CNC機械加工材料現代の製造において。これは主に、銅の優れた電気的および熱伝導率、高い耐食性、良好な強度と疲労抵抗、独特の色によるものです。さらに、それは容易に機能し、ろう付けされ、はんだ付けされ、溶接されます。
銅のCNC加工を効果的に実行するには、銅の特性とその機械加工の詳細を理解する必要があります。続きを読む - この記事はあなたが知りたいことを提供します。

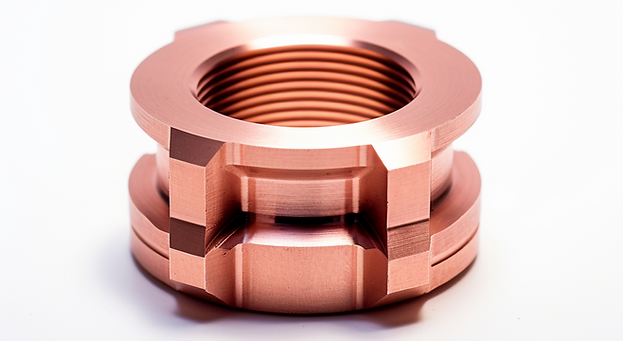
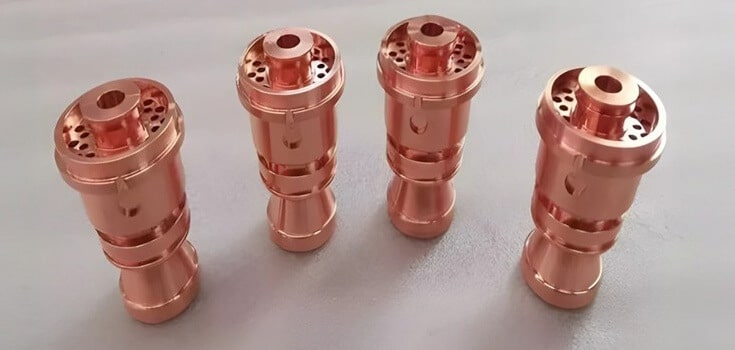
銅CNC加工は精度です製造プロセスコンピューター数値制御(CNC)ツールとマシンを使用して、銅材料を希望のシェイプに形成します。このプロセスは、複雑な幾何学と正確な寸法を備えた高品質で信頼性の高い銅部品を生成します。これは、電子機器、航空宇宙、自動車、医療製造などの業界で重要です。
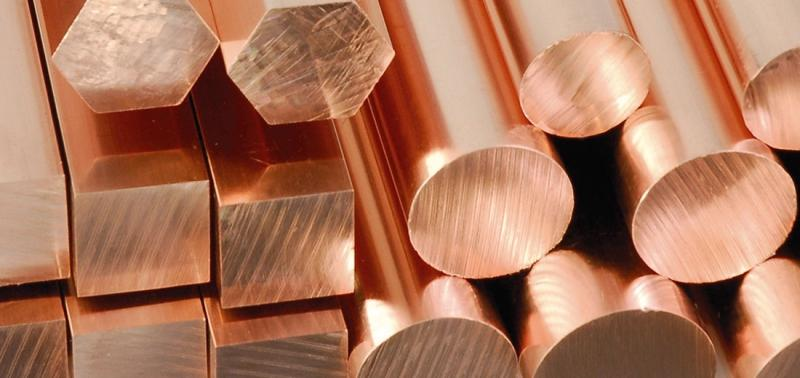
銅は、周期表に原子番号29を持つCuとラベル付けされています。それは独特の赤みを帯びたオレンジ色の外観を持ち、熱導電率と電気伝導率の銀(AG)に次ぐ2番目です。 「銅」について話すとき、私たちはしばしば銅合金と銅合金の両方を意味します。それらを分類する最も一般的な方法は、銅、希釈銅(または高銅)合金、真鍮、青銅、銅ニッケル、ニッケルシルバーの6つの家族にあります。

次に、機械加工に使用されるいくつかの一般的なタイプの銅と希釈銅合金を導入します。
C10100は最高級グレードの銅で、銅含有量は99.99%を超え、酸素レベルは0.0005%です(銀は不純物として扱われます)。このグレードは優れた電気伝導率を持っています(少なくとも101%IACS -国際的なアニール銅標準)および熱伝導率。その非常に低い酸素含有量は、水素包含のリスクを最小限に抑え、ひび割れずに深い描画または高還元図面を可能にし、アーク溶接、抵抗溶接、ろう付け、はんだ付けなど、従来のプロセスに結合できるようにします。 C10100は、主に真空チャンバー成分、半導体接続、鉛インワイヤー、ガラス間シール、および導波路に使用されます。
C10200は酸素を含まない銅でもありますが、C10100よりもわずかに純粋ではなく、最小銅含有量は99.95%(銀を含む)で、酸素含有量は約0.001%に限定されています。 C10100(水素損傷などはありません)とほぼ同一の機能的利点を提供し、多くのアプリケーションで交換可能です。基本的に、C10200はC10100の低グレードバージョンと見なすことができ、一般的な用途での酸素を含まない銅の必要性をわずかに低いコストで満たすことができます。
ETP銅は最も一般的な銅です。少なくとも99.9%純粋であり、通常0.02%から0.04%の酸素を持っている必要があります。 銅の場合と同様に、純度を決定するときに銀(AG)含有量は銅(CU)としてカウントされます。電気伝導率と熱伝導率の観点から、C11000は基本的に実際のパフォーマンスでC10100およびC10200に等しくなります。現在販売されているほとんどのC11000は、電気伝導率のために101%IACを満たしているか、それを超えており、約390 w/m・kの熱伝導率を提供します。さらに、C11000はより経済的であり、一般的な電気アプリケーションの業界標準と考えられています。
C11000は通常の条件下では非常に延性がありますが、水素が豊富な環境で加熱された場合、腹立たせることがあります。これは、C11000の酸素がCu₂oが沈殿するように存在するためであり、通常は粒界に位置しています。高温では、水素は材料に拡散し、Cu₂Oと反応して水蒸気(H₂O)を形成することができます。この反応は、内部のボイドまたは亀裂を生み出します。これは、水素包含または「水素疾患」として知られる現象です。その結果、C11000はガス溶接と高温ろう付けには適さない。溶接が必要な場合は、通常、不活性ガスシールドでアーク溶接(TIG、MIG)、または水素の拾いを防ぐために抵抗溶接で行われます。
リン酸化酸化銅または高吸収性リン銅としても知られているC12200は、C11000に機械的に類似していますが、少量のリン(0.015-0.04%)が含まれます。この添加物は、金属から酸素を除去し、水素の包含を防ぎながら溶接性とろう付けの能力を向上させるのに役立ちます。 C12200は簡単にホットとコールドフォルミングされ、信頼できる製造を必要とする変圧器巻線、バスバー、およびその他の電気部品に最適です。
C14500は、0.4〜0.7%のテルリウムと0.004〜0.12%のリンを含む希釈銅合金です。 Telluriumは、機械加工中にチップブレーカーとして機能する銅マトリックス内に細かく分散した沈殿物を形成します。これにより、標準の銅加工可能性の評価と比較して、その機械性評価が約80〜90%(自由カット真鍮が100%に設定されています)を上昇させます。導電率のわずかな低下は、迅速かつ正確に機械加工する能力によって相殺されます。
優れた機械性と表面の品質が優れているため、高精度の切断と滑らかな表面仕上げなどの電気コンポーネントとコネクタで一般的に使用されています。ただし、テルリウムの存在は、溶接の関節安定性に悪影響を及ぼします。したがって、酸素アセチレン溶接、スポット溶接、コーティングされた金属アーク溶接などのプロセスは、一般にC14500には適していません。
C14700は、純粋な銅の加工性を劇的に向上させるように設計されたC14500に似た、自由にマシン化する銅合金です。 0.2〜0.5%の硫黄が含まれており、C14500のテルライド沈殿物との形態と分布が異なる硫化物沈殿物を形成しています。
一部のメーカーは、最適なチップ制御と表面仕上げを必要とする重要なアプリケーションに対してC14500を好みますが、フィードバックは、特定の溶接条件では、C14700の硫化物沈殿物がC14500のテルライド沈殿物よりも少ない溶接関節の安定性に影響することを示しています。それにもかかわらず、どちらも従来の溶接には適さない。低温または不活性ガスシールドアーク溶接(TIGまたはMIG)を使用することをお勧めします。さらに、コストに敏感または要求の少ない機械加工アプリケーションの場合、C14700は大きな利点を提供し、より経済的になる可能性があります。
銅CNC加工プロセスでは、ミル、グラインダー、旋盤などの複雑なデバイスを使用して、銅部品に正確で複雑な機能を作成します。以下は最も一般的な手法です。
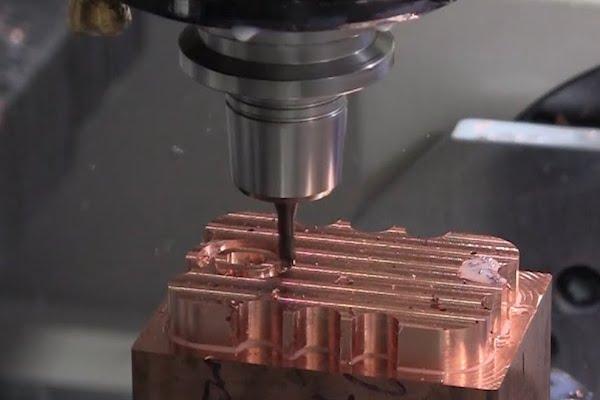
cncミリング切断速度、飼料レート、ツールの動きを自動化し、銅ワークピースの正確な形成を可能にします。マルチポイント回転する切削工具を使用して、材料を徐々に削除して、溝、輪郭、ノッチ、平らな表面、穴、ポケットなどの多様なデザイン機能を作成します。銅の柔らかさのため、2級の炭化物エンドミルは、一般的にチップの蓄積を防ぎ、精度を維持するために使用されます。

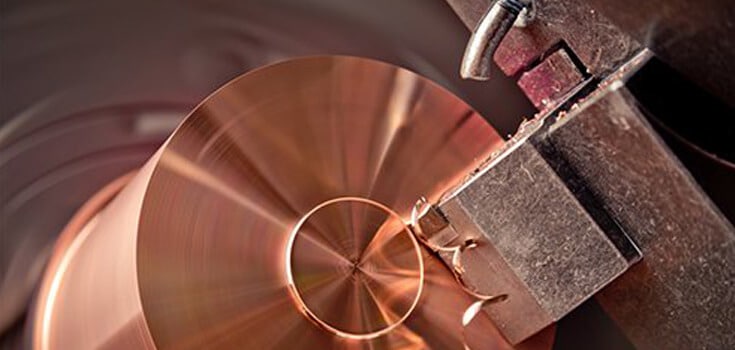
CNCターニングでは、回転する銅のワークピースは、固定切削工具によって形成されます。このプロセスは、緊密な許容範囲を備えた円筒形、ねじ、および高精度部品を効率的に生成します。セラミックまたはCBNインサートは、ツールの寿命を延ばし、耐摩耗性のために使用されることがあります。その速度と適応性のため、CNCターニングは大量生産に適しています。この方法は比較的費用対効果が高く、電気ワイヤコネクタ、バルブ、バスバー、ラジエーターなど、多くの電子コンポーネントおよび機械コンポーネントを加工するのに適しています。
CNC掘削は、銅部に正確できれいな穴を作成します。 CNCミリングも穴を作成することができますが、CNC掘削は深い穴の掘削や高精度の穴の形成に特化しています。銅がドリルビットに付着して詰まりを引き起こすのを防ぐために、最適化された切断角を備えた鋭いドリルビットを使用して、チップの避難を改善します。さらに、摩擦を減らし、ツールの寿命を改善するために、ブリキコーティングされたドリルビットがしばしば選択されます。
CNC研削は、銅加工の表面仕上げと寸法精度を改良します。研磨ホイールを採用して、緊密な耐性と滑らかな表面を実現し、ハイエンドの電子機器や医療機器に非常に適しています。銅が塗抹する傾向があるため、材料の変形を防ぐために、細かい研磨剤と制御圧力が使用されます。
EDMは、制御された電気放電を介して材料を除去する非接触加工方法です。これは、従来のツールで機械加工するのが難しい複雑な銅設計に最適です。この手法は、航空宇宙および電子機器の薄壁のセクション、詳細なキャビティ、および高精度成分を加工するのに特に役立ちます。 wire edm およびシンクEDMが2つの主要なタイプです。前者は、薄いワイヤを電極として使用して2次元プロファイル(またはフラット形状)の正確な切断に使用されますが、後者は、電極が目的のジオメトリに合わせて形成される3次元キャビティと深い穴の機械に使用されます。 EDMは従来の方法よりも遅いですが、最小限の機械的応力で正確で複雑なデザインを作成できます。
CNCの機械加工後、銅部品は通常、表面仕上げ 機械加工マークを除去し、酸化を削減し、耐食性を促進することで機能性と美学を改善します。

銅は優れた作業性と熱特性に広く使用されていますが、CNC加工にはいくつかのユニークな課題があります。以下は、銅CNC加工プロセスに表示される主な難しさです。
純粋な銅は、ツール表面にツールを切断するツールとフォームビルドアップエッジ(BUE)を容易に順守し、ツールの劣化を加速します。これにより、機械加工の非効率性とワーク表面上のBURRの形成がもたらされます。優れたチップの形成と機密性を提供する銅合金とは異なり、純粋な銅を機械加工するには、寸法の精度と滑らかな表面仕上げを確保するために、特殊なツールとプロセス調整が必要です。
銅の高い延性は、機械加工ストレスの下で簡単に変形することを意味します。プラスチックの変形を受けると(特に寒冷作業中)、その結晶構造は脱臼を蓄積し、その強度と硬度を高めます。これは、作業硬化として知られる現象です。硬化した表面には、より高い切断力が必要であり、ツールに対してより研磨し、機械にストレスをかけ、寸法の精度に影響を与えます。これを緩和するために、最適化された切断パラメーター、効果的な冷却と潤滑、および鋭く高品質のツールが使用されます。
銅は熱を迅速に伝導して消散させる能力を持っていますが、急速な局所的な温度変化は不均一な熱膨張または収縮を引き起こし、ワークピースの歪みを引き起こす可能性があります。さらに、過度の熱生成は、切削工具を分解する可能性があります。これらの問題を防ぐために、熱生成を管理し、機械加工中に効果的な熱散逸を確保することが重要です。

上記の課題に対処するために、以下は銅の効率的で費用対効果の高い加工を確保するための重要な考慮事項です。
加工する前に、アプリケーションに最も適切な銅材料グレードを選択することが重要です。純粋な銅は高価で、機械に挑戦的です。純粋な銅の特性が必要であるが、処理がより簡単な材料が必要な場合、自由にマシン銅合金(テルリウム銅や硫黄を含む銅など)は、効率的な機械加工により優れており、より費用対効果が高くなります。ただし、より高い機械的強度と耐摩耗性も必要な場合、 losphor blonzeまたはberyllium copper
もう1つの重要な考慮事項は、銅部品の設計要件と仕様をプロセスの早い段階で確認することです。設計を製造機能に合わせることにより、エラーを減らし、再加工し、最終部品が意図した機能を満たすことを確認できます。ここにいくつかのデザインの提案があります:
フィードレートは、CNC切削工具がワークピースに対して進む速度を表します。ツールの寿命、表面仕上げ、加工効率に直接影響します。飼料速度が高いと、温度が速く上昇すると、おしゃべり、ツールのたわみなどの問題が発生し、機械加工銅の精度が低下します。これらの問題を防ぐには、低飼料から中程度の飼料レートを適用することをお勧めします。
右の選択切断ツールは、銅CNC加工で重要です。炭化物ツールは、高温で硬度を維持し、耐摩耗性が優れているため、高速加工には好まれます。ダイヤモンドコーティングツールは、チップの蓄積や材料の接着を防ぐため、純粋な銅および精密なアプリケーションに最適です。コバルトハイスピードスチール(HSS)ツールは、低速操作に使用できますが、より速く摩耗する傾向があります。さらに、洗練されたツールフルートは、チップの避難を改善し、材料の塗抹標本を減らします。最適なパフォーマンスのために銅を機械加工する前に、切削工具をシャープな最先端に削るようにしてください。
銅CNC加工には、高品質で費用対効果の高い生産のために、精度、専門知識、慎重な材料選択が必要です。この記事では、重要な洞察を提供して、重要な洞察を導き、一般的な機械加工の問題を回避するのに役立ちます。ただし、成功した製造は、高度なCNCテクノロジーと業界の専門知識を持つ信頼できるパートナーを持つことにも依存しています。銅とその合金の信頼できるCNC加工の場合、 chiggo がここにあります。 今日お問い合わせそして始めましょう!
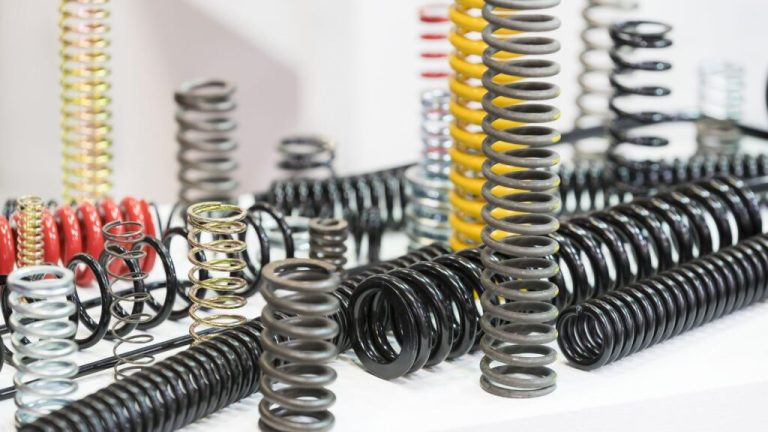
ばねは機械部品であり、圧縮、伸長、またはねじりの際にエネルギーを蓄積および放出するように設計されています。これらは通常、鋼や特殊な合金などの材料で作られ、巻き取り、熱処理、研削、コーティング、仕上げなどのプロセスを経て製造されます。ばねは、衝撃吸収、振動減衰、機械の動きの制御など、さまざまな目的を果たします。さらに、これらは日常生活に不可欠な多用途のコンポーネントであり、自動車のサスペンションのスムーズな走行、時計の正確な計時、家具の快適さとサポートを可能にします。
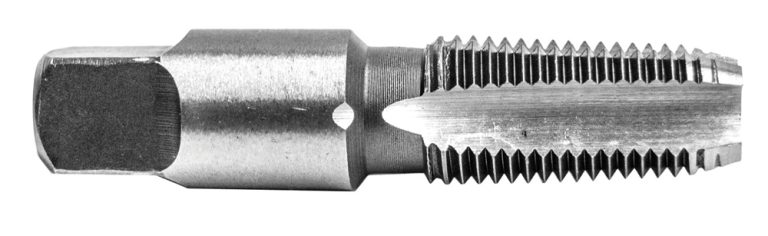
パイプスレッドとは何ですか? パイプスレッドはネジですスレッドパイプとフィッティングを結合するために特別に設計されています。パイプをねじ込み、液体またはガスの緊密な耐圧シールを形成します。パイプスレッドには2つの基本的なタイプがあります。 テーパースレッド直径が徐々に減少し、コーンのような形状が作成されます。 パラレル(ストレート)スレッド長さに沿って一定の直径を維持します。 テーパーパイプスレッドは、漏れた接合部を達成するために特に重要です。オスとメスのテーパーの糸が締められると、それらは互いにくびれて、圧縮フィットを形成します。このテーパーウェッジは、シールと強力な機械的ホールドを作成します。ただし、適切にマシンされた金属スレッドでさえ小さなギャップがあるため、シーラント(配管工のPTFEテープやパイプドープなど)が糸に適用され、ボイドを埋め、完全に漏れない接続を確保します。 一方、パラレル(ストレート)パイプスレッドは、それ自体でシールを提供しません。彼らはくさびずにねじ込みます。通常、ストレートスレッドは、漏れを防ぐために、フランジのフラットワッシャー、Oリング、またはガスケットで密閉されています。どちらのタイプのスレッドも一般的ですが、選択はアプリケーションのシーリングニーズに依存します。たとえば、庭のホースは、ゴム製の洗濯機を備えたストレートスレッドを使用してシールしますが、スチールの配管パイプはテープでテーパー糸を使用します。 タップドリルチャートとは何ですか? タップドリルチャートは、スレッドをタップする前に使用するドリルビットを示すテーブルです。穴が大きすぎると穴を開けると、糸が浅く漏れやすくなります。ドリルが小さすぎると、タップが過度に深い糸を切るときにバインドしたり壊れたりすることさえあります。チャートに従うことで、通常は約75%である最適なスレッドエンゲージメントが得られます。これは、強度とタッピングのバランスをとります。言い換えれば、完全な糸の高さの約4分の3が形成され、タッピング中に過度のトルクなしで強力なホールドを生成します。次のセクションでは、北米の最も一般的なパイプスレッド標準NPTに焦点を当て、NPTパイプタップの包括的なタップドリルチャートを提供します。 NPT(National Pipe Taper)スレッドの理解 NPTは、ナショナルパイプテーパースレッドの略です。これは、配管、エアホース、燃料ライン、その他多くのアプリケーションのために米国およびカナダで使用される標準的なテーパーパイプスレッドです。パイプの周りにPTFE(Teflon)テープを巻き付けたり、フィッティングをラップしたことがある場合は、NPTスレッドを使用した可能性があります。これらのスレッドは1:16の比率でテーパーします。つまり、長さ16インチ(1フィートあたり約0.75インチ)ごとに直径が1インチ増加します。これは、パイプの中心線に比べて1.79°の半角に対応します。それはわずかに見えるかもしれませんが、男性のnptフィッティングが女性のポートにねじ込まれているため、スレッドがくすくると、さらに密集して干渉のフィット感が生じることを保証するのに十分です。 NPTは、標準の米国のネジと同じ60°スレッドプロファイルを使用しますが、強度を高めるために平らな紋章と根を備えています。インチあたりのスレッド(TPI)、ピッチの直径の制限、スレッドエンゲージメントの長さを含むすべての重要な寸法と公差は、ANSI/ASME B1.20.1で定義されています。パイプのサイズは、公称内径(例:½インチまたは¾インチ)で命名されていますが、その数は実際の外径を反映していません。たとえば、¾インチNPTパイプは約1.050インチのODです。さらに、BSPTやNPSなどの標準は名目サイズを共有しているが、異なるピッチまたはスレッドフォームを使用するため、名目サイズ(ODと一致するように)とTPI(スレッドピッチと一致するように)の両方を指定して、正しいタップまたはフィッティングを選択する必要があります。 NPTジオメトリの公式感覚を示すには、½インチNPTスレッドを例として使用します。14TPIと16テーパーに1つあります。スレッドフォームは、中心線から正確に1°47 '24' '(1.7899°)のコーンハーフアングルが付いた平らな60°「V」です。これは、男性と女性の両方のスレッドに等しく適用されます。フィッティングを手渡すと、約3〜4個のスレッド(「L1ゲージの長さ」)が小さなサイズで関与します。レンチを使用すると、「レンチメイク」の別の1.5〜3個のスレッドが追加され、シールが完成されます。 多くの場合、「MIP/FIP」や「MNPT/FNPT」(男性/女性の鉄パイプまたはNPT)などのショップの速記を見ると、外部スレッドと内部スレッドを区別します。関係なく、ANSIは単に外部または内部NPTを呼び出しますが、ニックネームはどちらが現場であるかを迅速に識別します。 NPTスレッドのしくみ 男性と女性の両方の糸が先細になっているため、それらを締めるとくさび効果が生じます。糸の側面は互いに絞り、機械的に強くて非常にタイトなジョイントを形成します。わずか数回転した後、適切に締められたNPTジョイントがぴったりと感じることに気付くでしょう。それがテーパーが仕事をしていることです。ただし、NPTスレッドは、それ自体で完全に漏れているわけではありません。シーラントを使用しないと、糸の間に小さなスパイラルギャップが残り、漏れがあります。そのため、インストーラーはオスの糸をPTFEテープに包むか、アセンブリ前に液体/ペーストシーラントにブラシをかけます。糸を潤滑してマイクロギャップを埋め、ガスまたは水密シールを確保します。燃料ガスまたは油圧システムでは、細断されたテープがバルブを詰まらせることができますが、技術者はしばしばペーストシーラントを好みます。 NPTスレッドのアプリケーション NPTスレッドは、日常的および産業用設定のいたるところにあります。住宅水とガス配管は、信頼できる漏れ抵抗のためにNPT継手に依存しています。空気圧ツールとエアコンプレッサーは、ホース、バルブ、クイックコネクトカプラーにNPTコネクタを使用します。自動車および重機では、NPT継手はセンサー(油圧送信者など)や流動的なライン(ブレーキまたはクーラントシステム)を提供し、そのシンプルさとさまざまな既製の部品を誇示しています。 ANSIに準拠したタップ、ダイ、フィッティングはすべて同じ仕様に従うため、心配することなくブランドを混ぜることができます。この普遍的な互換性により、NPTは北米の頼りになるパイプスレッドになりました。 NPTタップドリルチャート 穴に内部NPTスレッドを作成する場合(たとえば、NPTプラグ用のタンクのパイプフィッティングまたは穴をタップする場合)、最初に適切なサイズの穴をドリルする必要があります。 NPTスレッドはテーパーになっているため、掘削された穴は通常、タップの最大の直径よりも少し小さく、タップがテーパーを進むにつれてテーパーをカットできるようにします。以下は、一般的なパイプサイズの包括的なNPTタップドリルチャートです: 公称パイプサイズ(in。)インチあたりのスレッド(TPI)ドリルをタップする(in。)タップドリル(mm)スレッドエンゲージメント(%)1/16270.2426.15〜75%1/8270.3328.43〜75%1/4180.4375(7/16インチ)11.11〜75%3/8180.5625(9/16インチ)14.29〜75%1/2140.7031(45/64インチ)17.86〜75%3/4140.9063(29/32インチ)23.02〜75%111½1.1406(1-9/64インチ)28.97〜75%1¼11½1.4844(1-31/64インチ)37.70〜75%1½11½1.7188(1-23/32インチ)43.66〜75%211½2.2188(2-7/32インチ)56.36〜75%2½82.6250(2-5/8インチ)66.67〜75%383.2500(3-1/4インチ)82.55〜75%3½83.7500(3-3/4インチ)95.25〜75%484.2500(4-1/4インチ)107.95〜75% 注記: 上記のタップドリルサイズは、リーミングせずに直接タッピングを想定しています。スレッドエンゲージメント(%)は、達成された完全なスレッドの深さの割合を示します。たとえば、パイプスレッドでは75%が典型的であり、ジョイント強度のバランス、タッピングトルクです。括弧内のドリルサイズは、標準的な文字またはフラクションのビットまたはリーマーサイズです(たとえば、1/8-27 NPTは、文字Qドリル、0.332インチを使用します)。 パイプタップはテーパーになっているため、正しいスレッドテーパーを形成するのに十分な深さをタップする必要があります。メーカーは、多くの場合、必要な数のエンゲージスレッドを指定するか、NPTプラグゲージで確認することができます。定期的に戻ってチップをクリアし、金属をタップするときに切断液を使用します。パイプタップは、大きな直径とテーパーのためにかなりの量の材料を除去します。 テーパーリーマーが利用可能な場合は、タップする前に1:16テーパーリーマーで掘削された穴を最初に繰り返すことができます。これにより、タッピングトルクが減少し、穴の端でスレッドエンゲージメントがわずかに増加する可能性があります。ただし、ほとんどのフィールドアプリケーションとDIYアプリケーションは、上記のストレートドリルアンドタップ方法を使用しており、十分にタイトなジョイントを提供します。 NPTを他のスレッドタイプと比較します NPTF(ナショナルパイプテーパー燃料) これは、ドライシールテーパーパイプスレッドで、しばしばDryseal NPTまたはパイプスレッド燃料と呼ばれます。標準NPTと同じテーパー(1:16)とスレッドピッチ、および60°のスレッド角もあります。重要な違いは、スレッドの頂上とルートの設計です。NPTFスレッドは、頂上と根でクリアランスがゼロであるため、シーラントなしで金属間をシールする干渉適合が生成されます。これにより、NPTFは超漏れに敏感なアプリケーションに理想的になります。ここでは、小さな漏れやシーラントの汚染でさえも受け入れられません。 NPTFとNPTは次元を共有し、物理的に合わせますが、NPTFの男性と女性のみが乾燥シールを生成します。 NPTFはANSI/ASME B1.20.3で定義され、標準NPTはB1.20.1を使用します。 典型的な用途:高圧油圧システム;燃料システム;その他の流体電力アプリケーション(たとえば、ブレーキシステムコンポーネントや燃料網装備)。 NPS(全国パイプストレート) このスレッド標準は、対応するNPTサイズと同じスレッド角、形状、ピッチを持っていますが、先細ではなくまっすぐ(平行)です。 NPSスレッドは同じサイズとTPIのNPTフィッティングにねじ込まれますが、テーパーの欠如はくさびシールを防ぎ、漏れる可能性があります。 NPSスレッドは、機械的接続に使用されます。または、SEALINGがOリングやガスケットなどの別の要素によって提供されます。 典型的な用途:電気導管糸(しばしばNPSMと呼ばれる)、火災ホースのカップリングまたは大口径の水パイプユニオン、ガスランタンまたは古いスタイルの配管組合がシール洗濯機またはガスケットがシールを作成します。 BSPスレッド(BSPT&BSPP - 英国の標準パイプ) このパイプスレッドシステムは、英国、ヨーロッパ、アジア、および北米以外の多くの地域で一般的に使用されています。 BSPT(英国の標準パイプテーパー)とBSPP(英国標準パイプパラレル)の2つの基準があります。 BSPTは、NPTと同様の概念で囲まれたくさびで圧力標識ジョイントを形成することを目的としたテーパースレッドですが、NPTの60°の平らなプロファイルの代わりに、丸い紋章と根を備えた55°の糸角(ホイットワース形式)を使用します。公称サイズあたりのスレッドピッチもNPTとは異なるため、BSPTとNPTフィッティングは互換性がなく、適切にシールしたり、1ターンもターンしたりすることはありません。 BSPPスレッドはストレート(パラレル)であり、独自にシールしません。彼らは、ポートフェイスで結合洗濯機またはOリングに依存しています(たとえば、バルブやシリンダーの「G」スレッドは、肩の下にOリングを使用します)。 BSP標準は、ISO 7-1(テーパーパイプスレッド)とISO 228-1(平行パイプスレッド)で定義されます。実際には、「BSP」または「Gスレッド」というラベルの付いたフィッティングには、NPTと結合するためにBSPスレッドパーツまたはアダプターを一致させる必要があります。 […]
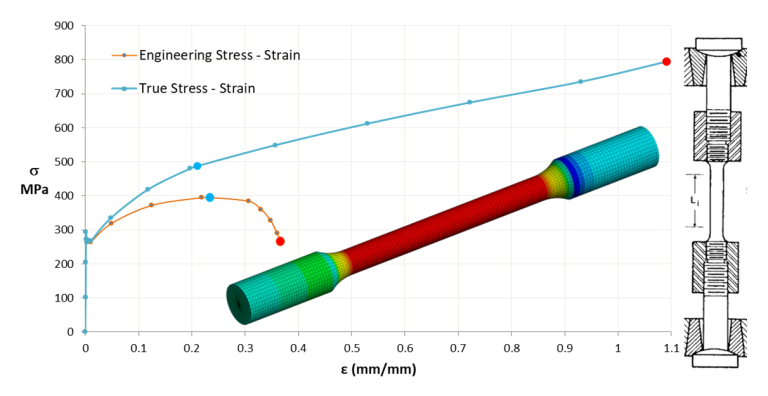
ストレス - ひずみ曲線は、入門材料科学または材料の仕組みで満たす最も一般的なグラフの1つです。その多くのラベル付けされたポイントと領域は、最初は気が遠くなるように見えるかもしれませんが、ストレスと緊張のプロットとマスタリングの両方は、実際には非常に簡単です。この記事では、ストレスとひずみの曲線を詳細に調べて、それをよりよく理解できるようにします。
عربي
عربي中国大陆
简体中文United Kingdom
EnglishFrance
FrançaisDeutschland
Deutschनहीं
नहीं日本
日本語Português
PortuguêsEspaña
Español