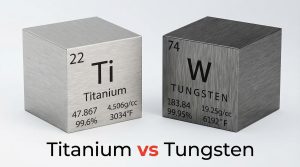
チタンとタングステンはどちらも高性能金属とみなされていますが、エンジニアリングと製造においてはまったく異なる役割を果たします。
チタンとタングステンを比較する場合、エンジニアとバイヤーは、強度、重量、耐熱性、機械加工性、コストなどの重要な要素に注目します。
タングステンは非常に密度が高く、高温環境で優れた性能を発揮しますが、チタンは高い強度重量比と優れた耐食性で知られています。これらの違いにより、各材料は指輪などの宝飾品から厳しい産業環境に至るまで、幅広い用途に適しています。
この記事では、プロジェクトに適切な材料を選択できるように、特性、用途、加工における主な違いを詳しく説明します。
チタンとは何ですか?

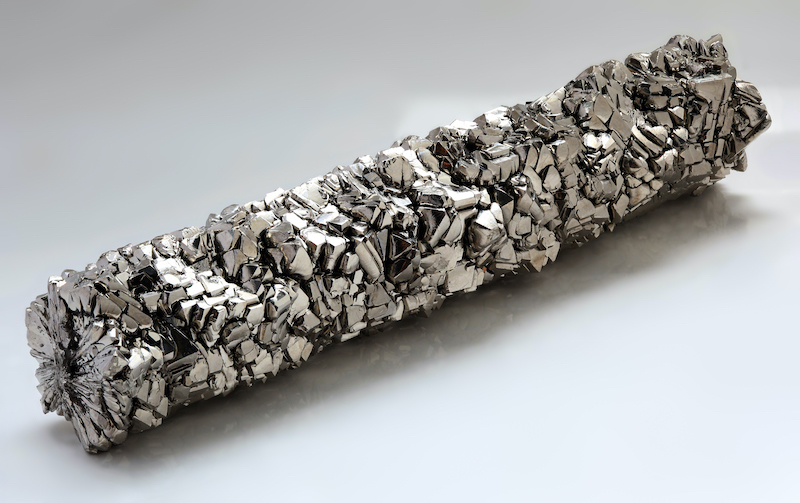
チタン (Ti) は、銀灰色の外観を持つ遷移金属です。 1791 年にウィリアム グレゴールによって初めて確認され、一時的に「グレゴライト」と呼ばれましたが、その名前は今日ではほとんど使用されません。
自然界では、チタンは純粋な金属としては存在しません。主にイルメナイトやルチルなどの鉱物に存在します。使用可能にするために、これらの鉱石はクロールプロセスを通じて処理され、四塩化チタン (TiCl₄) がマグネシウムで還元されてスポンジチタンが生成されます。このスポンジは次に溶解されてインゴットになり、さらに工業用途に適した形状に精製されます。
チタンは、高い強度重量比と優れた耐食性で知られています。密度は約 4.5 g/cm3 で、鋼よりもはるかに軽量でありながら、特に合金の形態で強力な機械的性能を発揮します。同時に、表面に自然に薄い酸化層を形成し、海水、化学物質、さらには人体などの環境下での腐食から保護します。
エンジニアリングでは、チタンは通常次のように供給されます。
- CNC加工用のバー、プレート、ビレット
- 構造用鍛造部品
- DMLSなどの積層造形プロセス用パウダー
多くの等級が存在しますが、実際には次の 2 つの等級が最もよく使用されます。
グレード2(市販純チタン)
2級は耐食性に優れ、成形性も良好なため広く使用されています。これは、化学装置、海洋環境、汎用工業部品などでよく見られます。
グレード 5 (Ti-6Al-4V)
グレード 5 は最も広く使用されているチタン合金であり、標準のエンジニアリング グレードのチタンとして扱われることがよくあります。アルミニウムとバナジウムを添加することで、チタンの軽量性を維持しながら、より高い強度を実現します。航空宇宙、医療、高性能機械用途で広く使用されています。
タングステンとは何ですか?
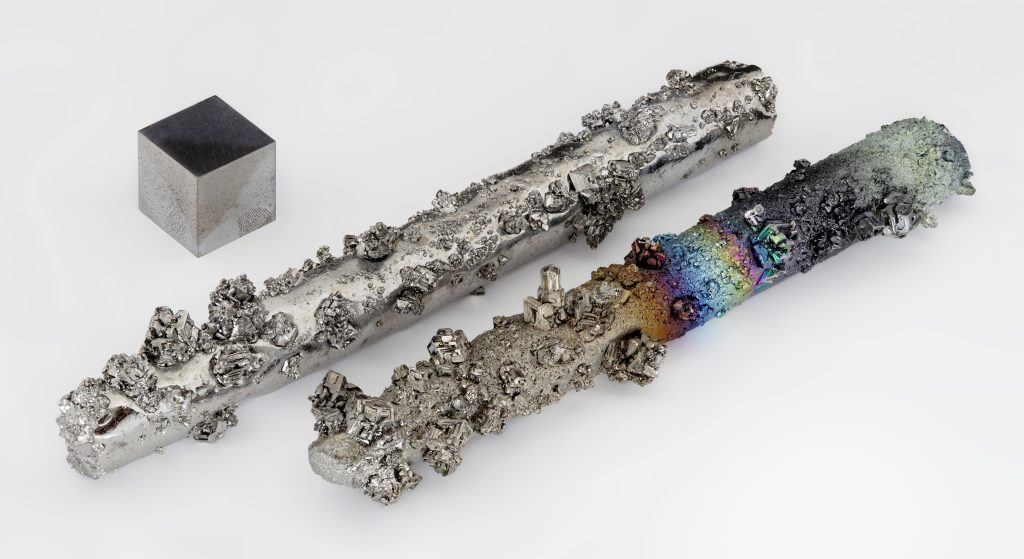
チタンとタングステンは両方とも他の元素と合金化できますが、チタンは通常、同じ金属の異なるグレードとして使用されます。対照的に、タングステンは、金属合金や炭化タングステンなど、いくつかの異なる形態で使用されており、エンジニアリング用途ではまったく異なる挙動を示します。
実際には、タングステンは通常、次の 3 つの材料系を指します。
純タングステン(W)
非常に高い融点と剛性で知られる純タングステンは、高温および電気用途に使用されます。ただし、室温では比較的脆く、加工が難しい場合があります。
タングステン重合金 (WHA)
これらの合金には通常、90 ~ 97% のタングステンとニッケル、鉄、銅などの元素が含まれています。これらはタングステンの高密度を維持しながら靭性と機械加工性が向上しているため、カウンターウェイト、放射線遮蔽、航空宇宙部品などのコンポーネントに適しています。
超硬合金タングステン(WC-Co)
炭化タングステン粒子をコバルトで結合させた複合材料。非常に硬く耐摩耗性に優れており、切削工具、金型、摩耗部品などに広く使用されています。硬度が高いため、通常は従来の機械加工ではなく、研削加工や放電加工によって加工されます。
実際、エンジニアが「タングステンの機械加工」に言及する場合、多くの場合、タングステン重合金を指しますが、「超硬」は通常、工具に使用される WC-Co を指します。
工学的特性の比較
以下の比較は、抽象的なカテゴリではなく、一般的に使用されるエンジニアリング材料に焦点を当てています。実際には、グレード 2 チタン、Ti-6Al-4V、タングステン金属 (W)、タングステン重合金、タングステンカーバイドなどの材料が、より現実的な比較基準となります。
| 財産 | CP Ti (G2) | Ti-6Al-4V (G5) | タングステン(W) | なんだ | WC-Co |
| 密度 (g/cm3) | 4.51 | 4.47 | 19.3 | ~17.0~18.8 | ~14.5 |
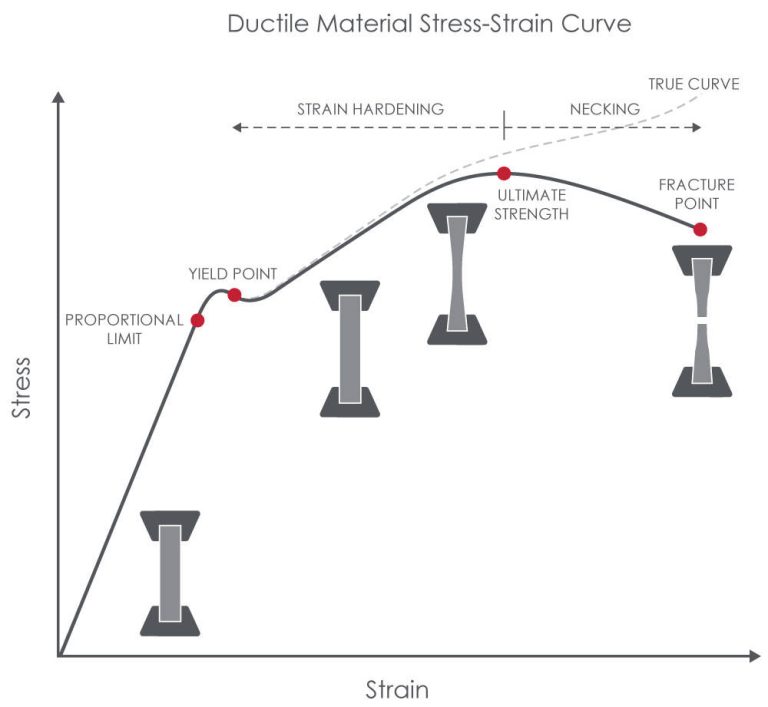
| 引張強さ(UTS) | 345~483MPa | ~900 MPa (熱処理によりさらに高く) | 脆いためRTでの使用は限定される | 1000~1800MPa | 通常は定義されません (TRS/圧縮を使用) |
| 耐力 (0.2%) | 276~352MPa | ~828 MPa (通常の最小値) | 限定;圧縮の方が関連性が高い | 700~1510MPa | 通常は指定されません |
| 硬度 | ~160 HV | ~36 HRC | 300 ~ 650 HV (条件による) | ~200 ~ 400 HV (グレードによる) | 82 ~ 94 HRA |
| 弾性率 (GPa) | ~103 | ~105–116 | ~407 | ~330–385 | 〜650まで |
| 熱伝導率 | 低 (~20 W/m・K) | 低い | 高 (~130 ~ 170 W/m·K) | 構成により異なります | 中程度(銅の約 1/3) |
| 融点 | ~1668℃ | ~1538~1649℃ | ~3422℃ | 非常に高い | 非常に高い |
| 耐食性 | とても良い | とても良い | 環境依存 | 良いから素晴らしいまで | 良好(バインダーに影響がある可能性があります) |
| 生体適合性 | 良い(医療用) | 優れた (ELI グレード) | 限定 | 一部の医療用シールドに使用される | インプラントでは一般的ではない |
| 耐摩耗性 | 中程度(コーティングが必要な場合が多い) | 中程度(時計のガリガリ) | 場合によってはTiよりも優れている | 良い | 素晴らしい |
機械加工性と製造上の考慮事項
実際には、チタンとタングステンのどちらを選択するかは、材料特性だけの問題ではありません。また、材料の機械加工がどの程度実用的であるかによっても異なります。どちらも処理が困難ですが、理由は大きく異なります。
チタン加工
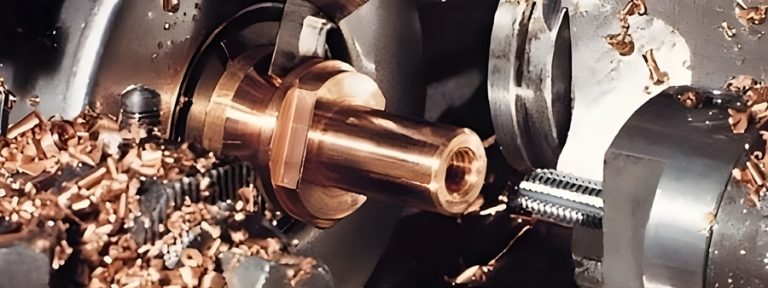
チタン合金は従来の CNC プロセスを使用して広く機械加工されていますが、厳密なプロセス制御が必要です。主な課題は強度だけではなく、切断中にチタンがどのように動作するかです。チタンは熱伝導率が低いため、刃先に熱が集中しやすく、工具の摩耗が促進されます。
チタンは高温でも化学反応性が高く、劣悪な切削条件下では刃先の構成が生じる可能性があります。さらに、弾性率が比較的低いため、特に薄肉部品ではたわみやびびりのリスクが高まります。
その結果、チタンの機械加工には通常、以下が必要になります。
- 鋼よりも切削速度が遅い
- 鋭利で耐摩耗性の高い超硬工具
- 温度を制御するための一貫した冷却剤の適用
- 振動を軽減する安定したセットアップ
実際には、チタンの機械加工は比較的狭いプロセス範囲内で行われます。あまりに保守的に切削すると、摩擦や加工硬化が起こる可能性があり、一方、積極的なパラメータを使用すると、切削温度が急速に上昇し、工具の摩耗が増加する可能性があります。
これらの課題にもかかわらず、チタンは依然として、特に複雑な形状や高性能コンポーネントの精密加工に実用的な材料です。
タングステンおよびタングステン合金の機械加工
タングステン重合金 (WHA)従来の方法を使用して機械加工することもできますが、一般にチタンよりも切断が困難です。密度と剛性が高いため、より高い切削抵抗が発生し、パラメータが適切に制御されていない場合、工具の摩耗が著しくなる可能性があります。鋭い刃先と摩擦を避ける状態が特に重要です。
一般的な考慮事項は次のとおりです。
- より高い切削抵抗に対応するための剛性の高い機械セットアップ
- 適度な切削速度と制御された送り速度
- 摩耗に強い耐久性のある工具素材
純タングステン場合によっては機械加工も可能ですが、室温ではより脆くなります。この脆さにより、機械加工中に亀裂やエッジの欠けが発生するリスクが高まり、複雑な機械加工部品での使用が制限されます。
炭化タングステンの加工
炭化タングステンは、チタンやタングステン合金とは大きく異なる挙動をします。非常に硬い複合材料であるため、従来の切断方法は一般に適していません。
代わりに、タングステンカーバイドコンポーネントは通常、次の方法で仕上げられます。
- 精密な形状や表面仕上げのための研削加工
- より複雑な形状のための放電加工 (EDM)
炭化タングステンは粉末冶金と焼結によって製造されるため、最終的な成形前に最大の硬度に達します。このため、通常、従来の大規模な機械加工を必要とするコンポーネントではなく、工具や摩耗部品に使用されます。
製作、成形、接合
チタン: 成形より溶接の方が簡単
チタンは成形や溶接が可能ですが、グレードによって難易度が異なります。Ti-6Al-4V一般に室温での成形は難しいため、より要求の厳しい成形は、スプリングバックを軽減し、材料特性の損傷を避けるために、温間または高温で行われることがよくあります。グレード2チタン対照的に、は延性が高く、成形が容易であるため、化学、船舶、医療機器で広く使用されています。
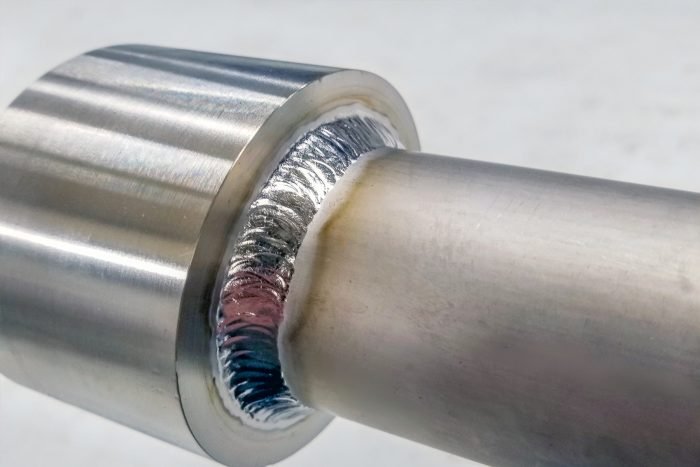
チタンは溶接性にも優れていますが、シールドが重要です。高温では酸素、窒素、水素を吸収する可能性があり、延性が低下し、溶接品質が低下します。そのため、GTAW、電子ビーム溶接、レーザー溶接などのプロセスでは、熱間溶接ゾーンを保護するためにトレーリング シールドを使用した厳密な不活性ガス シールドが必要となります。
タングステン材料: 通常、粉末冶金によって製造されます。
タングステンベースの材料は、まったく異なるルートをたどります。タングステン重合金およびタングステン銅材料は、多くの場合、粉末冶金によって製造され、その後、プレス、焼結、熱処理され、最終サイズに機械加工されます。 W-Cu 材料では、タングステンの耐熱性と銅の導電性を組み合わせるために、銅を多孔質タングステン構造に浸透させることができます。
WC-Co 超硬合金の場合、プロセスはさらに異なります。部品は通常、ほぼ正味の形状に形成されてから焼結されますが、焼結中の収縮が大きくなる可能性があり、焼結後の公差は通常比較的緩いです。より厳しい公差が必要な場合、最終的なサイジングは通常、従来の機械加工ではなくダイヤモンド研削または EDM によって行われます。
接合方法も異なります。炭化タングステン部品は、溶接よりもろう付け、焼きばめ、または機械的保持によって組み立てられることが一般的です。
コストと可用性
一般にタングステンはチタンよりもサプライチェーンのリスクが大きくなります。米国の供給は輸入に大きく依存しているため、その価格と入手可能性は貿易制限や市場の混乱の影響をより受けやすくなります。これは、エンジニアリング チームにとって、特に粉末や特殊な製品形態の場合、調達に早期に対処する必要があることが多いことを意味します。
チタンは、スポンジの生産能力や航空宇宙需要などの世界的な供給状況にも影響されます。それでも、その供給ベースは通常、多くの製品カテゴリにわたってタングステンよりも集中していません。実際には、チタンは依然として高級素材であるにもかかわらず、より予測可能な調達経路を提供することがよくあります。
どちらの材料も、アルミニウムや炭素鋼などの一般的な金属に比べて高価です。ほとんどの場合、軽量性と耐食性が最も重要な場合にはチタンが選択されますが、タングステンは極度の密度、耐摩耗性、または高温性能が本当に必要な用途に使用されます。
環境と安全への配慮
チタンのチップや粉塵は、特に微粒子状の場合、可燃性の危険物として扱う必要があります。実際には、これは、チタンの切り粉を通常の鋼片のように処理するのではなく、粉塵の蓄積を制御し、発火源を回避し、適切な集塵を使用することを意味します。
炭化タングステンの粉塵は別の種類のリスクを引き起こします。主な懸念は、可燃性ではなく、研削、研磨、または再加工中の作業者の暴露です。これらの作業では、換気、粉塵の捕捉、個人用保護具、適切な清掃がプロセスの重要な部分です。
チタンとタングステンはどちらもリサイクルから恩恵を受けることができますが、実際には回収は自動的には行われません。タングステンのリサイクルはすでに産業供給の一部として確立されていますが、チタンの主な生産にはエネルギーが大量に消費されるため、スクラップの回収はコストと環境の両方の観点から重要です。
典型的な業界アプリケーション
航空宇宙および高性能構造物
航空宇宙やその他の重量に敏感なシステムでは、チタンがより良い選択となることがよくあります。 Ti-6Al-4V は、コンプレッサー部品、機体構造、宇宙船構造、圧力容器、留め具などに広く使用されています。これらの用途では、その高い強度重量比と耐食性により、追加のコストと加工の困難さが正当化されます。
良い例は、薄肉の構造ブラケットです。このタイプの部品では、剛性が十分に優れていれば十分ですが、軽量化が主な要件となります。その際、チタンの密度の低さが決め手となります。
放射線遮蔽とカウンターウェイト
限られた体積にできるだけ多くの質量を配置することが目標の場合、タングステンベースの材料がより魅力的になります。重合金の形態では、タングステンは非常に高密度であるという重要な利点を備えているため、シールドやコンパクトなカウンターウェイトとして特に役立ちます。
典型的な例は、航空宇宙または産業システムのコンパクトなカウンターウェイトです。利用可能なスペースが固定されており、部品が特定の質量を提供する必要がある場合、チタンの機械的特性が他の点では適切であっても、チタンは軽すぎることがよくあります。その場合、タングステン高合金がより現実的な解決策となります。
切削工具、摩耗部品、金型
切削工具、金型、および激しい摩耗の用途には、通常、超硬合金タングステン (WC-Co) が推奨される材料です。タングステンの使用の大部分は、切断および耐摩耗用途の超硬合金部品に使用されています。
これは材料の観点から理解するのが簡単です。 WC-Co は、極度の硬度、高剛性、強力な耐摩耗性を実現するように設計されているため、インサート、金型、摩耗部品で非常に優れた性能を発揮します。トレードオフは、最終的な成形が通常、従来の機械加工ではなく研削または EDM に依存するという事実に加えて、脆性です。
チタンとタングステン: 選択方法
チタンとタングステンのどちらを選択するかは、通常、トレードオフになります。重量、耐摩耗性、耐熱性、耐食性、機械加工性、供給リスクがすべて同じ答えを示すわけではありません。
いくつかの実践的なルールが役に立ちます。軽量化を優先する場合は、通常、チタンから始めるのが適しています。限られたスペースでできるだけ多くの質量が必要な場合は、多くの場合、タングステン重合金の方が適しています。耐摩耗性が主な要件である場合、通常は炭化タングステンが基準材料となりますが、これは多くの場合、従来の機械加工ではなく研削または放電加工を中心に設計することを意味します。埋め込み型医療用途では、通常はチタンがより一般的に選択されますが、シールドや特殊なデバイスのコンポーネントにはタングステンがよく使用されます。
エンジニアのための意思決定マトリックス
スコアリング: 5 = 最もよく適合、1 = 適合が不十分。これは、固定された仕様ではなく、素早い意思決定のガイドとして使用してください。
| 基準 | CP Ti グレード 2 | Ti-6Al-4V グレード 5 | タングステン重合金 | 炭化タングステン (WC-Co) |
| 重量に配慮した設計 | 5 | 5 | 1 | 2 |
| 少量で極度の密度 | 1 | 1 | 5 | 4 |
| 従来のCNC旋削/フライス加工 | 3 | 3 | 4 | 1 |
| 摩耗/摩耗が支配的 | 2 | 2 | 4 | 5 |
| 多くの産業用媒体の腐食 | 4 | 4 | 3 | 3 |
| 高温における構造安定性 | 3 | 3 | 5 | 4 |
| サプライチェーン・価格の安定 | 3 | 3 | 2 | 2 |
結論
Chiggo では、材料の知識と精密製造を組み合わせて、お客様が要求の厳しい用途向けに信頼性の高い部品を構築できるよう支援します。 DFM サポートからCNC加工そして仕上げ、実際のプロジェクトのニーズに基づいて、チタンおよびタングステンベースの材料を扱います。
チタンやタングステンの部品を計画している場合は、チゴに連絡するfor engineering support and a custom manufacturing solution.