3D プリントを始めようとすると、すぐにさまざまな 3D ファイル形式に遭遇することになります。最も一般的なのは次の 2 つです。STLそしてOBJ。それらの違いは何ですか?どちらを使用する必要がありますか?この記事では、STL と OBJ を詳細に比較し、それぞれの長所と短所を取り上げます。最終的には、どの形式が自分のニーズに最適であるか、そしてその理由がわかるでしょう。

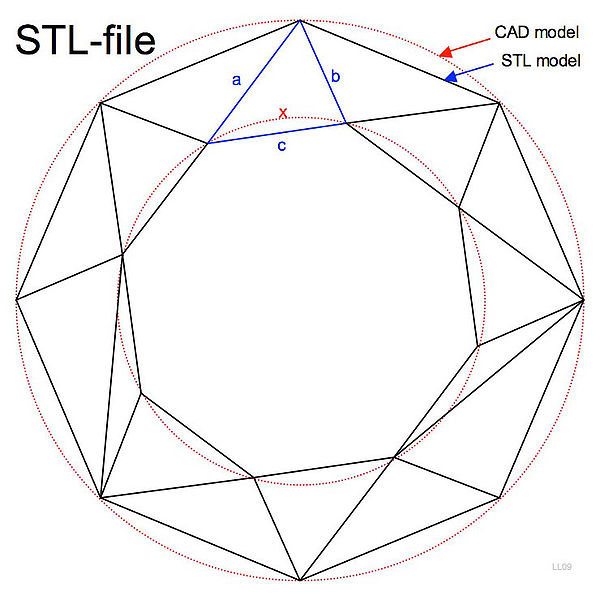
STL (光造形または標準テッセレーション言語) は、消費者向け 3D プリンティングの事実上の標準です。これは、ステレオリソグラフィー マシンのモデルを記述する方法として 3D Systems によって 1980 年代後半に導入されました。 STL ファイルはオブジェクトの表面ジオメトリのみを記述し、オブジェクトを小さな三角形のメッシュに分割します。各三角形は、3 つの頂点と外側を指す法線ベクトルによって定義されます。
STL は無駄を省いた形式です。色、テクスチャ、マテリアル データを含まず、オブジェクトの形状のみをキャプチャします。また、単位も含まれていないため、数値がミリメートルを表すかインチを表すかは慣例によって異なります (ほとんどのスライサーはミリメートルを想定しています)。
STL ファイルは、ASCII (テキスト) またはバイナリの 2 つの形式で保存できます。どちらも同じデータを保存しますが、バイナリ バージョンの方がはるかにコンパクトです。実際には、そのシンプルさのため、ほぼすべての 3D プリンタとスライシング ソフトウェアが STL をサポートしています。 Thingiverse などのパブリック ライブラリからモデルをダウンロードする場合、通常は STL 形式で提供されます。ただし、この単純さにはいくつかの制限もあります。これについては後ほど説明します。

OBJ (Wavefront OBJ と呼ばれることが多い) も広く使用されている 3D ファイル形式で、元々は 1980 年代に Wavefront Technologies によって 3D グラフィック ソフトウェア用に開発されました。現在では、コンピュータ グラフィックスやアニメーションだけでなく、3D プリントでも一般的な形式になっています。
OBJ は、任意の数の頂点を持つポリゴンや、NURBS (Non-Uniform Rational B-Splines) などの滑らかな数学的曲線を保存できるため、複雑なモデルや非常に詳細なモデルを柔軟に処理できます。
OBJ ファイルにはジオメトリ以外のものも含めることができます。多くの場合、オブジェクトの表面の色、マテリアル、テクスチャを定義するコンパニオン .mtl ファイルを参照します。これにより、OBJ はモデルの別々の部分に複数のカラー、マップされたテクスチャ、または異なるマテリアルを保持できます。これが、フルカラー 3D プリント、テクスチャ付き 3D スキャン、およびゲーム デザインや AR/VR などのビジュアル アプリケーションによく選ばれる理由です。
OBJ ファイルは通常、プレーンテキストです。頂点、テクスチャ座標、法線をリストし、それらの点を参照して面を定義します。この構造により、形式の検査や編集が比較的容易になりますが、バイナリ STL に比べてファイル サイズが大きくなり、処理が遅くなります。

STL と OBJ の主な技術的な違いを詳しく見てみましょう。
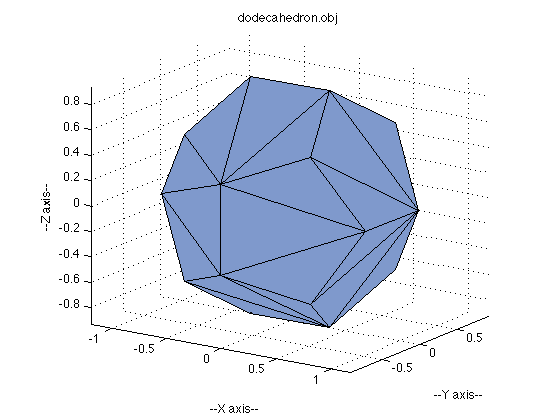
STL と OBJ はどちらもポリゴン メッシュ フォーマットですが、ジオメトリの扱い方が異なります。 STL はすべてのサーフェスを三角形で表すため、曲線は常に多くの小さなファセットによって近似されます。たとえば、STL の球は、数百または数千の三角形から構築されます。三角形が十分に小さい場合にのみ、滑らかに見えます。
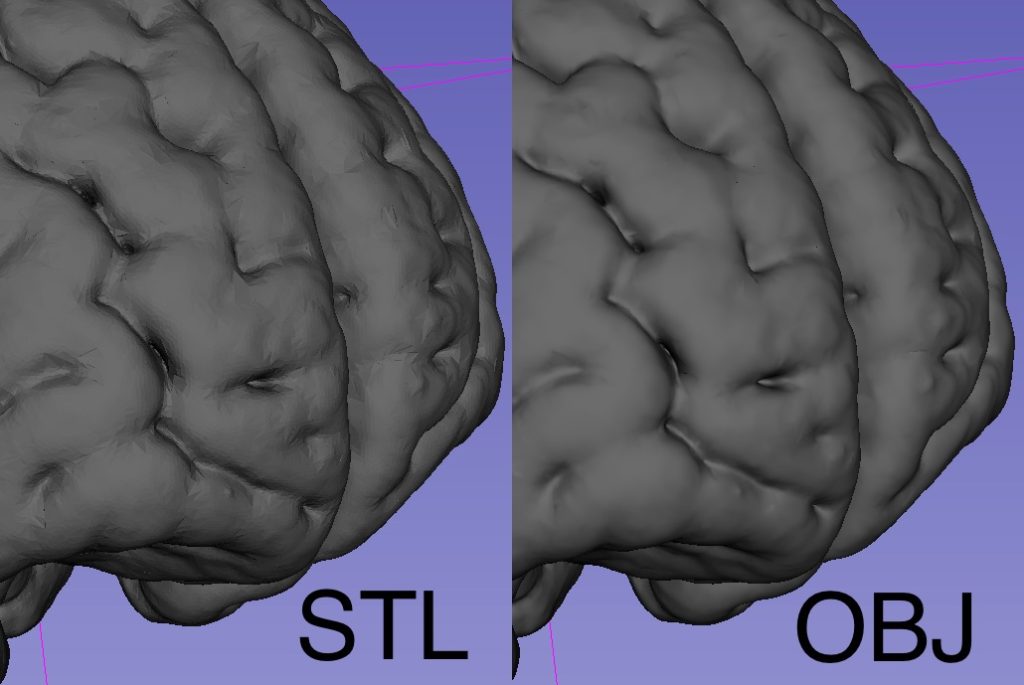
OBJ は三角形に限定されません。 3 つ以上の頂点を持つポリゴンを保存でき、NURBS (Non-Uniform Rational B-Splines) などの滑らかなサーフェスを定義することもできます。理論的には、これにより正確な曲線が可能になります。実際には、ほとんどの OBJ ファイルは依然として三角メッシュとしてエクスポートされ、スライサーはとにかくカーブをファセットに変換します。したがって、技術的には OBJ の方が優れていますが、一般的な 3D プリントでは、メッシュ解像度が高い限り、最終結果は通常 STL と同じになります。
STL ファイルは基本的に三角形の長いリストです。 ASCII 形式では、各三角形は 3 つの頂点と法線ベクトルで書き出されます。これは、同じ座標が頻繁に繰り返されることを意味します。バイナリ STL は、同じデータをコンパクトな 50 バイト形式で保存します。 STL ファイルには通常、オブジェクトが 1 つだけ含まれるため、エクスポート前にマルチパート モデルを個別のファイルに分割するか、マージする必要があります。
対照的に、OBJ ファイルは頂点を面から分離します。最初にすべての一意の頂点座標をリストし、次にそれらを参照して面を定義します。これにより重複が回避され、ASCII STL よりも効率的になります。 OBJ には、テクスチャ座標、法線、グループ面を 1 つのファイル内の複数の名前付きオブジェクトに含めることもできます。マルチオブジェクト モデルを処理できるこの機能が、OBJ がグラフィックスや複雑なアセンブリで広く使用されている理由の 1 つです。
STL も OBJ もユニット情報を確実に保存しません。 STL には完全に単位がありません。 OBJ にはスケール データが含まれる場合がありますが、標準化されていないため、無視されることがよくあります。その結果、モデルが間違ったサイズでインポートされる可能性があります。たとえば、インチで設計されたものは、スライサーがミリメートルを想定している場合、25.4 倍小さく見える可能性があります。ほとんどのスライサーはデフォルトでミリメートルに設定されているため、インポート時にスケールを再確認することが常に最善です。 3MF や STEP などの新しい形式はユニットを埋め込むことでこの問題を解決しますが、STL や OBJ では慣例に依存します。
STL と OBJ の最大の違いの 1 つは、色とマテリアルを処理できることです。 STL ファイルは純粋にジオメトリであり、色、テクスチャ、マテリアルのプロパティは保存されません。モデルが CAD でどのように見えるかに関係なく、STL としてエクスポートすると、単一の均一なメッシュになります。これは、一度に 1 色で動作するほとんどのプリンタでは問題ありませんが、複数色または複数の素材で印刷する場合には明らかな制限になります。
一方、OBJ には豊富な外観データを含めることができます。 .obj ファイルと並行して、通常は .mtl ファイルが存在し、場合によってはテクスチャ イメージが存在し、それらが一緒になってモデルの外観を定義します。これは、OBJ がさまざまなパーツまたはフル テクスチャ マップのソリッド カラーを保持できることを意味し、フルカラー 3D プリントやテクスチャ付き 3D スキャンの共有に最適な選択肢になります。このため、美術や歯科などの分野のハイエンド プリンタやスキャナは OBJ に依存することがよくあります。唯一の問題は、テクスチャが埋め込まれていないことです。 OBJ を共有する場合は、.obj、.mtl、および画像ファイルを一緒に含める必要があります。これらのファイルを圧縮するのが、ファイルの欠落を防ぐ最も簡単な方法です。それにもかかわらず、外観が重要な場合には OBJ がより良い選択肢である一方、単一材料のパーツには通常 STL だけで十分です。
ASCII STL は、三角形ごとに頂点座標を繰り返すため、最も効率が低くなります。これにより、詳細なモデルがすぐに大きくなってしまいます。バイナリ STL の方がはるかに優れています。各三角形は固定の 50 バイト ブロックに格納されるため、ファイル サイズは三角形の数に直接応じて拡大され、通常は管理しやすい状態に保たれます。 OBJ はテキストベースではありますが、各頂点を一度リストしてからそれを参照することで重複を回避します。これは、ASCII OBJ が実際には、同じメッシュの ASCII STL よりも小さくなる可能性があることを意味します。純粋なジオメトリの場合、バイナリ STL と OBJ はほぼ同じになりますが、ASCII STL は明らかに外れ値です。
OBJ がマテリアルとテクスチャを運ぶ場合、画像ファイルのためにパッケージの合計サイズが大きくなります。非常に大きな OBJ は、バイナリ STL よりもロードが遅くなる可能性があります。しかし、日常的に使用する場合、その違いはわずかです。ほとんどのホビー モデルは、いずれにしても数メガバイトしかありません。ジオメトリだけが必要な場合は、バイナリ STL はコンパクトで、ロードが迅速です。色やテクスチャが必要な場合は、OBJ を追加サイズにする価値があります。どちらの場合も、ファイルを ZIP に圧縮すると大幅に圧縮されるため、保存や共有が問題になることはほとんどありません。
STL は 3D プリントのデフォルトです。すべてのスライサーが STL を受け入れ、Thingiverse などのリポジトリは主に STL ファイルを配布します。 OBJ は最新のスライサーでもサポートされており、モデルに複数のパーツまたは色が含まれている場合に便利です。 Fusion 360 や SolidWorks などの CAD プログラムでは、STL が印刷用の標準エクスポートです。 Blender や Maya などのデジタル ツールは、特にモデルの色やマテリアルを維持する必要がある場合に、OBJ をよく使用します。
印刷以外では、STL はグラフィックスではほとんど使用されていませんが、OBJ はゲーム、アニメーション、AR/VR では依然として一般的な交換フォーマットです。印刷サービスは通常、単色ジョブの場合はデフォルトで STL を使用しますが、フルカラーまたはマルチマテリアルの印刷では OBJ を要求する場合があります。どちらの形式も MeshLab や Blender などのツールで簡単に変換できるため、ロックインされることはありません。
STL と OBJ の主な技術的な違いについて説明しました。ここで一歩下がって全体像を確認してください。各フォーマットには、特定の状況では長所があり、他の状況では制限があります。比較を明確にするために、特に 3D プリントにおける STL と OBJ の主な長所と短所をまとめてみましょう。
| 形式 | 長所 | 短所 |
| STL | 3D プリンタとスライサーで広くサポートされています。シンプルで信頼性が高く(ジオメトリのみでエラーが少ない)、バイナリ形式で保存するとコンパクトになります。ほぼすべての CAD ソフトウェアから簡単に生成できます。 | カラー、テクスチャ、マテリアルはサポートされていません メタデータ (名前、単位、階層) はありません 単一オブジェクト モデルに限定されています 曲線は三角形でのみ近似されています (詳細を求めるための大きなファイル) 生のメッシュ データであるため、編集が困難です |
| OBJ | カラー、テクスチャ、マテリアルをサポート グラフィックス、CAD、ゲーム エンジンで幅広くサポート 複数のオブジェクトを 1 つのファイルに保存可能 よりスムーズなジオメトリ オプションにより、三角形を超えたポリゴンを使用可能 検査/デバッグ用の人が判読できる形式 | 大きなモデルではファイル サイズが大きくなり、処理が遅くなります。複数のファイル (.obj + .mtl + テクスチャ) の管理が必要です。アニメーション/シーン データはありません。高度なグラフィックスのニーズに対して時代遅れであるため、信頼できるユニットのメタデータがありません。高精度CADでは「非可逆」バイナリSTLよりもコンパクト |
ほとんどの 3D プリント プロジェクトでは、特に初心者の場合、STL が安全なデフォルトです。ジオメトリのみを保持し、すべてのプリンターとスライサーで動作し、ワークフローをシンプルに保ちます。
ただし、OBJ の方が適切な選択肢となるシナリオもあります。
フルカラーまたはマルチマテリアル印刷:OBJ は、頂点カラー、テクスチャ、または複数のシェルを 1 つのファイルに保存します。これは、カラー対応プリンタまたは複数材料セットアップ (デュアル押出機など) に役立ちます。
テクスチャを使用した 3D スキャン:スキャンされたモデルには、詳細な表面の色が含まれることがよくあります。 OBJ として保存すると、テクスチャがそのまま保持されるため、表示とフルカラー印刷の両方に役立ちます。
マルチパーツアセンブリ:OBJ は、複数のパーツを正しい位置に並べて 1 つのファイルに保存できます。これにより、デュアルマテリアルまたはマルチコンポーネント設計のスライスが簡素化されます。
デュアルユース:モデルが印刷とレンダリングまたはゲーム エンジンの両方に使用される場合、OBJ はマテリアルとジオメトリを 1 つのファイルに保存して、重複したエクスポートを回避できます。
大きな ASCII メッシュ:ASCII のみが使用されるまれなワークフローでは、頂点参照により OBJ が ASCII STL よりも小さくなることがあります (ただし、ここでは通常バイナリ STL の方が優れています)。
STL の制限を克服するために専用に構築された新しいファイル形式があることは注目に値します (3D プリント用の AMF や 3MF など)。たとえば、3MF では、色、マテリアル、複数のオブジェクト、ユニットをすべて 1 つのコンパクトなファイルに含めることができます。
この記事では、STL と OBJ を紹介し、その中心的な機能を説明し、3D プリントにおけるそれぞれの長所と限界を比較しました。どちらの形式も今でも広く使用されており、STL または OBJ をいつ選択するかを理解することは、ワークフローを合理化し、より良い結果を得るのに役立ちます。
Chiggo では、3D プリント、CNC加工、射出成形など。ラピッドプロトタイプが必要な場合でも、量産部品が必要な場合でも、当社のチームは設計から納品までお客様のプロジェクトをサポートできます。今すぐお問い合わせいただくか、CAD ファイルをアップロードすると、無料で義務のない見積もりが表示されます。
小型エレクトロニクスから頑丈な産業システムに至るまで、ほぼすべてのハードウェアが効果的に機能するために機械的ファスナーに依存しています。この記事では、ファスナーとその幅広い用途について詳しく説明します。詳しく見てみる準備はできましたか?以下のことを明らかにしていきましょう。 ファスナーとは何ですか? さまざまなタイプの留め具とその用途 ファスナーの製造に使用される材料 プロジェクトに適したファスナーを選択する方法 ファスナーとは何ですか? ファスナーは、2 つ以上のオブジェクトを機械的に結合または固定するために使用されるハードウェア デバイスです。これには、ねじ、ナット、ボルト、ワッシャー、リベット、アンカー、釘など、さまざまな種類の工具が含まれます。 ほとんどの留め具は、ネジやボルトなどのコンポーネントを損傷することなく、簡単に分解して再組み立てできます。それらは非永久的な関節を形成しますが、これは関節が弱いことを意味するものではありません。実際、正しく取り付けられていれば、かなりのストレスに耐えることができます。 さらに、溶接ジョイントやリベットなどの留め具があり、簡単に分解できない永久的な結合を形成します。用途に応じて、ファスナーにはさまざまな形状、サイズ、素材があり、それぞれに独自の機能と実用性があります。これらについては、次の文章でさらに詳しく見ていきます。 さまざまな種類のファスナーとその用途 上で述べたように、ファスナーにはさまざまな形式があります。各タイプは、そのデザインと機能に基づいて独自の用途を実現します。以下は、ファスナーの主なタイプ、そのサブタイプ、および特定の用途の詳細な内訳です。 タイプ 1: ネジ ネジは非常に汎用性の高いファスナーで、強力なグリップ力と引き抜き力に対する耐性を提供するヘッドとネジ付きシャンクを備えています。平型、丸型、六角型など、さまざまなヘッド形状が用意されており、さまざまなツールや美的ニーズに対応できます。 ボルトとは異なり、セルフタッピンねじなどの多くのねじは、事前に穴を開ける必要がなく、材料に独自のねじ山を作成できます。ドライバーや電動ドリルなどの簡単な工具を使用して簡単に取り付けることができ、締め付けにナットは必要ありません。ネジは木材、プラスチック、薄い金属など幅広い材質に対応します。最も一般的なものには次のようなものがあります。 木ネジ 名前が示すように、木ねじは通常、部分的にねじ山が切ってあり、木材を接合するために特別に設計されています。鋭利な先端と粗いねじ山を備えているため、木材に容易に浸透し、確実なグリップを提供します。 小ねじ これらのネジは木ネジに比べてネジ山が細いため、金属や硬質複合材料などの硬い材料に適しています。先端が先細りになることなく、一定のシャンク径を備えています。通常、小ねじは、事前に開けられたねじ穴に挿入されるか、ナットと組み合わせて確実に組み立てられます。 板金ねじ 板金ネジは セルフタッピングネジ 薄い金属シート (板金など) およびその他の薄い材料用に特別に設計されています。全ねじ付きシャンクと鋭利なねじ付き先端を備えているため、薄い金属にねじを簡単に切断できます。 セルフドリルねじ セルフドリルねじは、板金ねじの全ねじ設計を共有していますが、ドリルビットの形をした先端が付いています。この独特の機能により、事前に穴を開ける必要がなく、スチールやアルミニウムなどの硬い基材に直接穴を開けることができます。これらは、より厚い金属材料を固定するのに特に効果的であり、より高い効率と取り付けの容易さを提供します。 デッキネジ 主に屋内または保護された木材の接続に使用される木ネジとは異なり、デッキネジは屋外用途向けに特別に設計された木ネジです。これらは通常、ステンレス鋼、亜鉛メッキ鋼、または特別な防食コーティングが施された材料で作られています。デッキスクリューは通常、全ねじシャンクを備えていますが、温度や湿度の変動による膨張、収縮、応力に対応するために、二条ねじや特殊なねじ山を組み込んだ設計もあります。 六角ラグねじ 六角ラグネジは、ドライバーではなくレンチまたはソケットで締められるように設計された大きな木ネジです。太くて粗いねじ山と六角形の頭部を備えたこのねじは、優れたトルクを提供し、金属や木材に対して最も強力な締結具の 1 つです。これらのネジは、そのサイズと強度のため、事前に下穴をあけておく必要があります。重い荷重に耐えられるため、フレーム、デッキ、重い家具などの構造用途に最適です。 タイプ 2: ボルト ボルトはねじと同様の構造をしており、先端から雄ねじが切られているのが特徴です。ねじとは異なり、ボルトは自動ねじ切りではなく、材料にねじ山を切り込みません。代わりに、事前にタップされた穴またはナットと連携して、強力な機械的接合を作成します。最も一般的なボルトのタイプは次のとおりです。 六角ボルト 六角ボルトは頭が六角形です。この設計により、標準のレンチや電動工具を使用して簡単に締めたり緩めたりできるため、効率的な組み立てと分解が保証されます。ボルトの長さに沿って完全にまたは部分的に延びる機械ねじが付いています。全ねじボルトは強いクランプ力を必要とする用途に優れており、半ねじボルトは滑らかなシャンク部分を備えているため、横方向の荷重に耐える用途に優れたせん断強度を発揮します。 キャリッジボルト キャリッジ ボルトには、丸い凸状の金属ヘッドがあり、その後に四角い首とネジ付きシャフトが付いています。スクエアネックは材料内の所定の位置にロックするように設計されており、取り付け中にボルトが回転するのを防ぎ、安定性を確保します。これらのボルトは、主に木材フレームや家具の組み立てなどの木材用途に使用されます。 アイボルト アイボルトは、一端に円形のループ (または「アイ」) があり、もう一端にねじ付きシャンクが付いています。ねじ端は表面にねじ込まれ、ループにより物体の接続や吊り下げが簡単に行えます。これらのボルトは、重い荷物を持ち上げたり、ロープやケーブルを構造物に固定したりするなど、張力が必要な用途によく使用されます。 ソケットヘッドボルト(六角ボルト) これらのタイプの締結具は通常、打ち込みツール用の六角形の凹部を備えた円筒形の頭部を備えています。締め付けには六角レンチや六角穴付き工具を使用します。外部ドライブヘッドを備えた六角ボルトなどの従来のボルトと比較して、ソケットヘッドボルトは頭部が小さく、よりコンパクトです。この設計により、狭いスペースや限られたスペースでの高トルクの適用が可能になります。 Uボルト U ボルトは、シャンクの両端にネジが付いている「U」のような形をしています。パイプやその他の円筒形の物体に巻き付けて、パイプに永久的な損傷を与えたり、流体の流れに影響を与えたりすることなく、平らな面や構造物に固定できます。 両頭ボルト […]
銅、真鍮、青銅は一般に非鉄金属に分類され、レッドメタルと呼ばれる同じグループに属します。これらはすべて、耐食性、高い電気/熱伝導性、溶接性などの特徴を備えており、建築、電子、アートワーク、機械などの業界で広く使用されています。
ポリアミドは、アミド結合を含むすべてのポリマーの一般的な用語です。ナイロンはもともと、産業用および消費者用途向けに開発された合成ポリアミドPA6およびPA66のデュポンの商標でした。ナイロンはポリアミドのサブセットですが、2つの用語は完全に交換可能ではありません。この記事では、ポリアミドとナイロンの関係を調査し、それらの重要な特性とパフォーマンスの詳細な比較を提供します。 ポリアミドとは何ですか? ポリアミド(PA)は、繰り返し単位がアミド(-CO-NH-)結合によってリンクされている高分子量ポリマーのクラスです。ポリアミドは自然または合成のいずれかです。天然のポリアミドには、羊毛、絹、コラーゲン、ケラチンが含まれます。合成ポリアミドは、3つのカテゴリに分類できます。 脂肪族ポリアミド(PA6、PA66、PA11、PA12):一般工学にぴったりです。それらは、強度、靭性、耐摩耗性、および簡単な処理のバランスを妥当なコストでバランスさせます。 芳香族ポリアミド(Kevlar®やNomex®などのアラミド):極端なパフォーマンスに最適です。 Kevlar®のようなパラアミッドは、例外的な引張強度と耐抵抗を提供しますが、Nomex®のようなメタアラミッドは、固有の火炎耐性と熱安定性に充てられています。それらは高価であり、溶融処理できないため、一部の形状と製造ルートはより制限されています。 半芳香族ポリアミド(PPA、PA6T、PA6/12T):高温エンジニアリングを対象としています。それらは、高温の剛性と寸法を維持し、多くの自動車液をうまく処理します。それらは溶融処理(注入/押し出し)を処理することができますが、より高い溶融温度で動作し、慎重に乾燥する必要があります。脂肪族PAとアラミッドの間にはコストがかかります。 それらは、分子鎖間の水素結合による結晶性、良好な熱耐性と耐薬品性、および水分吸収の傾向を高めていますが、これらの特性の程度はタイプによって大きく異なります。それらの機械的特性(引張強度、弾性弾性率、破壊時の伸び)は、鎖の剛性と結晶性に密接に結び付けられています。これらは高いほど、材料が硬くて強くなりますが、より脆弱です。値が低いと、より柔らかく、より丈夫な素材が生じます。 ポリアミドの一般的なグレード 以下は、最も一般的な合成ポリアミドグレード、それらの重要な特性、および典型的なアプリケーションの概要です。 学年一般名モノマー炭素数重合引張強度(MPA)弾性率(GPA)融解温度(°C)HDT(°C、乾燥、1.8 MPa)水分吸収(%) @50%RH耐薬品性PA6ナイロン6(合成)Caprolactam(ε-Caprolactam)6リングオープン重合60–751.6–2.5220–22565–752.4–3.2(〜9–11%飽和) 優れたオイル/燃料抵抗;強酸/塩基に敏感PA66ナイロン6,6ヘキサメチレンジアミン +アディピン酸6+6凝縮重合70–852.5–3.0255–26575–852.5–3.5(〜8–9%飽和) PA6と同様に、わずかに優れた溶媒耐性PA11バイオベースのポリアミド11-アミナウンドカノ酸11自己凝縮50–65 1.2–1.8185–19055–651.5–2.0優れた耐薬品性、塩スプレー、耐性耐性PA12長鎖ポリアミドラウリル・ラクタム12リングオープン重合45–551.6–1.8178–18050–600.5–1.0PA11に似ています。優れた耐薬品性PA46高テンプポリアミドテトラメチレンジアミン +アディピン酸4+6凝縮重合80–1003.0–3.5〜295160–1702.0–3.0(飽和すると高く) 優れた高テンプル、オイル、耐摩耗性ケブラーパラアミッドP-フェニレンジアミン +テレフタロイル塩化物 - 凝縮重合3000-360070–130融解なし; 500°Cを超える分解 最大300°Cまでのプロパティを保持します。 500°Cを超える分解 3–7(水分回復 @65%RH) ほとんどの化学物質に耐性があります。 UV敏感 ポリアミドを識別する方法 簡単なハンズオンテストでポリアミドをすばやくスクリーニングします - 火傷テストで始まります(溶けてから黄色で傾けた青色の炎で燃やし、セロリのような臭いを放ち、硬い黒いビーズを残します)またはホットニードルテスト(同じ匂いできれいに柔らかくなります)。 PA6/PA66(密度≈1.13–1.15 g/cm³)は水に沈み、PA11/PA12(≈1.01–1.03 g/cm³)のような長鎖グレードは水または希釈アルコールに浮かぶ可能性があることに注意してください。決定的なラボIDの場合、FTIR分光法を使用して、特徴的なN – Hストレッチ(〜3300cm⁻¹)およびC = Oストレッチ(〜1630cm⁻¹)を検出し、DSCを使用して融点(PA12≈178°C、PA6≈215°C、PA66≈260°C)を確認します。 ナイロンとは何ですか? ナイロンは合成ポリアミドの最も有名なサブセットです。実際には、人々がプラスチックやテキスタイルで「ポリアミド」と言うとき、彼らはほとんど常にナイロン型材料を指しています。 最も広く使用されているコマーシャルナイロン - ナイロン6、ナイロン6/6、ナイロン11、およびナイロン12などは、脂肪族ポリアミドです。それらの半結晶性微細構造と強力な水素結合により、一般工学の強度、靭性、耐摩耗性、良好な熱と耐薬品性の優れた組み合わせが得られます。多目的で信頼できる、それらは広範囲の従来の製造および添加剤技術を通じて処理することができ、それらをの家族の長年の主食にすることができますエンジニアリングプラスチック。 ナイロンを識別する方法 全体として、ナイロンとポリアミドを識別するために使用される方法は、フィールドとラボでの両方で、本質的に同じです。主な違いは、ナイロングレードが正確な区別のためにより正確な基準を必要とすることです。実験室の設定では、融点を測定し、特定のグレードを特定するために、微分スキャン熱量測定(DSC)が一般的に使用されます。密度テストは、ショートチェーンナイロン(PA6/PA66)から長鎖ナイロン(PA11/PA12)を分離するための簡単な方法を提供します。さらなる確認が必要な場合、X線回折(XRD)や溶融流量(MFR)分析などの手法を適用して、6シリーズと11/12シリーズの材料をより正確に区別できます。 ポリアミドとナイロンの一般的な特性 「ポリアミド」と「ナイロン」は、しばしば同じ意味で使用されますが、ナイロンはポリアミドの1つのタイプにすぎません。このセクションでは、それらの共通のプロパティについて詳しく説明します。 構成と構造 ポリアミドは、バックボーンでアミド(-CO-NH-)結合を繰り返すことで特徴付けられますが、多くのモノマーから合成できます。脂肪族ポリアミドは、ε-カプロラクタム、ヘキサメチレンジアミンを加えたヘキサメチレンジアミン、または11-アミナウンドカノ酸などの直線鎖ユニットから構築されていますが、芳香族アラミッドは硬いベンゼンリングを連鎖に取り入れています。モノマーと重合法の選択により、鎖の柔軟性、結晶化度、水素結合密度が決定されます。これは、機械的強度、熱安定性、油、燃料、および多くの化学物質に対する耐性に影響を与える要因です。 ナイロンは、狭いモノマーセットから作られた脂肪族ポリアミドのサブセットです。一般的なナイロングレードには、ヘキサメチレンジアミンにアディピン酸を凝縮することにより生成されるPA6とPA6,6が含まれます。それらの均一なチェーンセグメントと強力な水素結合は、引張強度、靭性、耐摩耗性、および中程度の耐熱性のバランスの取れた混合をもたらす半結晶ネットワークを作成します。 融点 ポリアミド(ナイロンを含む)の融点は、モノマーの化学構造、結晶性の程度、水素結合密度、鎖の柔軟性の4つの主な要因によって決定されます。一般に、より多くの定期的に間隔を置いた水素結合とより高い結晶性が融解温度を上昇させます。逆に、結晶の形成を破壊する柔軟なチェーンセグメントが融点を低下させます。たとえば、PA11やPA12などの長鎖、低結晶性ポリアミドは178〜180°C前後に溶け、PA6やPA6/6のような一般的なナイロンは、約215°Cと265°Cの間で溶融し、ケブラーなどの硬質アロマティックポリアミドは500°Cを超えて溶けません。 引張強度と靭性 一般に、ナイロンは強度と靭性のバランスの取れた組み合わせを提供し、他のポリアミドはより広範なパフォーマンスチューニングを提供します。高強度の端で、Kevlar®などの芳香族アラミッドは、最大3.6 GPa(〜3600 MPa)までの繊維引張強度を達成し、弾道衝撃下でのエネルギー吸収に優れています。反対側では、PA11やPA12のような長鎖脂肪族ポリアミドは、優れた延性と高い衝撃耐性のために引張強度(〜45〜60 MPa)を交換します。一般的なナイロン(PA6およびPA6,6)は真ん中に真っ直ぐに横たわっており、約60〜85 MPaの乾燥した引張強度とバランスの取れた耐衝撃性を提供し、耐荷重く衝撃耐性成形部品に人気のある選択肢となっています。 耐摩耗性 ポリアミドファミリー全体は、良好な耐摩耗性を提供します。 […]
عربي
عربي中国大陆
简体中文United Kingdom
EnglishFrance
FrançaisDeutschland
Deutschनहीं
नहीं日本
日本語Português
PortuguêsEspaña
Español