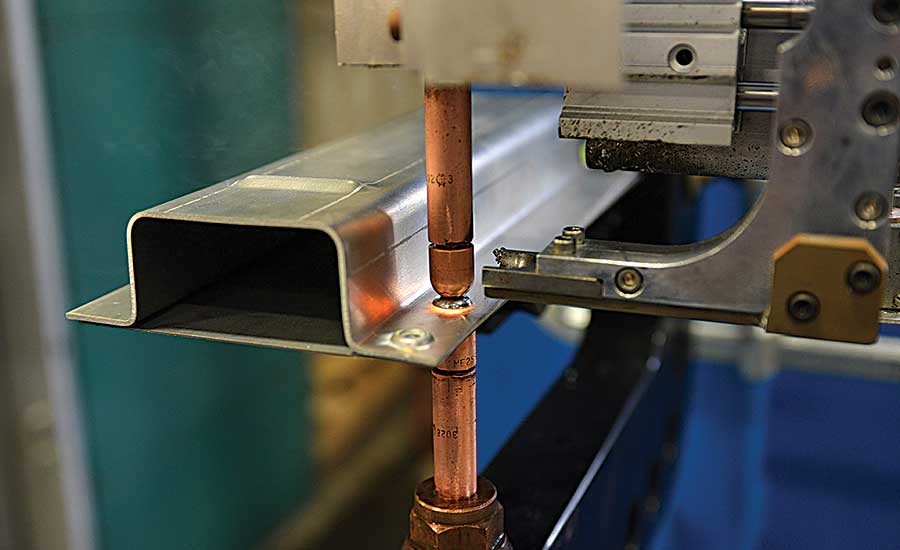
エンジニアリングと建設の材料の参加に関しては、リベットと溶接は間違いなく、最も広く使用されている2つの方法です。 シートメタル製造では、これらの2つの手法は、カスタムシートメタルパーツを結合するための優れた選択肢を決定するために互いに比較検討されることがよくあります。材料の互換性、共同強度の要件、環境条件、分解または柔軟性の必要性など、いくつかの要因を考慮する必要があるため、それらの間の決定は必ずしも簡単ではありません。
このガイドは、両方の方法の利点、制限、および優先アプリケーションに関する実用的な洞察を提供し、プロジェクトに最適なアプローチについて情報に基づいた決定を下すのに役立ちます。

リベットは、a fastener を使用してリベットと呼ばれる機械的な固定プロセスで、2つ以上の素材を一緒に結合します。通常、リベットは頭、シャンク、尾で構成されます。
リベッティングプロセスでは、リベットは、材料のアクセス可能な側面に頭が配置され、尾が反対側の尾を置いて、わずかに特大の事前掘削または自己ピアスの穴に挿入されます。次に、ハンマー、リベットガン、油圧プレスなどのツールを使用して、尾を変形させます。この変形は、2番目のヘッド(ショップヘッドまたはバックテールとして知られています)を形成します。尾が膨張すると、2つの頭の間で材料をしっかりと固定し、堅牢で永続的な接続を作成します。

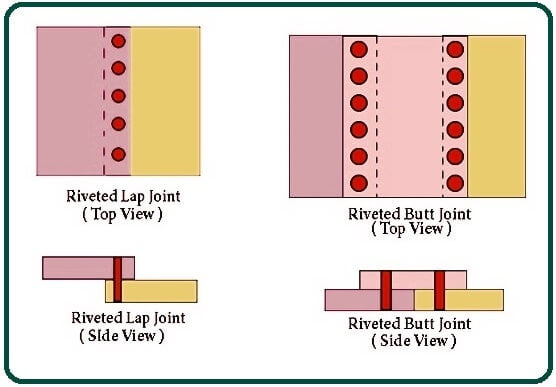
リベットが接続された接続/ジョイントは非常に強く耐久性があります。リベットは、接続された材料全体にストレスを分配し、負荷をかける能力と障害に対する抵抗を改善するのに役立ちます。これらのジョイントは、引張、せん断、および複合力を含むさまざまな負荷条件を処理するように設計できます。リベットの2つのタイプのリベットジョイントは、ラップジョイントです。ここでは、2つのピースがオーバーラップしてリベットされています。バットジョイント。目的のジョイントを作成するには、異なるリベットの種類 - 材料、強度の要件、およびジョイントのアクセス性に基づいて選択できます。
リベットは、何世紀にもわたって資料を結合する信頼できる方法であり、さまざまな業界で不可欠な独自の利点を提供しています。
シンプルで費用対効果の高い
リベットプロセスは操作が簡単で、最小限の機器が必要です。電力と特殊な機械を必要とする溶接とは異なり、リベットは手動または最小電力で実行でき、特に小規模または複雑でないアプリケーションでは、多くのアプリケーションにとって手頃な価格のポータブルなオプションになります。
異なる材料の互換性
リベットを使用して、異なる材料を結合できます。材料が類似した特性(特に融点)がある場合に最適に機能する溶接とは異なり、リベットは金属、プラスチック、複合材料、または布地を効果的に留めることができます。この柔軟性は、航空宇宙のような産業で特に価値があります。航空宇宙では、同じ構造に異なる材料が組み合わされて、強度、体重、パフォーマンスを最適化します。
強くて耐久性のある接続
リベットは、リベットを変形させることにより機械的結合を形成し、それが分離、振動、ストレスに効果的に抵抗する緊密で安全な接続を作成します。周期的な負荷を備えた環境では非常にうまく機能します。この永続的な機械的変形(特に固体リベット)は、ボルトやネジなどのファスナーよりも耐久性を高めることができます。
熱は必要ありません
リベットは高温を必要としないため、結合される材料の熱歪みや弱体化のリスクはありません。これは、溶接プロセス中に損傷する可能性のあるアルミニウムや特定の複合材料などの熱に敏感な材料を操作する場合に特に有益です。
リバーシブル場合によっては
ブラインドリベットなどの特定の種類のリベットは、片側アプリケーションを可能にします。さらに、多くの場合、永続的なものですが、特にブラインドリベットが使用される場合は、一部のリベット付きジョイントをメンテナンスまたは修理のために分解できます。
ただし、留め方と同様に、リベットには制限が付いています。これは、プロジェクトのために選択するときに考慮する必要があります。
目に見えるリベットヘッド
リベットは通常、表面に目に見えるリベットヘッドを残し、表面仕上げを破壊する可能性があり、美学が重要な用途では望ましくない場合があります。たとえば、滑らかできれいな外観が非常に重要な消費者製品または車両では、リベットヘッドの存在は全体的な外観を損なう可能性があります。
限られた強さ
リベットは動的で高振動環境に適していますが、通常、溶接と同じ負荷をかける容量を提供しません。極端な荷重をかける条件では、リベット付きのジョイントは、溶接接合部と比較してせん断強度と引張強度が低く、材料の最大構造の完全性を溶接ほど効果的に維持できない場合があります。
重量の考慮事項
リベットは、特に複数のリベットが使用される場合、構造に重量を加えることができます。溶接や接着剤などの他の固定方法と比較して、リベットは必ずしも最も軽量のソリューションではない場合があります。これは、体重減少が重要な航空宇宙のようなアプリケーションでは不利な可能性があります。
インストールの課題
リベットは一般によりシンプルで手頃な価格ですが、特定のアプリケーションでは、インストールプロセスは労働集約的なものになる可能性があります。大量生産または大規模な構造では、リベットを設置して設置すると、特に多数のリベットを手動または油圧ツールを使用して配置および変形させる必要がある場合に、より多くの人材が必要になる場合があります。さらに、非常に厚い材料の場合、リベットは、有限の数のファスナーと連続結合を提供する能力が制限される場合があります。固体リベットなどの一部のリベットには、関節の両側へのアクセスも必要です。これは、限られたスペースや複雑なアセンブリでは非現実的である可能性があります。

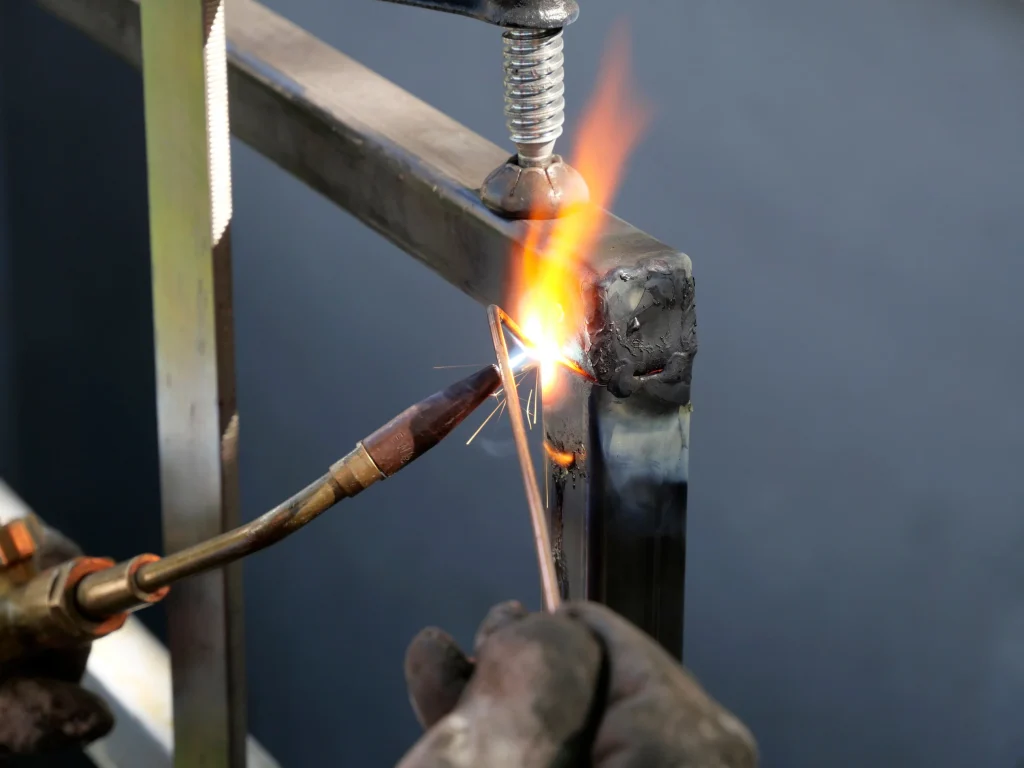
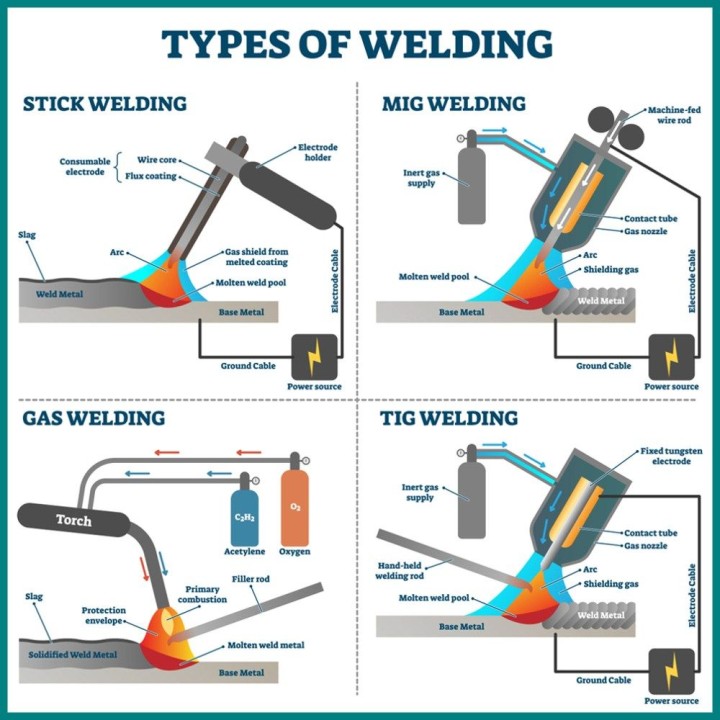
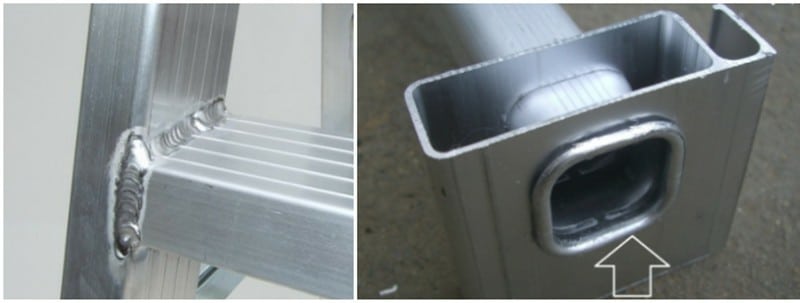
機械的ファスナー(リベット)を使用して材料を結合するリベットとは異なり、溶接は基本材料に熱を適用することにより、強力で永続的な結合を作成します。電気アーク、ガス火炎、レーザーなどの熱源は、関節に向けられ、材料の端を溶かし、融合させます。熱が除去された後、溶接は冷却して固化し、通常、材料自体と同じくらい強い、あるいは強いシームレスな結合を形成します。多くの場合、ロッドやワイヤーなどのフィラー材料が追加され、ジョイントを強化し、材料間のギャップを埋めるために追加されます。

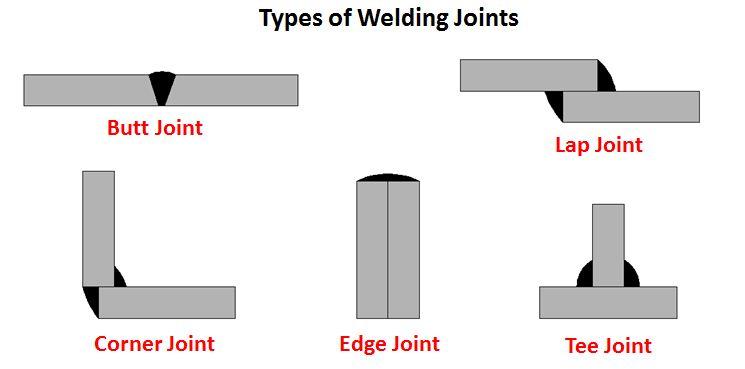
溶接されたジョイントは、溶接中の材料の物理的な配置と設計について説明します。一般的な溶接ジョイントには以下が含まれます。

これらのさまざまなタイプの溶接ジョイントを効果的に作成するために、異なる溶接プロセスが使用されます。ここでは、最も一般的に使用される溶接方法のいくつかを紹介します。
製造、建設、または修理において、溶接は、高性能で長期にわたる接続を作成するための重要なプロセスのままです。
高強度
溶接されたジョイントは通常、基本材料と同じくらい強く、時にはさらに強いです。これは、溶接プロセスが分子レベルで材料を融合し、潜在的な故障のために追加の弱点または領域なしで均質な結合を作成するためです。さらに、溶接ビーズが基本材料よりも厚い場合、溶接補強材は、関節の強度をさらに高めることができます。
シームレスできれいなジョイント
TIGやレーザー溶接などの溶接方法は、プロセスを正確に制御するため、高品質でシームレスな仕上げをもたらします。これにより、美学や構造の完全性が重要な場合、溶接は優れた選択になります。
汎用性
溶接は、金属(鋼、アルミニウム、ステンレス鋼、チタン)や熱可塑性物質など、幅広い材料を結合するために使用できます。さまざまな溶接技術により、薄いシートから厚い重いコンポーネントまで、さまざまな厚さを結合できます。さらに、溶接は設計の柔軟性を提供し、さまざまな関節形状、角度、方向を可能にします。
溶接は強度、耐久性、汎用性を提供しますが、制限もあります。
物質的な制限
溶接は異なる材料に結合することができますが、材料の特性が大幅に異なる場合(たとえば、融点、熱膨張速度など)、通常はより困難です。材料特性の違いは、亀裂、気孔率、または弱い関節などの問題を引き起こす可能性があります。これらのケースには、特別な技術またはフィラー材料がしばしば必要であり、プロセスをより複雑にします。
熱歪み
溶接中の高温は、特に薄いまたは熱に敏感な材料で、材料の熱歪みまたは反りを引き起こす可能性があります。これにより、寸法の不正確さや内部ストレスが発生する可能性があり、内部ストレスが発生する可能性があります。これには、矯正や熱処理などの追加プロセスが必要になる場合があります。
高いスキル要件
溶接には、高品質の結果を達成するために高いスキルレベルと経験が必要です。技術のわずかな変動でさえ、不適切な融合、弱い関節、過度の熱入力などの欠陥につながる可能性があります。
コスト
溶接装置の購入コストとメンテナンスは、特にTIG溶接やレーザー溶接などの特殊なプロセスで非常に高くなる可能性があります。さらに、一貫した電源は全体的な費用を追加できます。
安全リスク
溶接プロセスにより、オペレーターは高温、放射線(UVおよびIR)、および潜在的に危険な煙またはガスにさらされます。

上記のこれら2つの結合方法を導入することで、リベットと溶接を包括的に理解しています。プロジェクトに最適なテクニックを決定するのに役立つように、次々に1つを選択する時期に関する簡単なガイドを次に示します。
リベットと溶接の議論では、正しい選択はプロジェクトの特定の要件に依存します。リベットは、分解しやすいものや熱に敏感な材料を使用しているものが必要な場合に最適なオプションです。一方、溶接は、その強さ、永続性、設計の柔軟性を際立たせています。これらの重要なポイントを念頭に置いて、プロジェクトに最適な情報に基づいた決定を下すことができます。
ご質問がある場合は、お気軽にご連絡ください専門家のアドバイスについてはお気軽にお問い合わせください。私たちは専門家ですシートメタルファブリケーションサービス品質、効率、競争力のある価格で知られています。 デザインファイルを今すぐアップロードして
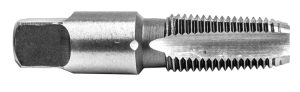
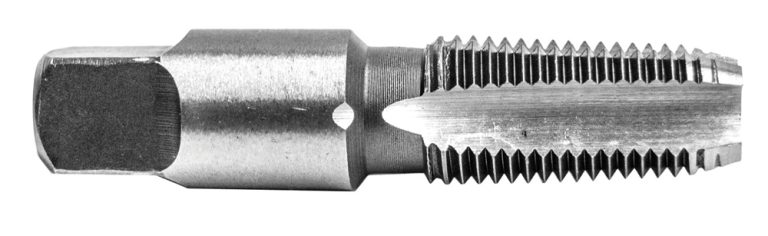
パイプスレッドとは何ですか? パイプスレッドはネジですスレッドパイプとフィッティングを結合するために特別に設計されています。パイプをねじ込み、液体またはガスの緊密な耐圧シールを形成します。パイプスレッドには2つの基本的なタイプがあります。 テーパースレッド直径が徐々に減少し、コーンのような形状が作成されます。 パラレル(ストレート)スレッド長さに沿って一定の直径を維持します。 テーパーパイプスレッドは、漏れた接合部を達成するために特に重要です。オスとメスのテーパーの糸が締められると、それらは互いにくびれて、圧縮フィットを形成します。このテーパーウェッジは、シールと強力な機械的ホールドを作成します。ただし、適切にマシンされた金属スレッドでさえ小さなギャップがあるため、シーラント(配管工のPTFEテープやパイプドープなど)が糸に適用され、ボイドを埋め、完全に漏れない接続を確保します。 一方、パラレル(ストレート)パイプスレッドは、それ自体でシールを提供しません。彼らはくさびずにねじ込みます。通常、ストレートスレッドは、漏れを防ぐために、フランジのフラットワッシャー、Oリング、またはガスケットで密閉されています。どちらのタイプのスレッドも一般的ですが、選択はアプリケーションのシーリングニーズに依存します。たとえば、庭のホースは、ゴム製の洗濯機を備えたストレートスレッドを使用してシールしますが、スチールの配管パイプはテープでテーパー糸を使用します。 タップドリルチャートとは何ですか? タップドリルチャートは、スレッドをタップする前に使用するドリルビットを示すテーブルです。穴が大きすぎると穴を開けると、糸が浅く漏れやすくなります。ドリルが小さすぎると、タップが過度に深い糸を切るときにバインドしたり壊れたりすることさえあります。チャートに従うことで、通常は約75%である最適なスレッドエンゲージメントが得られます。これは、強度とタッピングのバランスをとります。言い換えれば、完全な糸の高さの約4分の3が形成され、タッピング中に過度のトルクなしで強力なホールドを生成します。次のセクションでは、北米の最も一般的なパイプスレッド標準NPTに焦点を当て、NPTパイプタップの包括的なタップドリルチャートを提供します。 NPT(National Pipe Taper)スレッドの理解 NPTは、ナショナルパイプテーパースレッドの略です。これは、配管、エアホース、燃料ライン、その他多くのアプリケーションのために米国およびカナダで使用される標準的なテーパーパイプスレッドです。パイプの周りにPTFE(Teflon)テープを巻き付けたり、フィッティングをラップしたことがある場合は、NPTスレッドを使用した可能性があります。これらのスレッドは1:16の比率でテーパーします。つまり、長さ16インチ(1フィートあたり約0.75インチ)ごとに直径が1インチ増加します。これは、パイプの中心線に比べて1.79°の半角に対応します。それはわずかに見えるかもしれませんが、男性のnptフィッティングが女性のポートにねじ込まれているため、スレッドがくすくると、さらに密集して干渉のフィット感が生じることを保証するのに十分です。 NPTは、標準の米国のネジと同じ60°スレッドプロファイルを使用しますが、強度を高めるために平らな紋章と根を備えています。インチあたりのスレッド(TPI)、ピッチの直径の制限、スレッドエンゲージメントの長さを含むすべての重要な寸法と公差は、ANSI/ASME B1.20.1で定義されています。パイプのサイズは、公称内径(例:½インチまたは¾インチ)で命名されていますが、その数は実際の外径を反映していません。たとえば、¾インチNPTパイプは約1.050インチのODです。さらに、BSPTやNPSなどの標準は名目サイズを共有しているが、異なるピッチまたはスレッドフォームを使用するため、名目サイズ(ODと一致するように)とTPI(スレッドピッチと一致するように)の両方を指定して、正しいタップまたはフィッティングを選択する必要があります。 NPTジオメトリの公式感覚を示すには、½インチNPTスレッドを例として使用します。14TPIと16テーパーに1つあります。スレッドフォームは、中心線から正確に1°47 '24' '(1.7899°)のコーンハーフアングルが付いた平らな60°「V」です。これは、男性と女性の両方のスレッドに等しく適用されます。フィッティングを手渡すと、約3〜4個のスレッド(「L1ゲージの長さ」)が小さなサイズで関与します。レンチを使用すると、「レンチメイク」の別の1.5〜3個のスレッドが追加され、シールが完成されます。 多くの場合、「MIP/FIP」や「MNPT/FNPT」(男性/女性の鉄パイプまたはNPT)などのショップの速記を見ると、外部スレッドと内部スレッドを区別します。関係なく、ANSIは単に外部または内部NPTを呼び出しますが、ニックネームはどちらが現場であるかを迅速に識別します。 NPTスレッドのしくみ 男性と女性の両方の糸が先細になっているため、それらを締めるとくさび効果が生じます。糸の側面は互いに絞り、機械的に強くて非常にタイトなジョイントを形成します。わずか数回転した後、適切に締められたNPTジョイントがぴったりと感じることに気付くでしょう。それがテーパーが仕事をしていることです。ただし、NPTスレッドは、それ自体で完全に漏れているわけではありません。シーラントを使用しないと、糸の間に小さなスパイラルギャップが残り、漏れがあります。そのため、インストーラーはオスの糸をPTFEテープに包むか、アセンブリ前に液体/ペーストシーラントにブラシをかけます。糸を潤滑してマイクロギャップを埋め、ガスまたは水密シールを確保します。燃料ガスまたは油圧システムでは、細断されたテープがバルブを詰まらせることができますが、技術者はしばしばペーストシーラントを好みます。 NPTスレッドのアプリケーション NPTスレッドは、日常的および産業用設定のいたるところにあります。住宅水とガス配管は、信頼できる漏れ抵抗のためにNPT継手に依存しています。空気圧ツールとエアコンプレッサーは、ホース、バルブ、クイックコネクトカプラーにNPTコネクタを使用します。自動車および重機では、NPT継手はセンサー(油圧送信者など)や流動的なライン(ブレーキまたはクーラントシステム)を提供し、そのシンプルさとさまざまな既製の部品を誇示しています。 ANSIに準拠したタップ、ダイ、フィッティングはすべて同じ仕様に従うため、心配することなくブランドを混ぜることができます。この普遍的な互換性により、NPTは北米の頼りになるパイプスレッドになりました。 NPTタップドリルチャート 穴に内部NPTスレッドを作成する場合(たとえば、NPTプラグ用のタンクのパイプフィッティングまたは穴をタップする場合)、最初に適切なサイズの穴をドリルする必要があります。 NPTスレッドはテーパーになっているため、掘削された穴は通常、タップの最大の直径よりも少し小さく、タップがテーパーを進むにつれてテーパーをカットできるようにします。以下は、一般的なパイプサイズの包括的なNPTタップドリルチャートです: 公称パイプサイズ(in。)インチあたりのスレッド(TPI)ドリルをタップする(in。)タップドリル(mm)スレッドエンゲージメント(%)1/16270.2426.15〜75%1/8270.3328.43〜75%1/4180.4375(7/16インチ)11.11〜75%3/8180.5625(9/16インチ)14.29〜75%1/2140.7031(45/64インチ)17.86〜75%3/4140.9063(29/32インチ)23.02〜75%111½1.1406(1-9/64インチ)28.97〜75%1¼11½1.4844(1-31/64インチ)37.70〜75%1½11½1.7188(1-23/32インチ)43.66〜75%211½2.2188(2-7/32インチ)56.36〜75%2½82.6250(2-5/8インチ)66.67〜75%383.2500(3-1/4インチ)82.55〜75%3½83.7500(3-3/4インチ)95.25〜75%484.2500(4-1/4インチ)107.95〜75% 注記: 上記のタップドリルサイズは、リーミングせずに直接タッピングを想定しています。スレッドエンゲージメント(%)は、達成された完全なスレッドの深さの割合を示します。たとえば、パイプスレッドでは75%が典型的であり、ジョイント強度のバランス、タッピングトルクです。括弧内のドリルサイズは、標準的な文字またはフラクションのビットまたはリーマーサイズです(たとえば、1/8-27 NPTは、文字Qドリル、0.332インチを使用します)。 パイプタップはテーパーになっているため、正しいスレッドテーパーを形成するのに十分な深さをタップする必要があります。メーカーは、多くの場合、必要な数のエンゲージスレッドを指定するか、NPTプラグゲージで確認することができます。定期的に戻ってチップをクリアし、金属をタップするときに切断液を使用します。パイプタップは、大きな直径とテーパーのためにかなりの量の材料を除去します。 テーパーリーマーが利用可能な場合は、タップする前に1:16テーパーリーマーで掘削された穴を最初に繰り返すことができます。これにより、タッピングトルクが減少し、穴の端でスレッドエンゲージメントがわずかに増加する可能性があります。ただし、ほとんどのフィールドアプリケーションとDIYアプリケーションは、上記のストレートドリルアンドタップ方法を使用しており、十分にタイトなジョイントを提供します。 NPTを他のスレッドタイプと比較します NPTF(ナショナルパイプテーパー燃料) これは、ドライシールテーパーパイプスレッドで、しばしばDryseal NPTまたはパイプスレッド燃料と呼ばれます。標準NPTと同じテーパー(1:16)とスレッドピッチ、および60°のスレッド角もあります。重要な違いは、スレッドの頂上とルートの設計です。NPTFスレッドは、頂上と根でクリアランスがゼロであるため、シーラントなしで金属間をシールする干渉適合が生成されます。これにより、NPTFは超漏れに敏感なアプリケーションに理想的になります。ここでは、小さな漏れやシーラントの汚染でさえも受け入れられません。 NPTFとNPTは次元を共有し、物理的に合わせますが、NPTFの男性と女性のみが乾燥シールを生成します。 NPTFはANSI/ASME B1.20.3で定義され、標準NPTはB1.20.1を使用します。 典型的な用途:高圧油圧システム;燃料システム;その他の流体電力アプリケーション(たとえば、ブレーキシステムコンポーネントや燃料網装備)。 NPS(全国パイプストレート) このスレッド標準は、対応するNPTサイズと同じスレッド角、形状、ピッチを持っていますが、先細ではなくまっすぐ(平行)です。 NPSスレッドは同じサイズとTPIのNPTフィッティングにねじ込まれますが、テーパーの欠如はくさびシールを防ぎ、漏れる可能性があります。 NPSスレッドは、機械的接続に使用されます。または、SEALINGがOリングやガスケットなどの別の要素によって提供されます。 典型的な用途:電気導管糸(しばしばNPSMと呼ばれる)、火災ホースのカップリングまたは大口径の水パイプユニオン、ガスランタンまたは古いスタイルの配管組合がシール洗濯機またはガスケットがシールを作成します。 BSPスレッド(BSPT&BSPP - 英国の標準パイプ) このパイプスレッドシステムは、英国、ヨーロッパ、アジア、および北米以外の多くの地域で一般的に使用されています。 BSPT(英国の標準パイプテーパー)とBSPP(英国標準パイプパラレル)の2つの基準があります。 BSPTは、NPTと同様の概念で囲まれたくさびで圧力標識ジョイントを形成することを目的としたテーパースレッドですが、NPTの60°の平らなプロファイルの代わりに、丸い紋章と根を備えた55°の糸角(ホイットワース形式)を使用します。公称サイズあたりのスレッドピッチもNPTとは異なるため、BSPTとNPTフィッティングは互換性がなく、適切にシールしたり、1ターンもターンしたりすることはありません。 BSPPスレッドはストレート(パラレル)であり、独自にシールしません。彼らは、ポートフェイスで結合洗濯機またはOリングに依存しています(たとえば、バルブやシリンダーの「G」スレッドは、肩の下にOリングを使用します)。 BSP標準は、ISO 7-1(テーパーパイプスレッド)とISO 228-1(平行パイプスレッド)で定義されます。実際には、「BSP」または「Gスレッド」というラベルの付いたフィッティングには、NPTと結合するためにBSPスレッドパーツまたはアダプターを一致させる必要があります。 […]
ステンレス鋼は、多くの種類の鋼のうちの 1 つにすぎません。強度と靱性を備えているだけでなく、耐食性、機械加工性、溶接性にも優れています。耐久性とコストパフォーマンスを兼ね備えた理想的なCNC加工材とされています。
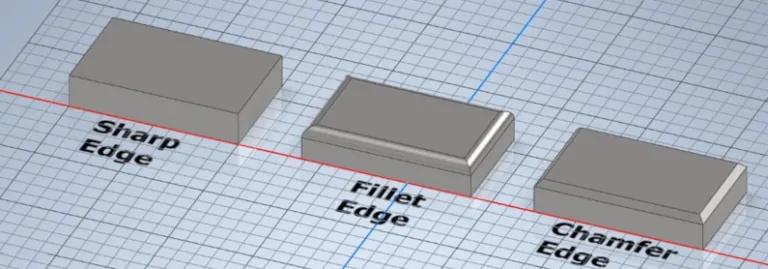
私たちは日常生活の中で、さまざまな物体に面取りやフィレットのデザインを目にすることがあります。たとえば、家庭用電化製品、家具、子供のおもちゃには、傷や怪我を防ぐためにエッジに面取りやフィレットが施されているのが一般的です。同様に、私たちが使用する家庭用電化製品にも、視覚的な魅力と触感を向上させるために面取りやフィレットが頻繁に組み込まれています。どちらのプロセスも、安全性、美観、機能性などの理由から、製品のエッジを修正するために製造現場で広く使用されています。
عربي
عربي中国大陆
简体中文United Kingdom
EnglishFrance
FrançaisDeutschland
Deutschनहीं
नहीं日本
日本語Português
PortuguêsEspaña
Español