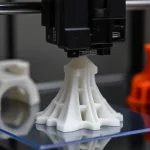
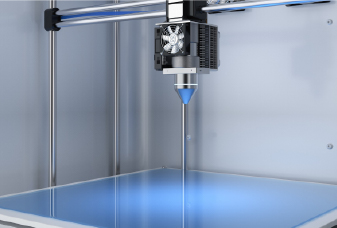
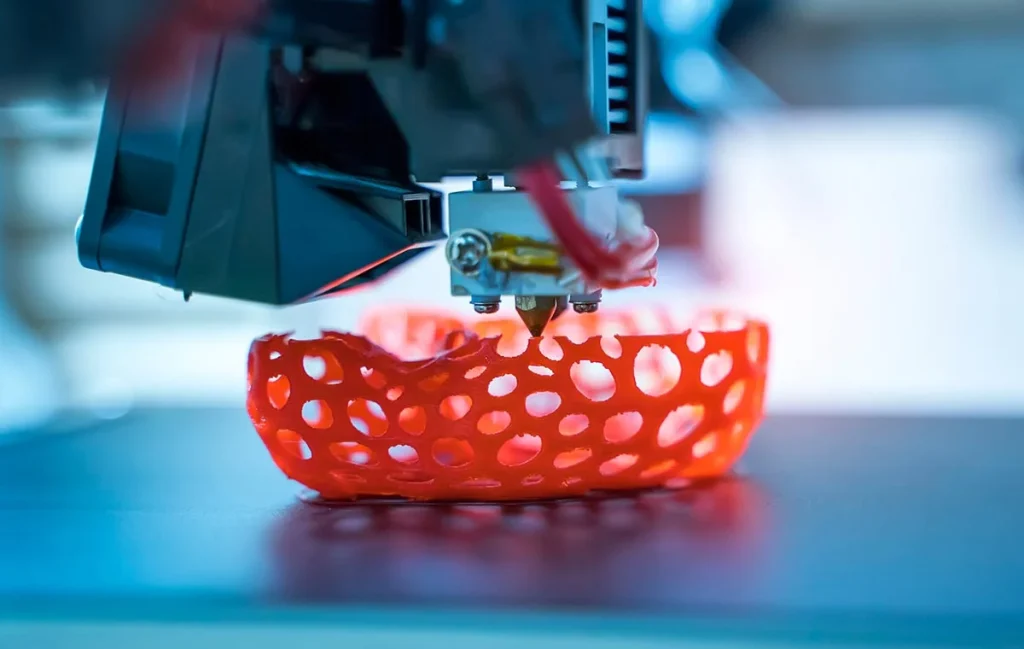
FDM(融合堆積モデリング):Works by heating a thermoplastic filament, extruding it through a nozzle, and depositing it layer by layer. FDM is affordable, easy to use, and accessible for users of all skill levels. It supports large prints with the right machine setup and is suitable for architectural models, industrial design, and large-scale prototypes. However, it does not handle overhangs and fine details well and often requires support structures. FDM parts may have visible layer lines and weaker adhesion along the Z-axis, making them prone to delamination under stress.
SLA(ステレオリソグラフィー): Uses ultraviolet light to cure successive layers of liquid photopolymer resin. SLA prints have fewer visible layer lines compared to FDM and can produce ultra-smooth surfaces with fine details, making them popular for jewelry, dental models, and intricate prototypes.
DLP(デジタル光処理):Another resin-based 3D printing method, but instead of a laser, it uses a digital projector to cure an entire layer of resin at once. This makes DLP faster than SLA. DLP parts have sharp edges and crisp details and can be used in similar applications as SLA. However, they may sometimes show visible pixelation and typically have a smaller build area.
SLS(選択的レーザー焼結):Uses a high-powered laser to sinter powdered materials, such as nylon and TPU, layer by layer. The unsintered powder acts as support, enabling interlocking, overhanging and other complex designs that are difficult to produce with other methods. SLS parts have good mechanical strength but tend to have a slightly grainy texture.
DMLS(直接金属レーザー焼結): An extension of SLS, specifically designed for processing metal powders. It partially melts powder particles to fuse them together at a molecular level, resulting in slightly porous parts that may require post-processing, such as hot isostatic pressing, to achieve full density. Unlike SLS, DMLS needs support structures—which must be manually removed after printing—to counteract thermal stress and warping during the process.
SLM(選択レーザー融解):Also uses a high-power laser to produce metal parts, but unlike SLS, SLM fully melts the metal powder, creating 100% dense parts with superior mechanical strength, hardness, and durability, even comparable to cast or forged metal components. It works best with pure metals and select alloys. SLM generates higher thermal stress which can lead to warping and cracking. Stronger support structures are required to reduce these stresses.
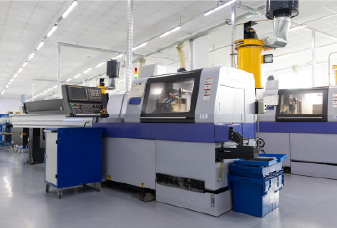
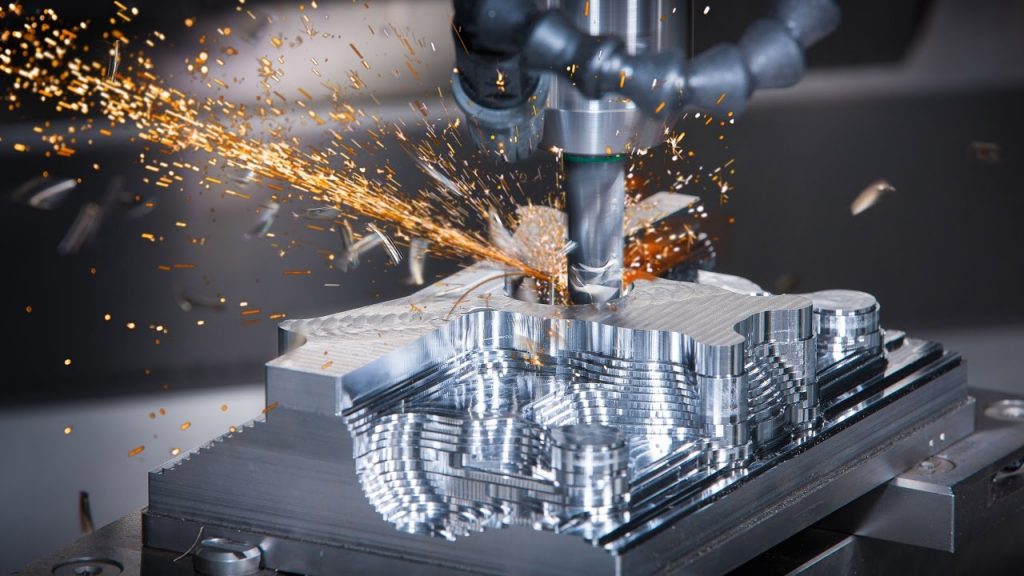
CNCミリング: A versatile machining process that uses rotating multi-point cutting tools to remove material from a workpiece. It can create flat surfaces, holes, angled cuts, and cavities with high precision. This process is widely used to manufacture engine components, molds, and structural parts in industries such as aerospace, automotive, and electronics.
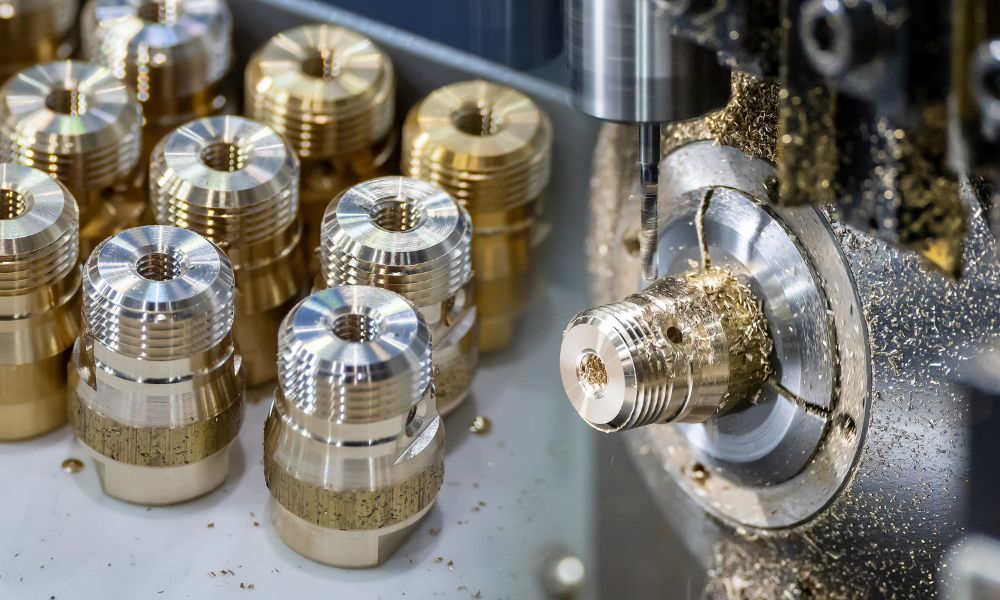
CNCターニング: Uses a single-point cutting tool to remove material from a rotational workpiece for creating cylindrical or conical shapes. It is highly effective in producing symmetrical parts like shafts, bolts, and bushings. This method is commonly applied in the production of automotive components, hydraulic fittings, and precision mechanical parts.
WEDM(ワイヤー電気放電加工): A non-contact process that uses a thin, electrically charged wire to cut through conductive materials with extreme precision. It can shape hard materials, intricate geometries and fine details with minimal mechanical stress. WEDM is widely used in tool making, aerospace components, and medical device manufacturing.
▪ Limited but expending options ▪ Flexible materials and superalloy
▪Wide range , including metals, plastics, wood, and composites
デザインの複雑さ
▪Can achieve highly complex geometries, including lattice structures and organic shapes
▪ Can produce parts with relatively complex features, such as threaded holes, sharp edges, and curves ▪ Limited by tool accessibility, tool path and type, axis-defined minimum radii, and the need for repositioning during the process
精度
▪Moderate precision, typically ±0.1 mm, though high-end printers can achieve tighter tolerances
▪ High precision, often ±0.005 mm or better, depending on material and machine ▪ Excellent repeatability
表面仕上げ
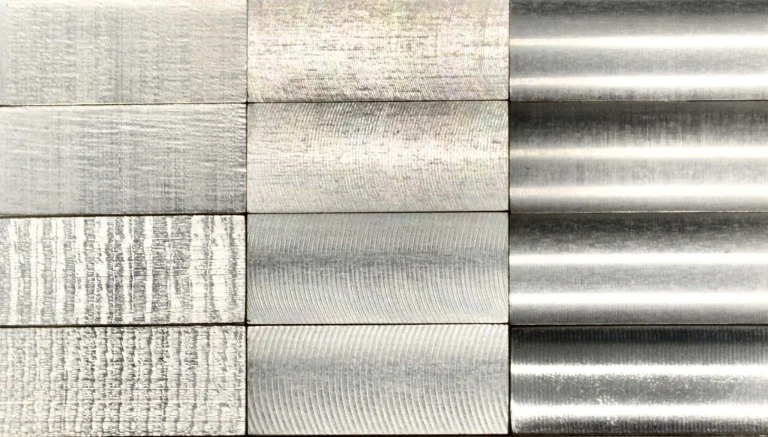
▪ Requires post-processing (e.g. sanding, painting) for a smooth finish ▪ Some 3D printing processes produce surfaces that are grained, rough, and stepped, or features that may appear blurred
▪Smooth finish with little to no post-processing (typical 125 Ra finish as machined)
大部分のパーツサイズ
▪ Up to 914 x 610 x 914 mm (e.g. FDM) ▪ Ideal for smaller prototypes or assemblies
▪ Up to 2000 x 800 x1000 mm ▪ Suitable for industrial housings and large-scale prototypes
強さ
▪ In FDM, layer adhesion and print orientation reduce the strength of parts ▪ Metal 3D printed parts in SLM and DMLS offer strength comparable to or even better than traditionally machined parts, especially when heat-treated or made with specific alloys
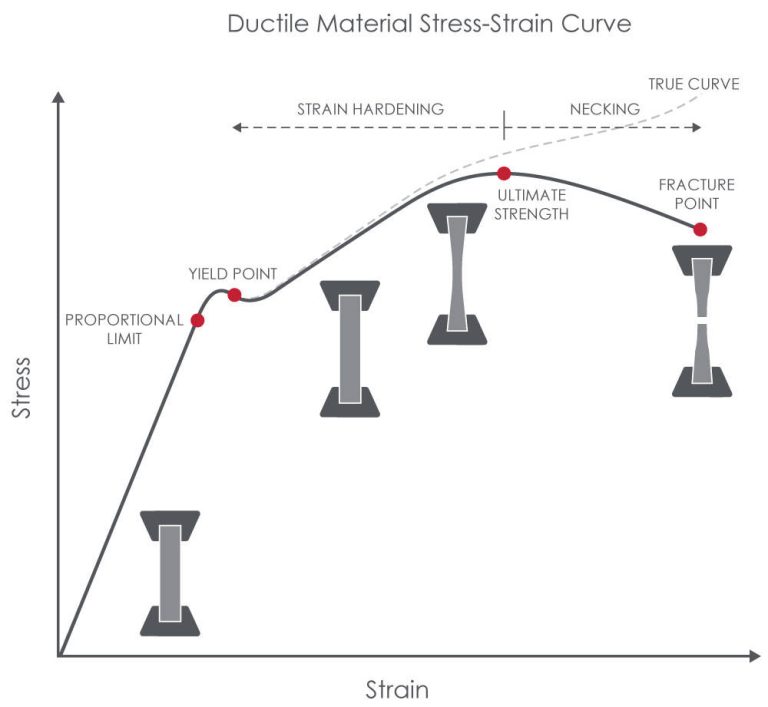
▪ The internal structure of parts is continuous, and their strength usually remains at 100% of the native material ▪ Some high-strength alloys may be impossible or difficult to process with extreme precision
設定
▪Minimal setup, require only a digital file and slicer software
▪ Need workpiece fixation, tool selection, and machine calibration ▪ G-code programming,toolpath generation, and potential part repositioning
ビルドの速度
▪ Low setup time, but build time can take hours ▪ Quicker for small batches and complex designs ▪ Ideal for design validation, rapid prototyping, and test fits
▪ Can take ages to set up and program, but cutting can be very fast ▪ Fast for bulk production
料金
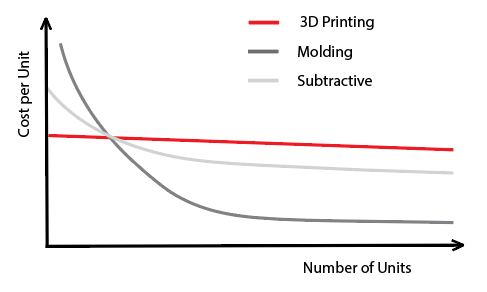
▪ Cost-effective for small series or custom one-offs ▪ Slight variations in your product’s size can significantly increase your 3D printing manufacturing costs
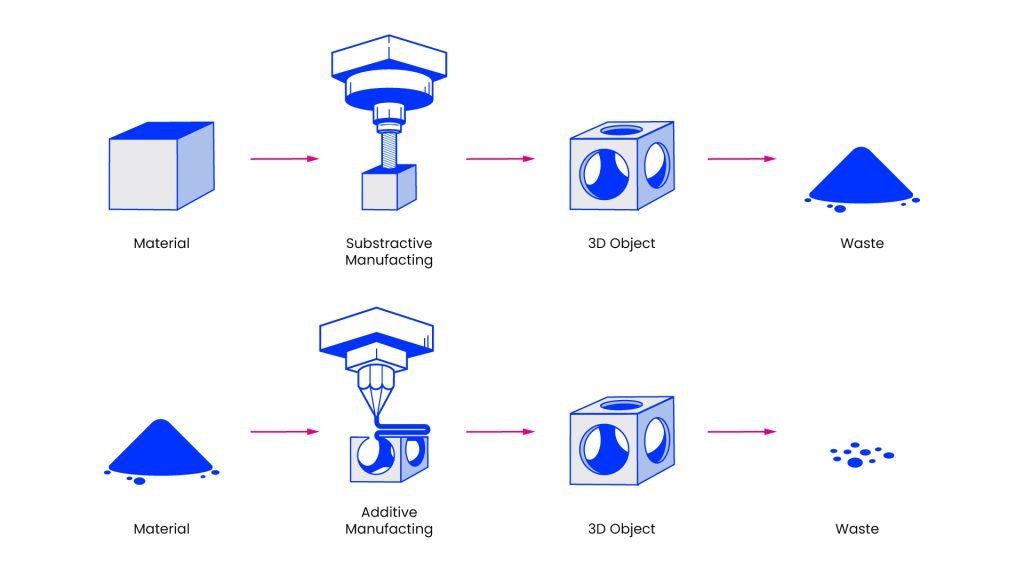
▪ More economical for high-volume production ▪ More material waste
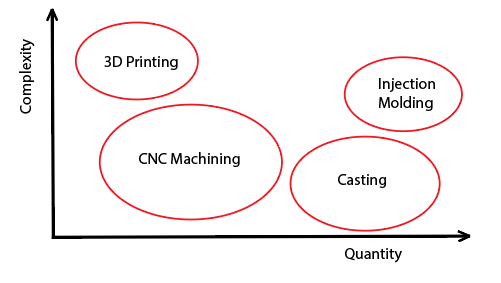
CNC加工を選択します if you're producing parts in medium to high quantities with relatively simple geometries.
CNC加工を選択します if precision and durability are key, especially for applications requiring long-term reliability, such as aerospace and medical components.
3D印刷を選択してください for lower quantities of parts or rapid prototypes, particularly if your designs have complex geometries.
When dealing with metal parts, CNC加工can be price-competitive even for low quantities, but geometry limitations still apply.