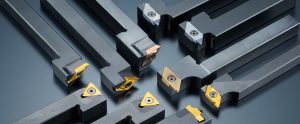
车床切削刀具是安装在车床上的专用仪器——无论是手动、木工还是数控——用于成型、切割,或完成旋转工件。这些刀具通常由固定在车床刀架上的柄和直接与工件接合的切削刃组成。它们有各种形状、尺寸和材料可供选择,与不同的刀具路径结合使用时,可以执行一系列操作,例如车削、端面、螺纹加工和切断。
选择正确的工具决定了您工作的精度和效率。在本文中,我们将讨论常见的车床切削刀具,探讨其设计和功能,并帮助您为您的项目选择合适的刀具。
了解不同类型的车床切削刀具
在讨论车床切削刀具的类型时,有多种分类方法。无论是基于操作要求、刀具几何形状、材料还是进给方向,目标都是相同的:识别车床切削刀具并明确它们的功能。
尽管车床切削刀具种类繁多,但我们现在先把复杂的分类系统放在一边。相反,我们将专注于了解摆在我们面前的工具——它们是什么样子以及它们可以实现什么。如果我们能回答这两个问题,我们就能很好地掌握它们的用法。
他们长什么样子?

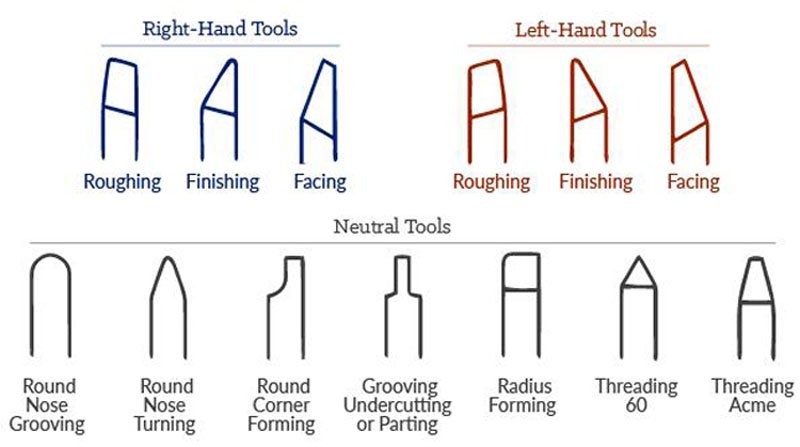
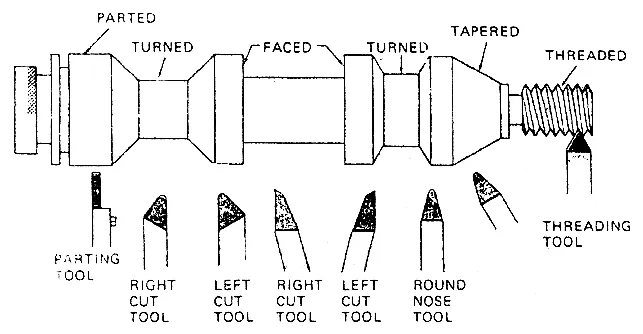
上图展示了基于进给方向的三种主要类型的车床切削刀具。这三种类型之间的差异显而易见。接下来,我们将对每个工具的外观和功能进行详细介绍,帮助您更好地了解它们的用途。
▪ 右手切削工具
右手切削刀具的主切削刃位于左侧,设计用于从右向左向主轴箱移动时进行切削。由于大多数车床操作都沿这个方向进给刀具,因此这些是车床加工中最常用的。它们通常用于一般车削任务,例如减小工件直径、端面端面以及实现光滑的表面光洁度。
▪ 左手切削刀具
与右手版本相反,左手切削刀具的主切削刃位于右侧,并在远离主轴箱的情况下从左向右移动时进行切削。这些刀具对于尾座附近的加工操作特别有用,或者当工件左侧的障碍物需要沿相反方向进给刀具时。
▪ 中性切削刀具
中性切削刀具具有沿着刀具中心线对称定位的切削刃,允许它们在两个方向上切削而无需改变方向。它们通常用于精加工操作或需要在两个进给方向上保持一致切削性能的应用。然而,与右手或左手工具相比,它们在重型或专门任务中的使用频率较低。
他们可以实现哪些操作?
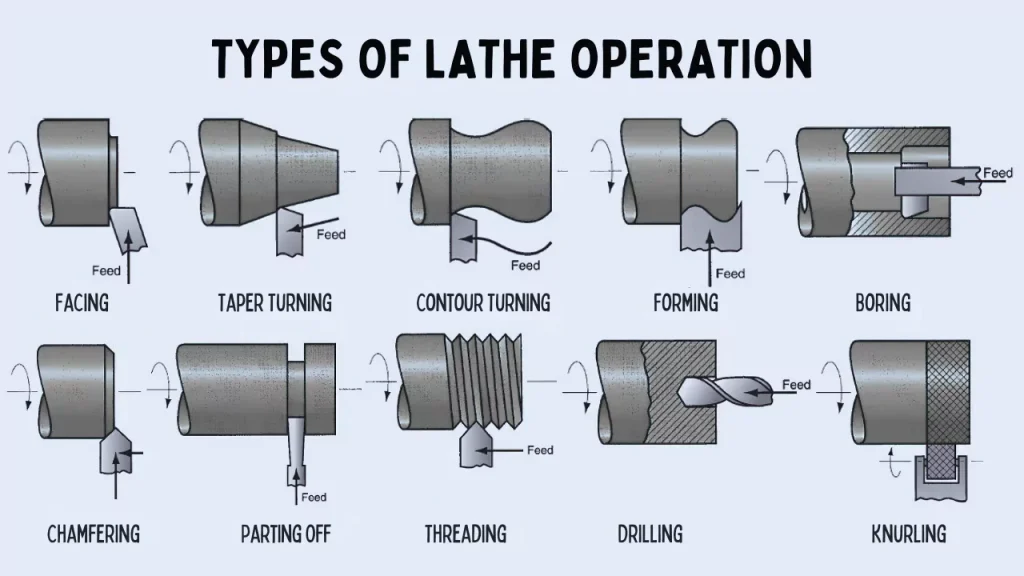
现在我们了解了基本的几何形状,让我们探索这些工具旨在执行哪些操作。车床切削刀具的设计旨在满足各种车床操作的特定要求,其设计反映了它们要实现的功能。
▪ 车削刀具
车削刀具是最广泛使用的车床切削刀具,旨在沿工件的长度去除材料以减小其直径。此类别包括用于去除大量材料的粗加工工具和用于进行精确、精细切割的精加工工具。
▪ 端面工具
端面刀具垂直于旋转轴进行切削,在工件端部形成平坦、光滑的表面。这种端面加工通常用于为后续加工工艺(例如钻孔或螺纹加工)准备工件,或者将零件的端部精加工成精确的尺寸。
▪ 切断工具(切断)
切断工具通常具有薄而直的刀片和锋利的切削刃。它们通常用于切割旋转工件的直径,将一部分与其余部分分离。除了其主要功能外,必要时这些工具还可用于在工件上创建凹槽。
▪ 倒角工具
倒角工具用于在工件的边缘上切割斜边(通常以 45 度角)。通常执行此操作是为了去除锋利的边缘,以确保安全或美观,为工件进行进一步加工(例如螺纹加工)做准备,或确保装配过程中正确配合。
▪ 螺纹加工工具
螺纹切削刀具用于车床上切削螺旋螺纹。刀具的刀尖角度决定了螺纹形状,例如 V 形螺纹或方螺纹。这些刀具通常分为外螺纹切削刀具和内螺纹切削刀具。外螺纹切削刀具在工件的外表面上切削螺纹,例如螺栓或螺钉。内螺纹切削刀具用于在孔内加工螺纹,如螺母或螺纹孔中所示。
▪ 切槽刀具
切槽刀具设计用于在工件表面切出窄槽。这些凹槽可以是外部的,适用于轴肩或扣环凹槽等应用,也可以是内部的,位于孔或孔内,适用于内部卡环等功能。此外,开槽工具可用于在工件的端面上形成垂直于旋转轴的凹槽,通常用于端面密封应用。
▪ 滚花工具
滚花工具是另一种类型的车床切削工具,用于在工件表面创建纹理图案,通常用于提高抓力或装饰目的。与其他切削工具不同,滚花工具不会去除材料。相反,他们使用压力将直线或菱形图案压入表面。
附加切削工具
下面的刀具不是传统的车床切削刀具,但它们是车床兼容刀具,经常在车床上执行特定操作:
▪ 钻孔工具
钻孔工具沿着旋转工件的中心轴打孔。钻头安装在车床的尾座中,并在旋转时送入工件。钻孔通常是更精确的内部加工操作(例如镗孔或攻丝)之前的第一步。
▪ 镗刀
镗孔工具用于增加工件中现有孔的尺寸。这些工具通常设计为单点工具,主要目的是扩大和校正孔的直径。
▪ 铰孔工具
铰孔涉及使用多刃刀具来精加工预钻孔或预钻孔,从而提高尺寸精度和表面光洁度。铰刀不会显着改变孔的尺寸,但可以对其进行微调以获得更高的精度。
▪ 攻丝工具
与螺纹刀具不同,攻丝刀具用于在一次操作中直接在预钻孔中切削内螺纹。丝锥产生螺纹,允许插入螺钉或螺栓。它最适合快速、高产量地加工较小的孔,在这种情况下,速度比精细控制更重要。
关于工具材料的重要补充
车床切削刀具的材料与铣削刀具非常相似。例如,常用的是高速钢(HSS)、硬质合金、陶瓷和立方氮化硼(CBN)。这些材料因其优异的硬度、耐磨性和耐热性而广泛应用于车削和铣削刀具。
值得注意的是,金刚石刀具也用于车床切削。这主要是因为车削是一种连续切削工艺,而金刚石刀具的高硬度和耐磨性非常适合此类操作。相比之下,铣削涉及具有较高冲击载荷的断续切削,这使得切削条件不适合金刚石刀具。因此,金刚石刀具优先用于车床加工,但很少用于铣削加工。
车床切削刀具的组成部分
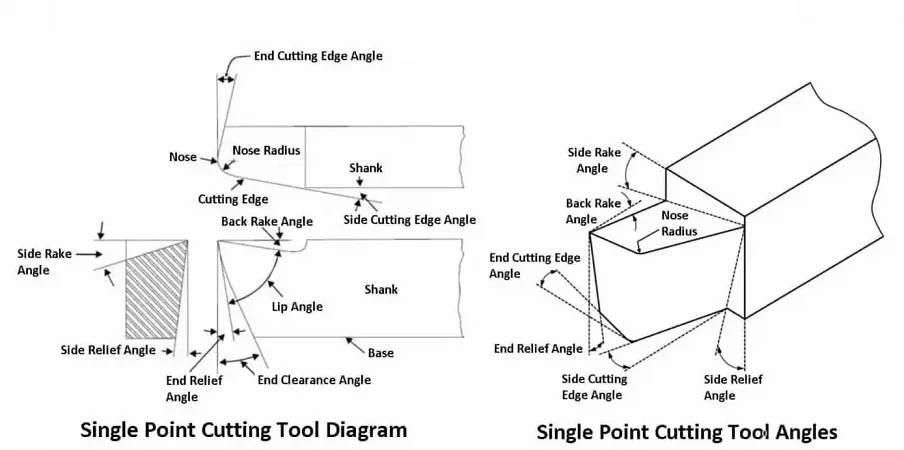
尽管车床切削刀具有许多不同类型,但它们几乎都由几个关键部件组成,每个部件都会影响刀具在切削过程中与工件的相互作用。现在,我们以单点切削刀具为例,深入探讨这些元素的细节。
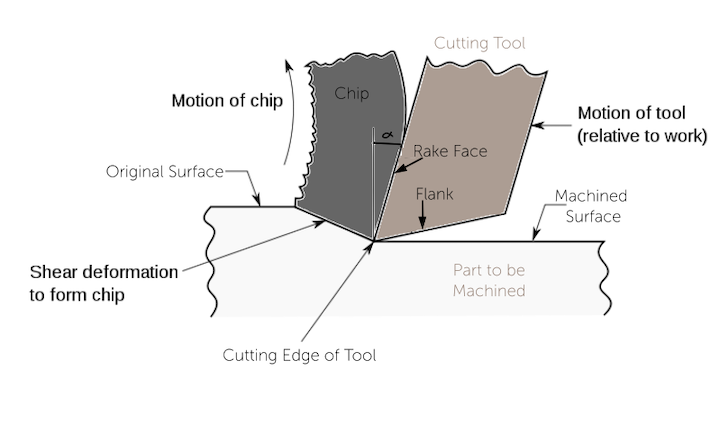
刀柄:夹紧在车床刀架上的切削刀具的主体。它将刀具固定到位并传递切削力,同时提供结构支撑。
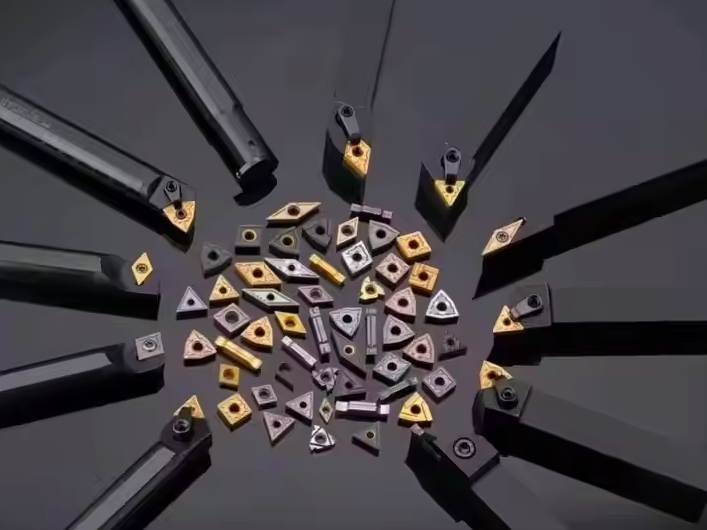
切削刃:切削刃是刀具的锋利部分,直接与工件相互作用,通过剪切作用去除材料。在单点切削刀具中,它由侧切削刃和端切削刃组成,形成材料去除的主要点。切削刃可以是刀具的组成部分,也可以是由高速钢 (HSS)、硬质合金或陶瓷等材料制成的可更换刀片,影响刀具的性能和不同应用的适用性。
前刀面:前刀面是切削刀具与被切削材料直接接触的表面。它负责在加工过程中引导切屑远离工件,并在确定切削效率、切屑形成和刀具磨损方面发挥着关键作用。前刀面的角度(称为前角)可以显着影响切削力和加工表面的质量。
后刀面:切削刀具的后刀面是与前刀面相对的表面,面向新加工的表面,并且不与被切削材料直接接触。它负责提供间隙,防止刀具与工件之间发生摩擦,从而减少刀具磨损,保证切削顺利无干涉。侧面有两个组成部分:侧侧面和端侧面。侧侧面与侧切削刃相邻,而端侧面与端切削刃相邻。每个侧面与工件之间的角度分别称为侧面后角和端部后角,有助于在切削操作期间保持适当的间隙,防止摩擦并延长刀具寿命。
刀尖:刀尖是侧切削刃和端切削刃相交处的圆形尖端。刀尖半径影响切削刃的表面光洁度和强度,较大的半径可提高光洁度,但会降低锋利度。
侧前角:侧前角是前刀面与平行于工件表面的水平面之间的角度。它影响加工过程中切屑如何从切削区域流走。正侧前角可减小切削力并有助于改善切屑去除,而负侧前角或零侧前角可增加切削力,但可为切削刃提供更大的强度。
后前角:后前角是前刀面与平行于工件表面的水平面之间的角度,沿主切削刃测量。它会影响切削力和切屑流,从而影响刀具切入材料的难易程度。调整后倾角对于根据加工材料优化刀具性能至关重要。
侧后角:侧后角是后刀面与垂直于工件表面的垂直平面之间的角度,沿刀具侧切削刃测量。它提供间隙,防止侧面切削操作时刀具侧面与工件之间的摩擦和摩擦,确保切削更顺畅并减少刀具磨损。正确设置的侧后角有助于减少刀具磨损,提高切削性能,并确保工件的光洁度。如果角度太小,可能会产生摩擦,而太大的角度会削弱切削刃。
端部后角:相比之下,端部后角是后刀面与垂直于工件表面的平面之间的角度,沿着刀具的端部切削刃测量。该角度提供了间隙,以防止端部切削操作期间刀具端部和工件之间的摩擦和摩擦。它提高了切割效率并改善了表面光洁度。端部后角太小会导致过多的摩擦和热量,而太大的角度可能会削弱切削刃的强度。
端切削刃角度:端切削刃角度是刀具端切削刃与垂直于工件表面的直线之间的角度。它影响切屑流动方向和切削力。较大的角度会降低切削力并改善切屑流动,从而延长刀具寿命,但可能会增加偏转。较小的角度可以增强切削刃的强度,但会增加切削力和磨损。
侧切削刃角度:侧切削刃角度是刀具侧切削刃与平行于工件表面的直线之间的角度。它影响切削力方向、切屑形成、刀具强度和表面光洁度。较大的角度可以分散切削载荷,减少力并提高表面光洁度,但可能会削弱边缘。较小的角度会集中切削力,可能会增加磨损,但在某些情况下会增强材料去除率。
选择合适车床切削刀具的技巧
选择合适的车床切削刀具需要仔细考虑许多因素,例如具体的加工操作、刀具几何形状、刀具和工件的材料以及切削条件。以下是一些实用技巧,可帮助您做出明智的决定:
1. 根据您正在执行的车床操作调整刀具选择。例如,车削刀具用于沿着工件的长度去除材料;然而,它们不适合成型操作。其他考虑因素包括切割方向。
2.考虑工件和刀具材料。工件的机械性能,特别是硬度,将影响您对刀具材料的选择。对于铝等较软的材料,高速钢 (HSS) 工具可能就足够了。对于不锈钢或硬化合金等较硬的材料,硬质合金或陶瓷工具更合适。切削刃材料必须能够承受加工过程中产生的机械应力和热条件。必要时,选择可提高刀具寿命和性能的涂层。 TiN(氮化钛)或 TiAlN(氮化钛铝)等涂层可以提高硬度和耐磨性。
3. 刀具几何形状也起着重要作用。前角和后角必须适合操作和工件材料,以最大限度地减少摩擦和磨损,同时确保正确的切屑形成和排出。例如,高后倾角可改善较软材料中的切屑流动,而较硬材料可能需要更中性的角度以减少刀具磨损。
4. 切削速度、进给率和切削深度也会影响您的选择。专为高速应用而设计的刀具(例如硬质合金刀具或陶瓷刀具)可以处理更快的切削速度而不会降低性能。同时,如果您的操作涉及较慢的进给速度或浅切削,则刀尖半径较小或前角较高的刀具可能会提高精加工质量。
5. 最后,考虑成本和刀具寿命。虽然硬质合金和金刚石等高性能刀具的前期成本可能更高,但从长远来看,它们的耐用性和处理更广泛材料和切削条件的能力可能会减少停机时间和刀具更换,从而使它们对于重型生产使用更具成本效益。
结论
车床切削刀具对于实现各种加工操作的精度和效率是必不可少的。了解不同的刀具类型、它们的组件以及它们如何与特定车床操作保持一致,可以在刀具选择方面做出更好的决策。无论您是车削、端面、螺纹加工还是镗削加工,正确的刀具都将显着影响项目的质量、速度和成本效益。
在 Chiggo,我们的专家工程师随时帮助您选择最适合您的 CNC车削项目。从快速原型到按需加工零件,我们提供根据您的需求量身定制的高质量解决方案。立即上传您的 CAD 文件即可获得即时报价和免费的 DFM 分析。