如果您开始使用 3D 打印,您很快就会遇到不同的 3D 文件格式。最常见的两个是STL和对象。它们之间有什么区别,您应该使用哪一个?在本文中,我们详细比较了 STL 与 OBJ,涵盖了两者的优缺点。最后,您将知道哪种格式最适合您的需求以及原因。

STL(立体光刻或标准镶嵌语言)是消费级 3D 打印的事实上的标准。它于 20 世纪 80 年代末由 3D Systems 引入,作为描述立体光刻机模型的一种方式。 STL 文件仅描述对象的表面几何形状,将其分解为微小三角形的网格。每个三角形由三个顶点和一个指向外部的法向量定义。
STL 是一种精简格式:它仅捕获对象的形状,没有颜色、纹理或材质数据。它也不包含单位,因此数字是否代表毫米或英寸取决于惯例(大多数切片机假设毫米)。
STL 文件可以以两种形式保存:ASCII(文本)或二进制。两者都存储相同的数据,但二进制版本更加紧凑。实际上,由于 STL 的简单性,几乎所有 3D 打印机和切片软件都支持 STL。如果您从 Thingiverse 等公共库下载模型,它们通常以 STL 格式提供。然而,这种简单性也带来了一些限制,我们将很快讨论。

OBJ(通常称为 Wavefront OBJ)是另一种广泛使用的 3D 文件格式,最初由 Wavefront Technologies 于 20 世纪 80 年代为其 3D 图形软件开发。如今,它不仅已成为计算机图形和动画领域的常见格式,而且还成为 3D 打印领域的常见格式。
OBJ 可以存储具有任意数量顶点的多边形,甚至可以存储平滑的数学曲线,例如 NURBS(非均匀有理 B 样条线),使其能够灵活地处理复杂或高度详细的模型。
OBJ 文件不仅可以包含几何图形。他们经常引用一个配套的 .mtl 文件,该文件定义了对象表面的颜色、材质和纹理。这样,OBJ 就可以在模型的不同部分上承载多种颜色、映射纹理或不同材质。这就是为什么它经常被选择用于全彩 3D 打印、纹理 3D 扫描以及游戏设计和 AR/VR 等视觉应用。
OBJ 文件通常是纯文本。它们列出顶点、纹理坐标和法线,然后通过引用这些点来定义面。这种结构使格式相对易于检查或编辑,但与二进制 STL 相比,它也会导致文件大小更大且处理速度更慢。

让我们详细分析一下STL和OBJ之间的关键技术差异。
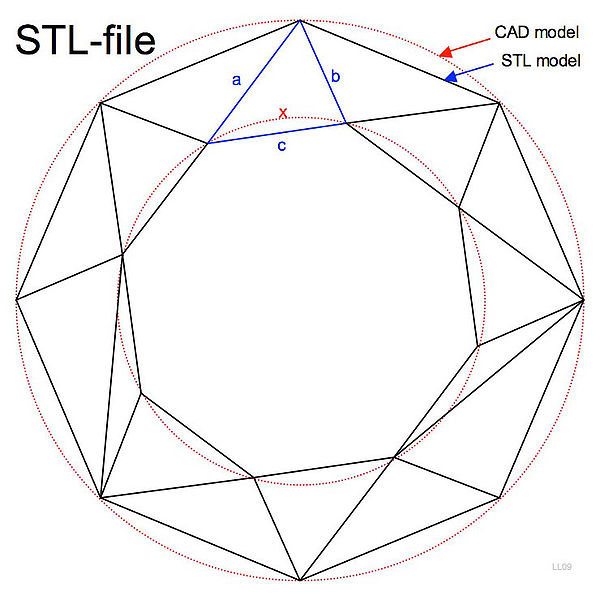
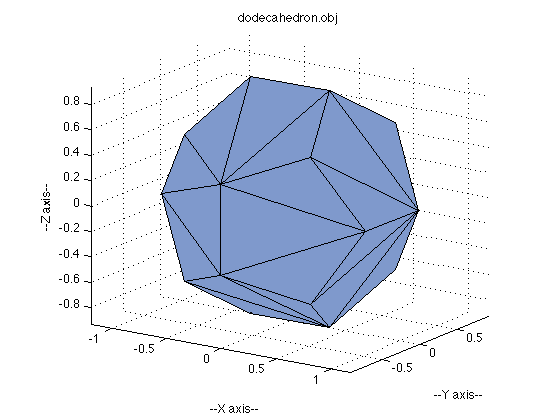
STL 和 OBJ 都是多边形网格格式,但它们处理几何体的方式不同。 STL 用三角形表示每个表面,因此曲线总是由许多小面来近似。例如,STL 中的球体是由数百或数千个三角形构建的。只有当这些三角形足够小时,它才看起来平滑。
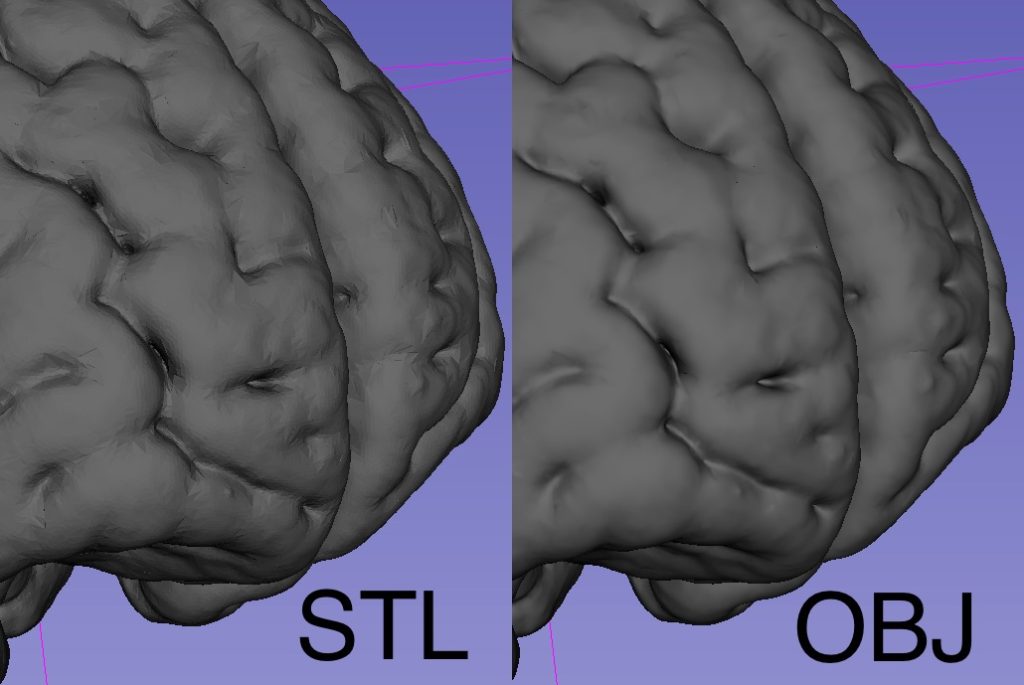
OBJ 不限于三角形。它可以存储具有三个或更多顶点的多边形,甚至可以定义平滑曲面,例如 NURBS(非均匀有理 B 样条曲线)。理论上这允许精确的曲线。实际上,大多数 OBJ 文件仍然导出为三角网格,并且切片器无论如何都会将曲线转换为面。因此,虽然 OBJ 在技术上更强大,但对于典型的 3D 打印,只要网格分辨率较高,最终结果通常与 STL 相同。
STL 文件本质上是一长串三角形。在 ASCII 形式中,每个三角形都由三个顶点和一个法向量组成。这意味着相同的坐标经常会重复。二进制 STL 以紧凑的 50 字节格式存储相同的数据。 STL 文件通常只包含一个对象,因此多部分模型在导出之前必须拆分为单独的文件或合并。
相比之下,OBJ 文件将顶点与面分开。它首先列出所有唯一的顶点坐标,然后通过引用它们来定义面。这避免了重复并使其比 ASCII STL 更高效。 OBJ 还可以将纹理坐标、法线和组面包含到单个文件中的多个命名对象中。这种处理多对象模型的能力是 OBJ 广泛用于图形和复杂装配体的原因之一。
STL 和 OBJ 都不能可靠地存储单元信息。 STL 是完全无单位的。 OBJ 有时可以包含比例数据,但它没有标准化并且经常被忽略。因此,模型可能会以错误的尺寸导入。例如,如果切片机采用毫米单位,那么以英寸为单位设计的东西可能会显得小 25.4 倍。大多数切片器默认以毫米为单位,因此最好在导入时仔细检查比例。 3MF 或 STEP 等较新的格式通过嵌入单元解决了这个问题,但使用 STL 和 OBJ 则需要依赖约定。
STL 和 OBJ 之间最大的区别之一是处理颜色和材质的能力。 STL 文件纯粹是几何图形,不保存任何颜色、纹理或材料属性。无论您的模型在 CAD 中的外观如何,一旦导出为 STL,它就会变成单个统一的网格。这对于大多数一次使用一种颜色的打印机来说是没问题的,但如果您想要多色或多材料打印,这就是一个明显的限制。
另一方面,OBJ 可以包含丰富的外观数据。除了 .obj 文件之外,通常还有一个 .mtl 文件,有时还有纹理图像,它们一起定义模型的外观。这意味着 OBJ 可以为不同零件或完整纹理贴图提供纯色,使其成为全彩 3D 打印和共享纹理 3D 扫描的首选。因此,艺术和牙科等领域的高端打印机和扫描仪通常依赖 OBJ。唯一的问题是纹理没有嵌入。共享 OBJ 时,您需要将 .obj、.mtl 和图像文件包含在一起 - 压缩它们是避免丢失文件的最简单方法。尽管如此,当外观很重要时,OBJ 仍然是更好的选择,而 STL 通常可以满足单一材料零件的需求。
ASCII STL 效率最低,因为它会重复每个三角形的顶点坐标。这使得详细模型很快变得庞大。二进制 STL 要好得多,每个三角形都存储在固定的 50 字节块中,因此文件大小直接随三角形数量缩放,并且通常保持可管理性。 OBJ 虽然是基于文本的,但通过列出每个顶点一次然后引用它来避免重复。这意味着同一网格的 ASCII OBJ 实际上可以小于 ASCII STL。对于纯几何,二进制 STL 和 OBJ 最终结果大致相同,而 ASCII STL 显然是异常值。
当 OBJ 携带材质和纹理时,由于图像文件的原因,总包大小会增加。非常大的 OBJ 的加载速度也会比二进制 STL 慢。但在日常使用中,差异很小。大多数业余爱好模型都只有几兆字节。如果您只需要几何图形,则二进制 STL 结构紧凑且加载速度快。如果您需要颜色或纹理,OBJ 值得额外的尺寸。在这两种情况下,将文件压缩成 ZIP 会显着缩小文件大小,因此存储或共享很少会出现问题。
STL 是 3D 打印的默认格式 - 每个切片机都接受它,并且像 Thingiverse 这样的存储库主要分发 STL 文件。现代切片器也支持 OBJ,当模型包含多个零件或颜色时非常有用。在 Fusion 360 或 SolidWorks 等 CAD 程序中,STL 是打印的标准导出。 Blender 或 Maya 等数字工具经常使用 OBJ,特别是当模型需要保留颜色或材质时。
除了打印之外,STL 在图形中几乎没有用处,而 OBJ 仍然是游戏、动画和 AR/VR 中的常见交换格式。打印服务通常默认使用 STL 进行单色作业,但可能会要求使用 OBJ 进行全色或多材料打印。这两种格式都可以在 MeshLab 或 Blender 等工具中轻松转换,因此您不会被锁定。
我们已经介绍了 STL 和 OBJ 之间的主要技术差异。现在是时候退一步看看整体情况了。每种格式在某些情况下都有其优点,而在其他情况下则有其局限性。为了使比较更清楚,我们总结一下 STL 和 OBJ 的主要优缺点,特别是对于 3D 打印。
| 格式 | 优点 | 缺点 |
| STL | 3D 打印机和切片机普遍支持简单可靠(仅几何形状,错误更少)以二进制格式保存时紧凑易于从几乎任何 CAD 软件生成 | 没有颜色、纹理或材质支持没有元数据(名称、单位、层次结构)仅限于单对象模型曲线仅由三角形近似(高细节的大文件)编辑很困难,因为它是原始网格数据 |
| OBJ | 支持颜色、纹理和材质广泛支持图形、CAD 和游戏引擎可以在一个文件中存储多个对象可以使用三角形之外的多边形,具有更平滑的几何选项人类可读格式用于检查/调试 | 文件大小较大,大型模型的处理速度较慢需要管理多个文件(.obj + .mtl + 纹理)无动画/场景数据;对于高级图形需求来说已经过时没有可靠的单元元数据;精度CAD的“有损”比二进制STL更紧凑 |
对于大多数 3D 打印项目,特别是如果您是初学者,STL 是安全的默认设置。它仅保存几何形状,适用于每台打印机和切片机,并保持工作流程简单。
但是,在某些情况下 OBJ 可能是更好的选择:
全彩或多材料打印:OBJ 在一个文件中保留顶点颜色、纹理或多个壳。这对于彩色打印机或多材料设置(例如双挤出机)非常有用。
带纹理的 3D 扫描:扫描模型通常包括详细的表面颜色。保存为 OBJ 可以保持这些纹理完整,使它们对于查看和全彩打印都很有用。
多部件装配:OBJ 可以将多个部件存储在一个文件中,并按正确的位置对齐。这简化了双材料或多组件设计的切片。
两用:如果模型既用于打印又用于渲染或游戏引擎,OBJ 可以在一个文件中携带材质和几何图形,从而避免重复导出。
大型 ASCII 网格:在仅使用 ASCII 的罕见工作流程中,由于顶点引用,OBJ 可能小于 ASCII STL(尽管二进制 STL 通常更好)。
值得注意的是,有一些新的文件格式是专门为克服 STL 的限制而构建的(例如用于 3D 打印的 AMF 和 3MF)。例如,3MF 可以将颜色、材质、多个对象和单位包含在一个紧凑的文件中。
本文介绍了 STL 和 OBJ,解释了它们的核心功能,并比较了它们对于 3D 打印的优点和局限性。这两种格式仍然被广泛使用,了解何时选择 STL 或 OBJ 可以帮助您简化工作流程并获得更好的结果。
在Chiggo,我们提供全方位的定制制造服务,包括3D打印、数控加工、注塑成型等。无论您需要快速原型还是生产零件,我们的团队都可以为您的项目提供从设计到交付的支持。今天联系我们或上传您的 CAD 文件以获得免费、无义务的报价。
在工业应用中,金属的选择不仅受强度,硬度和密度等机械性能的影响,而且还受热特性的影响。要考虑的最关键的热特性之一是金属的熔点。 例如,如果金属融化,炉件,喷气发动机燃料喷嘴和排气系统可能会灾难性地失败。结果可能会堵塞孔或发动机故障。熔点在制造过程中也至关重要,例如冶炼,焊接和铸件,金属需要以液态形式进行。这需要设计旨在承受熔融金属的极热的工具。即使金属在熔点以下的温度下可能会遭受蠕变引起的裂缝,但设计人员在选择合金时通常会使用熔点作为基准。 金属的熔点是什么? 熔点是在大气压下固体开始过渡为液体的最低温度。在这种温度下,固体和液相都在平衡中共存。一旦达到熔点,直到金属完全融化,额外的热量就不会增加温度。这是因为在相变期间提供的热量用于克服融合的潜热。 不同的金属具有不同的熔点,这些熔点取决于它们的原子结构和粘结强度。紧密包装原子布置的金属通常具有较高的熔点。例如,钨在3422°C时具有最高之一。金属键的强度会影响克服原子之间的吸引力并导致金属融化所需的能量。例如,与铁和钨等过渡金属相比,铂和黄金等金属的熔点相对较低,因为它们的粘结力较弱。 如何改变金属的熔点? 金属的熔点通常在正常条件下是稳定的。但是,某些因素可以在特定情况下对其进行修改。一种常见方法是合金 - 将其他元素添加到纯金属上,形成具有不同熔点的新材料。例如,与纯铜相比,将锡与铜混合以产生青铜的熔点。 杂质也可以产生明显的效果。即使是痕量的外国元素也会破坏原子键并转移熔化温度,这取决于物质。 物理形式也很重要。纳米颗粒,薄膜或粉末形式的金属通常在温度较低的情况下融化,因为其高表面积和原子行为改变了它们的散装。 最后,极端压力可以改变原子相互作用的方式,通常通过压缩原子结构来提高熔点。尽管这在日常应用中很少关注,但它成为材料选择和安全性评估的关键考虑因素,例如航空航天,深度钻探和高压物理学研究。 金属和合金熔点图 普通金属和合金的熔点 金属/合金熔点(°C)熔点(°F)铝6601220黄铜(Cu-Zn合金)〜930(组成依赖性)〜1710青铜(Cu-Sn合金)〜913〜1675碳钢1425–15402600–2800铸铁〜1204〜2200铜10841983金子10641947年铁1538年2800带领328622镍14532647银9611762年不锈钢1375–1530(依赖级)2500–2785锡232450钛1670年3038钨〜3400〜6150锌420787 金属熔点的完整列表(高到低) 金属/合金熔点(°C)熔点(°F)钨(W)34006150rhenium(re)31865767osmium(OS)30255477坦塔尔(TA)29805400钼(MO)26204750niobium(NB)24704473虹膜(IR)24464435松(ru)23344233铬(CR)1860年3380钒(V)19103470rh1965年3569钛(TI)1670年3040钴(CO)14952723镍(NI)14532647钯(PD)1555年2831铂(PT)1770年3220thor17503180Hastelloy(合金)1320–13502410–2460inconel(合金)1390–14252540–2600Incoloy(合金)1390–14252540–2600碳钢1371–15402500–2800锻铁1482–15932700–2900不锈钢〜1510〜2750莫内尔(合金)1300–13502370–2460铍(BE)12852345锰(MN)12442271铀(U)11322070杯子1170–12402138–2264延性铁〜1149〜2100铸铁1127–12042060–2200黄金(AU)10641945年铜(CU)10841983银(AG)9611761年红色黄铜990–10251810–1880青铜〜913〜1675黄色黄铜905–9321660–1710金钟黄铜900–9401650–1720硬币银8791614年纯银8931640年锰青铜865–8901590–1630铍铜865–9551587–1750铝青铜600–6551190–1215铝(纯)6601220镁(mg)6501200p pl〜640〜1184锑(SB)6301166镁合金349–649660–1200锌(Zn)420787镉(CD)321610鞭毛(BI)272521巴比特(合金)〜249〜480锡(SN)232450焊料(PB-SN合金)〜215〜419硒(SE)*217423ind157315钠(NA)98208钾(K)63145gall〜30〜86剖记(CS)〜28〜83汞(HG)-39-38 关键要点: 高熔点金属(例如钨,rhenium和tantalum)对于极端热量应用至关重要。这些金属在苛刻的炉子和航空航天环境中保留其结构完整性。钼也可以抵抗熔化,并且对于建造高温熔炉非常有价值。 铁,铜和钢等中等熔点金属将可管理的熔融温度与良好的机械或电气性能结合在一起,使其用于构造,工具和电气系统的多功能。 低熔点金属,例如炮,铯,汞,锡和铅,对于焊料,温度计和低熔合合金等专业应用而言是有价值的。
金属强度是决定金属是否适合给定应用的最重要的机械性能之一。它表示金属抵抗外部载荷或外力而不变形或断裂的能力。高强度金属在建筑、机械和航空航天领域具有无价的价值,它们可以支撑结构并承受极端条件。
想一想金属汤匙。如果您在手柄上轻轻按下,它会弯曲一点,但放手后立即弹回。不过,更努力地推动,勺子会永久弯曲。那时,您已经超越了汤匙的屈服强度。在本文中,我们将探讨屈服强度的含义,与相关思想(如拉伸强度和弹性限制)进行比较,以及为什么在现实世界中它很重要。我们还将研究影响强度和常见材料的典型值的因素。 什么是屈服强度? 屈服强度是材料开始永久变形的应力水平。简而言之,这是材料停止反弹(弹性行为)并以无法完全逆转的方式弯曲或伸展的点。在屈服强度以下,当您卸下力时,材料恢复为原始形状(就像弹簧可以追溯到其长度)。超过屈服强度,材料永远改变了:它已经屈服了,这意味着它已经经历了塑性变形。 为了更好地理解这一点,让我们分解两个关键术语:压力和压力。应力是将力施加到材料除以其横截面区域的材料,或仅仅是材料内部力的强度。您可以将其视为压力,但压力描述了内部反应而不是外部推动。应变是材料在响应中的变化多少,计算为长度的变化除以原始长度。当我们策划压力抵抗压力时,我们会得到一个应力 - 应变曲线这显示了材料随着负载的增加的表现。 在应力 - 应变曲线的早期,材料的行为表现:压力和应变是成比例的(根据Hooke定律的直线),一旦去除负载,材料就会恢复其原始形状。该区域的末端是弹性限制 - 占地,某些变形仍然是永久性的。屈服强度标志着从弹性行为到塑性行为的转变,并定义了可逆变形和不可逆变形之间的边界。 对于许多延性金属,例如低碳钢,这种过渡是逐渐而不是锋利的。为了始终定义屈服强度,工程师经常使用0.2%的偏移方法:他们绘制一条平行于曲线弹性部分的线,但变为0.2%应变。该线相交曲线的点被视为屈服强度。这提供了一种实用,标准化的方法,即使不存在明显的产量点,也可以测量屈服强度。 屈服强度与拉伸强度 正如我们所定义的那样,屈服强度是材料开始永久变形的压力。拉伸强度(通常称为终极拉伸强度(UTS))是材料破裂之前可以承受的最大压力。一旦达到该点,材料将不再承担额外的负载,并且很快就会裂缝。 两者都描述了材料对压力的反应,但它们代表不同的限制:屈服强度标志着永久变形的开始,而拉伸强度则标志着断裂点。例如,在拉动钢棒时,它首先会弹性伸展。超越屈服强度,并实现永久伸长率。继续前进,直到达到拉伸强度为止,杆最终将抢购。 在实践设计中,工程师更多地专注于产量强度,因为组件必须保持功能,而不会造成持久损坏。拉伸强度仍然很重要,但通常标志着失败条件永远不会在服务中发生。 除拉伸强度外,屈服强度还经常与其他两个概念相混淆: 弹性极限:弹性极限是材料可以承受的最大应力,一旦去除负载,仍将完全返回其原始形状。低于此极限,所有变形都是弹性和可逆的。在许多情况下,弹性极限非常接近屈服强度,因此两者通常被视为相同。尽管弹性极限标志着精确的物理边界,但屈服强度提供了标准化的工程值,可以始终如一地测量并用于安全设计。 比例极限:该术语来自应力 - 应变曲线的线性部分。比例限制是遵循胡克定律的压力和压力直接比例增加的点。它通常发生在弹性极限和屈服强度之前。在这一点之外,曲线开始弯曲 - 尽管材料仍然具有弹性,但这种关系不再是完美的线性。 影响力强度的因素 屈服强度无法保持固定 - 它可以根据几种物质和环境因素而改变。这是一些最常见的: 材料组成(合金元素) 金属的构成对其产量强度产生了重大影响。在金属中,添加合金元素可以使它们变得更坚固。例如,当添加碳,锰或铬等元素时,钢的强度也会增强 - 尽管碳也更脆。铝合金从铜,镁或锌等元素中获得强度。这些添加物在金属内部产生了微小的障碍,从而阻止了位错运动(塑性变形的原子级载体),从而提高了强度。简而言之,金属的“食谱”可以使弯曲更难或更容易。这就是为什么苏打中的铝易于柔软而柔软的,而飞机机翼中的铝(与其他金属混合在一起)具有更高的屈服强度。 晶粒尺寸(微观结构) 通常,较小的晶粒意味着更高的强度,这是霍尔 - 格什关系描述的趋势。原因是晶界充当脱位运动的障碍,因此更细的谷物会产生更多的障碍,并使金属更强壮 - 到达一点点。冶金学家通过控制的固化或热机械处理来完善晶粒尺寸。例如,许多高强度的钢和超合金用非常细的晶粒设计以最大化屈服强度,而晶粒非常大的金属往往更容易产生。 热处理 金属加热和冷却的方式可以改变其结构,从而改变其屈服强度。退火(缓慢加热和冷却)软金属,降低其屈服强度,并通过缓解内部应力来使其更具延展性。淬火(在水或油中快速冷却)将结构锁定到坚硬的,压力的状态,大大提高了屈服强度,但也使金属变脆。为了恢复平衡,淬灭通常是回火,一个适度的加热步骤,可改善韧性。 通过选择正确的热处理,制造商可以根据应用使金属更难或更柔软。例如,对弹簧钢进行处理以达到高屈服强度,因此它可以弯曲而不会变形,而钢丝首先要退火以易于塑形,然后再加强。 制造过程(冷工作) 如何机械处理材料也可以改变其屈服强度。冷工作(在室温下变形金属,例如冷滚动或冷图)通过称为工作硬化的机制提高了强度。当您将金属变形时,您会在其晶体结构中引入错位和纠缠,这使得进一步变形更加困难 - 实际上,金属随着变形而变得更强壮。这就是为什么在热卷(不工作)条件下,冷滚动钢通常比同一钢具有更高的屈服强度。 温度和环境 根据经验,大多数金属在高温下会失去屈服强度。热使金属变软,因此可以用较小的力变形。在非常低的温度下,有些材料变得更加脆弱。它们塑性变形的能力降低了,因此尽管屈服应力在技术意义上可能会增加,但它们比产量更有可能破裂。 诸如腐蚀或辐射等环境因素也会降解材料。腐蚀会产生凹坑或减少横截面区域,从而有效减少结构在屈服之前可以承受的负载。例如,生锈的钢梁在载荷下可能会产生的厚度比未腐蚀的束较低,因为其有效厚度会降低,并且来自锈蚀的微裂缝会浓缩压力。 产量不同材料的强度 应力 - 应变曲线提供了一种简单的方法来比较不同材料对负载的反应方式。在上图中,我们可以看到四个典型的行为。随着压力的增加,每个反应都不同,其屈服强度反映了这些差异。 脆性材料:脆性材料,例如玻璃或陶瓷,几乎没有塑性变形。他们沿着几乎直线直线直至突然断裂。他们的屈服强度非常接近他们的最终力量,因为他们并没有真正“屈服” - 它们中断。 强但不是延性材料:某些材料(例如高强度钢)可以承受高应力,但显示有限的延展性。它们具有很高的屈服强度,这意味着它们可以很好地抵抗永久性变形,但是在破裂之前并没有伸展太多。 […]
عربي
عربي中国大陆
简体中文United Kingdom
EnglishFrance
FrançaisDeutschland
Deutschनहीं
नहीं日本
日本語Português
PortuguêsEspaña
Español