鋳鉄と鋼はどちらも主に鉄原子 (周期表では Fe と表示されます) で構成される鉄金属です。鉄元素は地球上に豊富に存在しますが、通常は酸化された形で存在し、抽出するには製錬と呼ばれる集中的な処理が必要です。
純鉄は高い磁気特性を備えており、電磁装置のコアの製造によく使用されます。ただし、質感が柔らかく、変形しやすいため、工業生産での直接使用は制限されます。したがって、特性を高めるために、通常は他の元素、特に炭素と合金化されます。たとえば、鋳鉄や鋼は、この改良された鉄合金から派生した金属材料として広く利用されています。
鋳鉄と鋼は外観が似ていますが、それぞれが特定の用途にとって重要な異なる特性を持っています。この記事では、プロジェクトに適切な金属を選択するのに役立つように、これら 2 つの金属を詳しく比較します。

鋳鉄は鉄と炭素の合金の一種で、炭素含有量が 2% ~ 4% と比較的高いです。これは、まず鉄鉱石を高炉で製錬して銑鉄を製造することによって作られます。次に、銑鉄を大量の鉄くずとともに溶かし、溶けた金属を型に流し込んで固めます。 「鋳鉄」という名前は、この鋳鉄の形状に由来しています。
炭素含有量に加えて、通常は 1% ~ 3% のシリコンと、微量のマンガン、リン、硫黄が含まれています。炭素とシリコンは鋳鉄の構造と特性に影響を与える重要な元素です。炭素含有量に由来する黒鉛の形状と分布は、鋳鉄の種類と特性を決定する上で重要です。炭素の形状と微細構造に基づいて、鋳鉄はさらに次のように分類できます。

鋼は鉄の合金であり、炭素含有量はさまざまですが、通常は 2% 未満です。鋼は、溶解した銑鉄を塩基性酸素炉 (BOF) または電気アーク炉 (EAF) で精製して炭素含有量を減らし、不純物を除去し、それを型に流し込んで冷却して固体の鋼を形成することによって製造されます。
特定の特性を持つさまざまなグレードの鋼を製造するために、プロセス中に追加元素が追加され、炭素含有量が調整されます。たとえば、鋼は一般に腐食や錆びやすい傾向にありますが、ステンレス鋼は例外となり、炭素含有量が低く、クロムが 10.5% 以上含まれているため、耐腐食性と錆びに対する顕著な耐性を示します。
鋼は成分や用途の違いにより多くの種類に分類されます。一般的な鋼の種類を次に示します。
2 つの金属を区別するために、まず次の表を調べて予備比較を行ってみましょう。
| アイテム | 鋳鉄 | 鋼鉄 |
| 炭素含有量 | 2%~4% | 2%未満 |
| 融点 | 華氏2102~2372度 | 華氏2500〜2750度 |
| キャスタビリティ | 収縮率が低く、流動性が良いため鋳造が容易です。 | 流動性が低く、収縮が大きいため、鋳造が困難です。 |
| 強さ | より高い圧縮強度 | より高い引張強度。優れた衝撃強度 |
| 耐摩耗性 | 良い | 鋳鉄ほどの耐久性はありません |
| 耐食性 | 耐食性が向上しますが、多くの場合、表面の防錆性に制限されます。 | 炭素鋼には劣りますが、ステンレス鋼は防錆性に優れています |
| 被削性 | 機械加工が容易になる | 時間がかかり、工具の準備も大変 |
| 溶接性 | 溶接が難しい | 低い溶接性から非常に良い溶接性までの優れた溶接性 |
| 料金 | 鉄鋼の製造に必要な材料コスト、エネルギー、労働力が低いため、多くの場合安価です。 | 購入にはより高価であり、キャストにはより多くの時間と注意が必要です |
上の表は、鋳鉄と鋼の一般的な比較を示しています。最初の列にリストされている主な項目に注目してください。ここからは、それらを 1 つずつ詳しく理解していきます。
2 つの金属の主な違いは炭素含有量です。通常、鋳鉄には 2% を超える炭素が含まれていますが、鋼には 2% 未満の炭素が含まれています。一般に、炭素含有量が高くなると、硬度と脆性が大きくなります。
さらに、鋳鉄中のシリコン含有量は鋳鉄の特性に大きく影響し、流動性が向上し、鋳造時の収縮が減少します。対照的に、鋼にはクロム、ニッケル、モリブデンなどの他の合金元素が含まれていることが多く、これらにより強度、靱性、耐食性が向上します。
鋳鉄の融点は通常 1150°C ~ 1300°C (2100°F ~ 2370°F) の範囲ですが、鋼の融点は通常 1370°C ~ 1510°C (2500°F ~ 2800°F) です。 )。
鋳鉄は融点が低いため、溶融状態での流動性が良く、複雑な金型形状への充填や緻密な鋳物の形成が容易になります。さらに、融点が低いため冷却速度が比較的遅くなり、鋳物内の液体金属が収縮によって生じる空隙を埋めるのに時間がかかります。その結果、鋳造プロセス中の気孔や亀裂の形成が最小限に抑えられ、密度が増加した鋳物が得られます。逆に、鋼の融点が高いため、機械加工や高温での熱処理中に強度と靭性を維持することができます。

上で述べたように、鋳鉄は融点が低く、一定のシリコンを含んでいます。凝固中にグラファイトが沈殿し、体積収縮を部分的に補償するため、優れた流動性を示し、冷却中の収縮が少なくなります。したがって、鋳鉄は鋼に比べて鋳造性に優れています。
対照的に、鋼は流動性が低く、成形材料に対する反応性が高く、冷却中の収縮が大きく、鋳造プロセス全体を通じてより多くの注意と検査が必要です。
鋳鉄と鋼はどちらも耐久性が高く評価されていますが、さまざまな強度面で大きく異なります。引張強さ、圧縮強さ、衝撃強さの違いを調べてみましょう。
引張強さ: 鋳鉄の引張強さは比較的低くなります。これは、その構造内に存在するグラファイトフレークまたは球状グラファイトが応力集中点となる傾向があり、引張力がかかると破損しやすくなるからです。逆に、鋼の微細構造はより均一であり、合金化と熱処理によって引張強度を大幅に向上させることができます。
圧縮強度: 一般に、鋳鉄は鋼に比べて優れた圧縮強度を持っています。圧縮応力下では、鋳鉄の黒鉛構造は応力集中には寄与せず、応力の分散に役立ち、高い圧縮強度が得られます。逆に、鋼は圧縮強度と引張強度の両方で同等の性能を示し、圧縮強度の範囲がより広くなります。
衝撃強度: どちらも優れた衝撃強度を示しますが、特に突然の衝撃や動的荷重に耐える能力において、鋼は鋳鉄よりも優れています。これは鋼の延性と均一な微細構造によるもので、衝撃荷重下でも破壊することなく大量のエネルギーを吸収できます。さらに、鋼は衝撃負荷時に加工硬化が起こり、強度がさらに向上します。一方で、鋳鉄は脆いため、衝撃を受けると割れやすくなります。しかし、鋳鉄の一種であるダクタイル鋳鉄は、ねずみ鋳鉄を大きく上回る高い衝撃強度を誇ります。それでも、ダクタイル鋳鉄は鋼の衝撃強さに匹敵することはできません。
鋳鉄は一般に鋼(炭素鋼)よりも機械的摩耗に対して優れた耐性を示します。これは、その硬度と天然の潤滑剤として機能する独特のグラファイト構造によるものです。ただし、鋳鉄は脆いため、動的摩耗環境での用途は制限されます。その結果、機械式ベッドフレーム、滑り軸受、摩擦ライニングなどの静的で低衝撃性の耐摩耗性コンポーネントの製造に最適です。
鋼は高い靭性を備えており、動的摩耗環境においても優れた耐摩耗性を維持し、破壊に耐えます。ギア、切削工具、高摩耗部品など、動的かつ高衝撃性の耐摩耗性コンポーネントの製造に適しています。
どちらの金属も、酸素や湿気にさらされると腐食や錆びやすくなります。ただし、鉄は緑青を生成し、深い腐食を防ぎ、金属の完全性を保ちます。
腐食を防ぐ 1 つの方法は、保護を強化するためにペイントまたは粉体塗装を施すことです。あるいは、クロム、ニッケル、モリブデンなどの合金元素を鋼に組み込んで、鋼の耐食性を高め、さまざまな腐食環境に適応させることもできます。
鋳鉄は優れた被削性を持っています。グラファイトの存在は天然の潤滑剤として機能し、工具の摩耗を軽減し、工具の寿命を延ばします。さらに、鋳鉄 (特にねずみ鋳鉄) は脆いため、加工中に切りくずが小さな断片に簡単に砕けます。これにより、刃物への付着が防止され、よりスムーズな加工が可能になります。
対照的に、鋼の被削性はその成分によって大きく異なります。硬化鋼や高炭素鋼は、機械加工に対する耐性が高く、工具の摩耗を促進する可能性があるため、課題が生じます。一方、低炭素鋼は柔らかいものの、加工中に粘着性が生じる可能性があり、取り扱いが困難になります。したがって、鋼の機械加工を成功させるには、機械加工技術と工具の選択を慎重に検討することが不可欠です。
鋼は鋳鉄と比較して著しく優れた溶接性を示します。鋳鉄は炭素含有量が高く脆いため、溶接中に割れが発生しやすくなります。さらに、溶けた鋳鉄は空気中の窒素や酸素を容易に吸収し、気孔の形成につながります。
鋼の炭素含有量が低いため、溶接プロセス中の制御が容易であり、アーク溶接 (SMAW)、ガスシールド溶接 (GMAW、TIG)、レーザー溶接などを含むさまざまな溶接方法に適しています。
鋳鉄は鋼鉄よりも安価になる傾向があります。主な理由は、鉄鉱石などの原材料が、製鋼に使用される高級鉄や合金に比べて入手しやすく安価であるためです。さらに、鋳鉄の製造プロセスは鋼鉄の製造プロセスよりも単純で、エネルギー消費も少なくなります。
上記の詳細な紹介と比較に基づいて、これら 2 つの金属の違いを包括的に理解できるはずです。ニーズに最適な金属を選択するために、以下の表を参照して、金属特有の利点、制限、主な用途を確認してください。
| 利点 | 制限事項 | アプリケーション | |
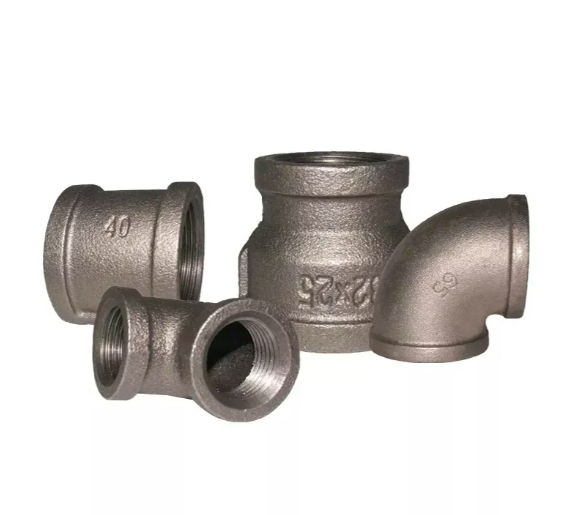
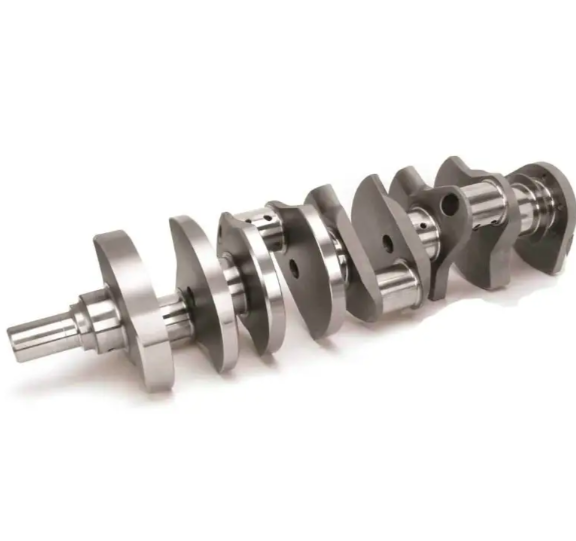
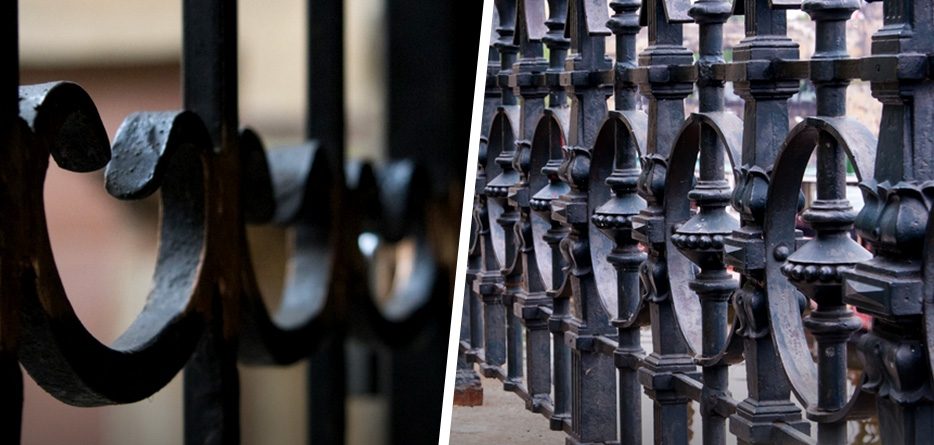
| キャスト鉄 | ▪ Cheaper and easier to cast than steel ▪ High compressive strength ▪ Excellent wear resistance ▪ Good machinability, especially softer cast irons like gray iron ▪ Offers high hardness ▪ Good properties for a low cost ▪ Good anti-vibration property | ▪ Low tensile strength ▪ High brittleness | ▪ Pipes and fittings in water and sewage systems ▪ Automotive components like engine blocks, cylinder heads, brake discs, etc ▪ Manhole covers, street furniture, residential fence gates, decorative light posts, fireplace elements, and other furnishings in construction ▪ Cast iron frying pans and other cookware ▪ Bases and frames for heavy machinery |
| 鋼鉄 | ▪ Higher tensile strength ▪ Higher toughness/ductility ▪ Excellent impact resistance ▪ Better weldability | ▪ More expensive ▪ Prone to corrosion and rust, especially low carbon steel | ▪ Structural beams, rebar, and building frameworks ▪ Automotive body panels, chassis components, and safety components ▪ Rail car wheels, frames, and bolsters ▪ Mining machinery, construction equipment, and heavy trucks ▪ Heavy duty pumps, valves, and fittings ▪ Turbines and other components in power station assemblies |

鋳鉄と鋼の議論でどちらかの側を選択したと思います。ただし、プロトタイピングや生産に適した金属加工サービスを見つけるのは依然として難しい場合があります。Chiggo が最良の選択です。当社のプロフェッショナルな CNC 加工およびダイカスト サービスは、加工が難しい材料でも効率的に処理できるため、加工時間の短縮と加工コストの節約に役立ちます。プロジェクトを当社のプラットフォームにアップロードすると、無料の見積りと DFM 分析ができるだけ早く届きます。 。
3D プリントはデジタル モデルを実際の物理的なオブジェクトに変換します。そのプロセスは通常、STL ファイルから始まります。このガイドでは、STL ファイルとは何か、STL ファイルを独自に作成する方法、またはオンラインで既製のファイルを見つける方法、Cura や PrusaSlicer などのスライサー ソフトウェアを使用して印刷用に準備する方法、および適切な結果を達成するための実践的なヒントについて学びます。 STLファイルとは何ですか? STL は、Standard Tessellation Language (Standard Triangle Language とも呼ばれます) の略です。最初は初期のステレオリソグラフィ ソフトウェアで使用されましたが、現在ではほぼすべての 3D プリンタの標準形式になっています。 STL ファイルは、3D プリンタやスライシング プログラムが読み取ることができるデジタル ファイル形式です。オブジェクトの外形のみを定義し、色、テクスチャ、マテリアルなどの追加情報は保存しません。 これを行うために、STL ファイルは、オブジェクトを小さなタイルで覆うのと同じように、3D モデルの表面を小さな接続された三角形に分割します。三角形の数が多いほどファイルの解像度が高くなり、曲面がより滑らかでリアルに見えます。三角形の数が少ないと、ファイルが小さくなり、処理が速くなりますが、曲線が多面的または「ブロック状」に見える場合があります。印刷する前に、STL は G コード (プリンターが実際に従うステップバイステップの指示) に変換されます。 3D プリントに STL を使用する理由 ほぼすべてのプリンタとスライシング プログラムは、追加の手順を行わずに STL ファイルを読み取ることができます。この形式の三角形ベースのジオメトリにより、スライサー ソフトウェアは 3D モデルを印刷可能なレイヤーに簡単に変換できます。同時に、STL ファイルは広くサポートされています。ほとんどの CAD プログラムは独自のネイティブ形式を使用していますが、ほぼ常に STL にエクスポートできるため、STL が設計ツールとプリンタの間の共通言語になります。もう 1 つの実用的な利点はサイズです。STL […]
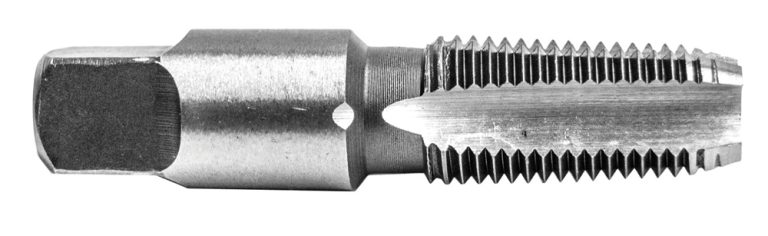
パイプスレッドとは何ですか? パイプスレッドはネジですスレッドパイプとフィッティングを結合するために特別に設計されています。パイプをねじ込み、液体またはガスの緊密な耐圧シールを形成します。パイプスレッドには2つの基本的なタイプがあります。 テーパースレッド直径が徐々に減少し、コーンのような形状が作成されます。 パラレル(ストレート)スレッド長さに沿って一定の直径を維持します。 テーパーパイプスレッドは、漏れた接合部を達成するために特に重要です。オスとメスのテーパーの糸が締められると、それらは互いにくびれて、圧縮フィットを形成します。このテーパーウェッジは、シールと強力な機械的ホールドを作成します。ただし、適切にマシンされた金属スレッドでさえ小さなギャップがあるため、シーラント(配管工のPTFEテープやパイプドープなど)が糸に適用され、ボイドを埋め、完全に漏れない接続を確保します。 一方、パラレル(ストレート)パイプスレッドは、それ自体でシールを提供しません。彼らはくさびずにねじ込みます。通常、ストレートスレッドは、漏れを防ぐために、フランジのフラットワッシャー、Oリング、またはガスケットで密閉されています。どちらのタイプのスレッドも一般的ですが、選択はアプリケーションのシーリングニーズに依存します。たとえば、庭のホースは、ゴム製の洗濯機を備えたストレートスレッドを使用してシールしますが、スチールの配管パイプはテープでテーパー糸を使用します。 タップドリルチャートとは何ですか? タップドリルチャートは、スレッドをタップする前に使用するドリルビットを示すテーブルです。穴が大きすぎると穴を開けると、糸が浅く漏れやすくなります。ドリルが小さすぎると、タップが過度に深い糸を切るときにバインドしたり壊れたりすることさえあります。チャートに従うことで、通常は約75%である最適なスレッドエンゲージメントが得られます。これは、強度とタッピングのバランスをとります。言い換えれば、完全な糸の高さの約4分の3が形成され、タッピング中に過度のトルクなしで強力なホールドを生成します。次のセクションでは、北米の最も一般的なパイプスレッド標準NPTに焦点を当て、NPTパイプタップの包括的なタップドリルチャートを提供します。 NPT(National Pipe Taper)スレッドの理解 NPTは、ナショナルパイプテーパースレッドの略です。これは、配管、エアホース、燃料ライン、その他多くのアプリケーションのために米国およびカナダで使用される標準的なテーパーパイプスレッドです。パイプの周りにPTFE(Teflon)テープを巻き付けたり、フィッティングをラップしたことがある場合は、NPTスレッドを使用した可能性があります。これらのスレッドは1:16の比率でテーパーします。つまり、長さ16インチ(1フィートあたり約0.75インチ)ごとに直径が1インチ増加します。これは、パイプの中心線に比べて1.79°の半角に対応します。それはわずかに見えるかもしれませんが、男性のnptフィッティングが女性のポートにねじ込まれているため、スレッドがくすくると、さらに密集して干渉のフィット感が生じることを保証するのに十分です。 NPTは、標準の米国のネジと同じ60°スレッドプロファイルを使用しますが、強度を高めるために平らな紋章と根を備えています。インチあたりのスレッド(TPI)、ピッチの直径の制限、スレッドエンゲージメントの長さを含むすべての重要な寸法と公差は、ANSI/ASME B1.20.1で定義されています。パイプのサイズは、公称内径(例:½インチまたは¾インチ)で命名されていますが、その数は実際の外径を反映していません。たとえば、¾インチNPTパイプは約1.050インチのODです。さらに、BSPTやNPSなどの標準は名目サイズを共有しているが、異なるピッチまたはスレッドフォームを使用するため、名目サイズ(ODと一致するように)とTPI(スレッドピッチと一致するように)の両方を指定して、正しいタップまたはフィッティングを選択する必要があります。 NPTジオメトリの公式感覚を示すには、½インチNPTスレッドを例として使用します。14TPIと16テーパーに1つあります。スレッドフォームは、中心線から正確に1°47 '24' '(1.7899°)のコーンハーフアングルが付いた平らな60°「V」です。これは、男性と女性の両方のスレッドに等しく適用されます。フィッティングを手渡すと、約3〜4個のスレッド(「L1ゲージの長さ」)が小さなサイズで関与します。レンチを使用すると、「レンチメイク」の別の1.5〜3個のスレッドが追加され、シールが完成されます。 多くの場合、「MIP/FIP」や「MNPT/FNPT」(男性/女性の鉄パイプまたはNPT)などのショップの速記を見ると、外部スレッドと内部スレッドを区別します。関係なく、ANSIは単に外部または内部NPTを呼び出しますが、ニックネームはどちらが現場であるかを迅速に識別します。 NPTスレッドのしくみ 男性と女性の両方の糸が先細になっているため、それらを締めるとくさび効果が生じます。糸の側面は互いに絞り、機械的に強くて非常にタイトなジョイントを形成します。わずか数回転した後、適切に締められたNPTジョイントがぴったりと感じることに気付くでしょう。それがテーパーが仕事をしていることです。ただし、NPTスレッドは、それ自体で完全に漏れているわけではありません。シーラントを使用しないと、糸の間に小さなスパイラルギャップが残り、漏れがあります。そのため、インストーラーはオスの糸をPTFEテープに包むか、アセンブリ前に液体/ペーストシーラントにブラシをかけます。糸を潤滑してマイクロギャップを埋め、ガスまたは水密シールを確保します。燃料ガスまたは油圧システムでは、細断されたテープがバルブを詰まらせることができますが、技術者はしばしばペーストシーラントを好みます。 NPTスレッドのアプリケーション NPTスレッドは、日常的および産業用設定のいたるところにあります。住宅水とガス配管は、信頼できる漏れ抵抗のためにNPT継手に依存しています。空気圧ツールとエアコンプレッサーは、ホース、バルブ、クイックコネクトカプラーにNPTコネクタを使用します。自動車および重機では、NPT継手はセンサー(油圧送信者など)や流動的なライン(ブレーキまたはクーラントシステム)を提供し、そのシンプルさとさまざまな既製の部品を誇示しています。 ANSIに準拠したタップ、ダイ、フィッティングはすべて同じ仕様に従うため、心配することなくブランドを混ぜることができます。この普遍的な互換性により、NPTは北米の頼りになるパイプスレッドになりました。 NPTタップドリルチャート 穴に内部NPTスレッドを作成する場合(たとえば、NPTプラグ用のタンクのパイプフィッティングまたは穴をタップする場合)、最初に適切なサイズの穴をドリルする必要があります。 NPTスレッドはテーパーになっているため、掘削された穴は通常、タップの最大の直径よりも少し小さく、タップがテーパーを進むにつれてテーパーをカットできるようにします。以下は、一般的なパイプサイズの包括的なNPTタップドリルチャートです: 公称パイプサイズ(in。)インチあたりのスレッド(TPI)ドリルをタップする(in。)タップドリル(mm)スレッドエンゲージメント(%)1/16270.2426.15〜75%1/8270.3328.43〜75%1/4180.4375(7/16インチ)11.11〜75%3/8180.5625(9/16インチ)14.29〜75%1/2140.7031(45/64インチ)17.86〜75%3/4140.9063(29/32インチ)23.02〜75%111½1.1406(1-9/64インチ)28.97〜75%1¼11½1.4844(1-31/64インチ)37.70〜75%1½11½1.7188(1-23/32インチ)43.66〜75%211½2.2188(2-7/32インチ)56.36〜75%2½82.6250(2-5/8インチ)66.67〜75%383.2500(3-1/4インチ)82.55〜75%3½83.7500(3-3/4インチ)95.25〜75%484.2500(4-1/4インチ)107.95〜75% 注記: 上記のタップドリルサイズは、リーミングせずに直接タッピングを想定しています。スレッドエンゲージメント(%)は、達成された完全なスレッドの深さの割合を示します。たとえば、パイプスレッドでは75%が典型的であり、ジョイント強度のバランス、タッピングトルクです。括弧内のドリルサイズは、標準的な文字またはフラクションのビットまたはリーマーサイズです(たとえば、1/8-27 NPTは、文字Qドリル、0.332インチを使用します)。 パイプタップはテーパーになっているため、正しいスレッドテーパーを形成するのに十分な深さをタップする必要があります。メーカーは、多くの場合、必要な数のエンゲージスレッドを指定するか、NPTプラグゲージで確認することができます。定期的に戻ってチップをクリアし、金属をタップするときに切断液を使用します。パイプタップは、大きな直径とテーパーのためにかなりの量の材料を除去します。 テーパーリーマーが利用可能な場合は、タップする前に1:16テーパーリーマーで掘削された穴を最初に繰り返すことができます。これにより、タッピングトルクが減少し、穴の端でスレッドエンゲージメントがわずかに増加する可能性があります。ただし、ほとんどのフィールドアプリケーションとDIYアプリケーションは、上記のストレートドリルアンドタップ方法を使用しており、十分にタイトなジョイントを提供します。 NPTを他のスレッドタイプと比較します NPTF(ナショナルパイプテーパー燃料) これは、ドライシールテーパーパイプスレッドで、しばしばDryseal NPTまたはパイプスレッド燃料と呼ばれます。標準NPTと同じテーパー(1:16)とスレッドピッチ、および60°のスレッド角もあります。重要な違いは、スレッドの頂上とルートの設計です。NPTFスレッドは、頂上と根でクリアランスがゼロであるため、シーラントなしで金属間をシールする干渉適合が生成されます。これにより、NPTFは超漏れに敏感なアプリケーションに理想的になります。ここでは、小さな漏れやシーラントの汚染でさえも受け入れられません。 NPTFとNPTは次元を共有し、物理的に合わせますが、NPTFの男性と女性のみが乾燥シールを生成します。 NPTFはANSI/ASME B1.20.3で定義され、標準NPTはB1.20.1を使用します。 典型的な用途:高圧油圧システム;燃料システム;その他の流体電力アプリケーション(たとえば、ブレーキシステムコンポーネントや燃料網装備)。 NPS(全国パイプストレート) このスレッド標準は、対応するNPTサイズと同じスレッド角、形状、ピッチを持っていますが、先細ではなくまっすぐ(平行)です。 NPSスレッドは同じサイズとTPIのNPTフィッティングにねじ込まれますが、テーパーの欠如はくさびシールを防ぎ、漏れる可能性があります。 NPSスレッドは、機械的接続に使用されます。または、SEALINGがOリングやガスケットなどの別の要素によって提供されます。 典型的な用途:電気導管糸(しばしばNPSMと呼ばれる)、火災ホースのカップリングまたは大口径の水パイプユニオン、ガスランタンまたは古いスタイルの配管組合がシール洗濯機またはガスケットがシールを作成します。 BSPスレッド(BSPT&BSPP - 英国の標準パイプ) このパイプスレッドシステムは、英国、ヨーロッパ、アジア、および北米以外の多くの地域で一般的に使用されています。 BSPT(英国の標準パイプテーパー)とBSPP(英国標準パイプパラレル)の2つの基準があります。 BSPTは、NPTと同様の概念で囲まれたくさびで圧力標識ジョイントを形成することを目的としたテーパースレッドですが、NPTの60°の平らなプロファイルの代わりに、丸い紋章と根を備えた55°の糸角(ホイットワース形式)を使用します。公称サイズあたりのスレッドピッチもNPTとは異なるため、BSPTとNPTフィッティングは互換性がなく、適切にシールしたり、1ターンもターンしたりすることはありません。 BSPPスレッドはストレート(パラレル)であり、独自にシールしません。彼らは、ポートフェイスで結合洗濯機またはOリングに依存しています(たとえば、バルブやシリンダーの「G」スレッドは、肩の下にOリングを使用します)。 BSP標準は、ISO 7-1(テーパーパイプスレッド)とISO 228-1(平行パイプスレッド)で定義されます。実際には、「BSP」または「Gスレッド」というラベルの付いたフィッティングには、NPTと結合するためにBSPスレッドパーツまたはアダプターを一致させる必要があります。 […]
金属の表面仕上げに関しては、特にアルミニウムの場合、陽極酸化処理が最初に思い浮かぶことがよくあります。ただし、より汎用性の高い代替手段として、電気めっきがあります。特定の金属に限定される陽極酸化処理とは異なり、電気めっきは幅広い材料に適用できます。部品上に金属の薄い層を蒸着することにより、部品の外観、耐食性、耐久性、導電性を大幅に向上させることができます。
عربي
عربي中国大陆
简体中文United Kingdom
EnglishFrance
FrançaisDeutschland
Deutschनहीं
नहीं日本
日本語Português
PortuguêsEspaña
Español