数控铣削是数控加工的一种,由于采用多点铣刀刀具切削效率高、精度高,在制造业中得到普遍应用。
虽然大多数人更熟悉用于创建精确物理对象的 3D 打印,但 CNC 铣削的存在时间要长得多,并且至今仍被广泛使用。 CNC 铣床于 1952 年首次投入商业应用。此后,取得了许多进步,包括开发更复杂的机器和自动化。
在本文中,我们将深入了解 CNC 铣削 - 铣床的工作原理、它们可以生产什么产品,以及铣削是否是您零件的正确选择。
什么是数控铣削?
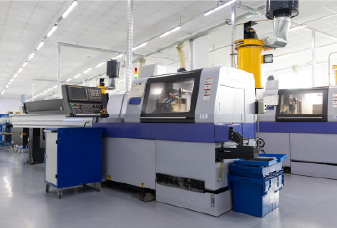
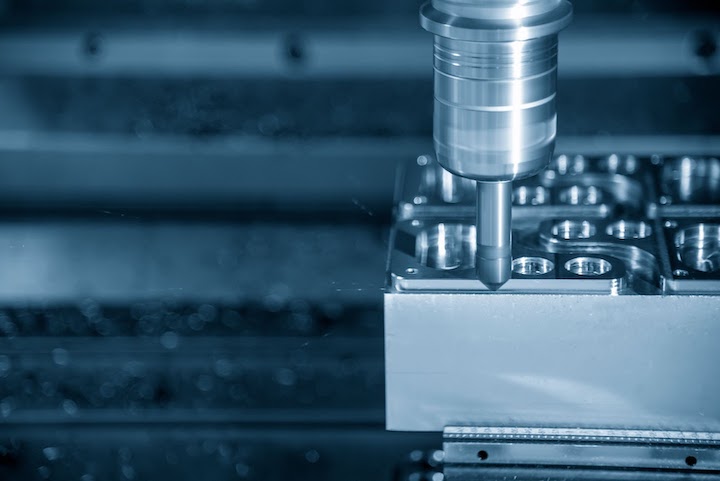
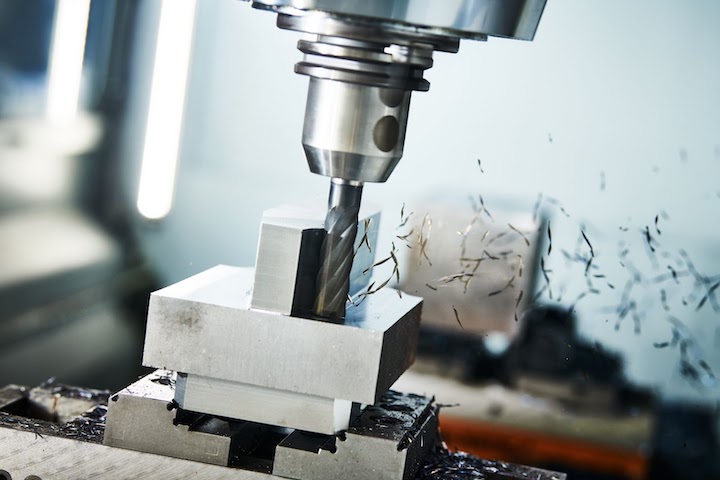
CNC 铣削是一种制造工艺,其中安装在旋转主轴上的切削刀具有选择地从工件上去除材料。该操作由计算机数控 (CNC) 系统自动执行。与数控车削(工件相对于固定切削刀具旋转)不同,在数控铣削中,工件刚性地安装在固定工作台上。然而,现代铣床允许该工作台在不同平面上线性移动或旋转,从而使刀具能够以各种角度工作。
先进的数控铣床(例如 5 轴或多轴数控铣床)通过刀具倾斜和工件旋转提供增强的功能,从而能够更精确、更高效地创建复杂的形状,而无需将工件移动到另一台机器。
数控铣床如何工作?
对铣削过程的全面概述将帮助您全面了解其工作原理。一般来说,该过程可以分为以下 3 个步骤。
第 1 步:创建 CAD 模型
当提供 2D 工程图或初始设计概念时,工程师可以使用 Autodesk Inventor 或 SolidWorks 等 CAD 软件创建零件的详细 3D 模型。该 CAD 模型包括所有基本细节,例如尺寸、关键特征、公差、构造线和螺纹指示。 CAD 软件允许设计人员在制造过程开始之前有效地可视化、分析和完善他们的设计。
第 2 步:将 CAD 模型转换为 CNC 兼容格式
CNC铣床无法直接解释CAD模型,因此需要将这些模型转换为与机床兼容的格式。这种转换是由 CAM 软件完成的,它将 CAD 模型转换为机器可读的指令。
通过将CAD模型导入CAM系统,生成CNC程序。该程序通常用 G 代码编写,主要关注刀具操作参数,如主轴速度、运动方向和切削深度,以及 M 代码,处理各种任务,如换刀、打开和关闭机床、以及其他辅助功能。
许多 CAM 软件包都包含仿真功能,允许设计人员或工程师验证他们的 CNC 程序并确保它们按预期工作。这有助于在实际制造开始之前识别潜在问题,最终节省时间和资源。
步骤 3:设置铣床并执行铣削操作
操作员将切削刀具安装到主轴上,并将工件牢固地定位在工作台上。然后,他们将 CNC 程序导入铣床并开始铣削。现代铣床高度自动化,通常配备自动换刀装置(ATC),允许机器在操作过程中切换刀具,无需人工干预。这可以最大限度地减少中断并减少停机时间。
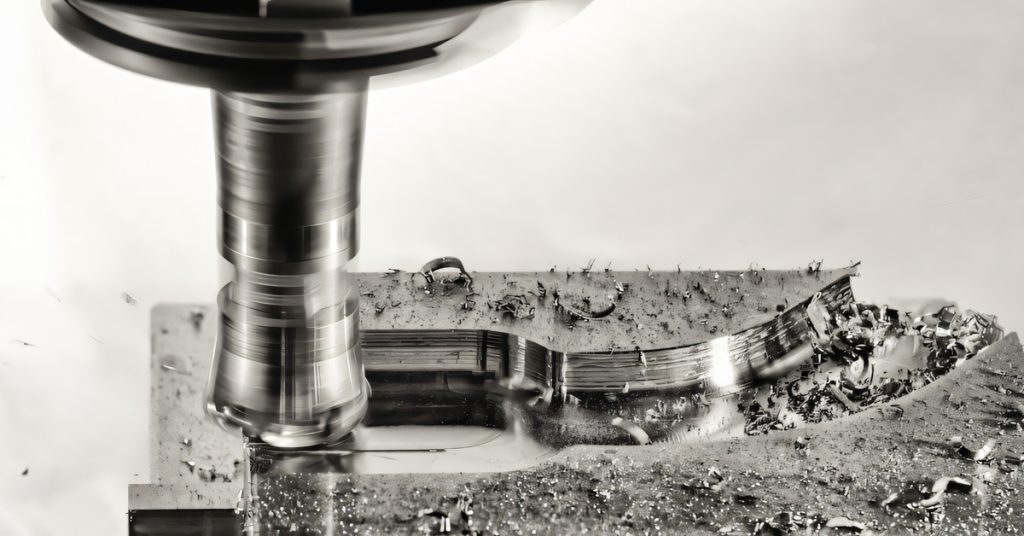
根据所需的结果,该过程可能需要多次传递。初始操作通常使用较大的切削刀具来快速去除材料并获得粗糙的形状。随后的精加工循环采用更精细的工具和更慢的速度来精炼表面,使零件达到最终尺寸、表面质量和所需的公差。
CNC 铣削加工的类型
数控铣削是一种多功能工艺,可以执行多种操作以在工件中创建不同的形状和特征。以下是一些常见的操作类型:

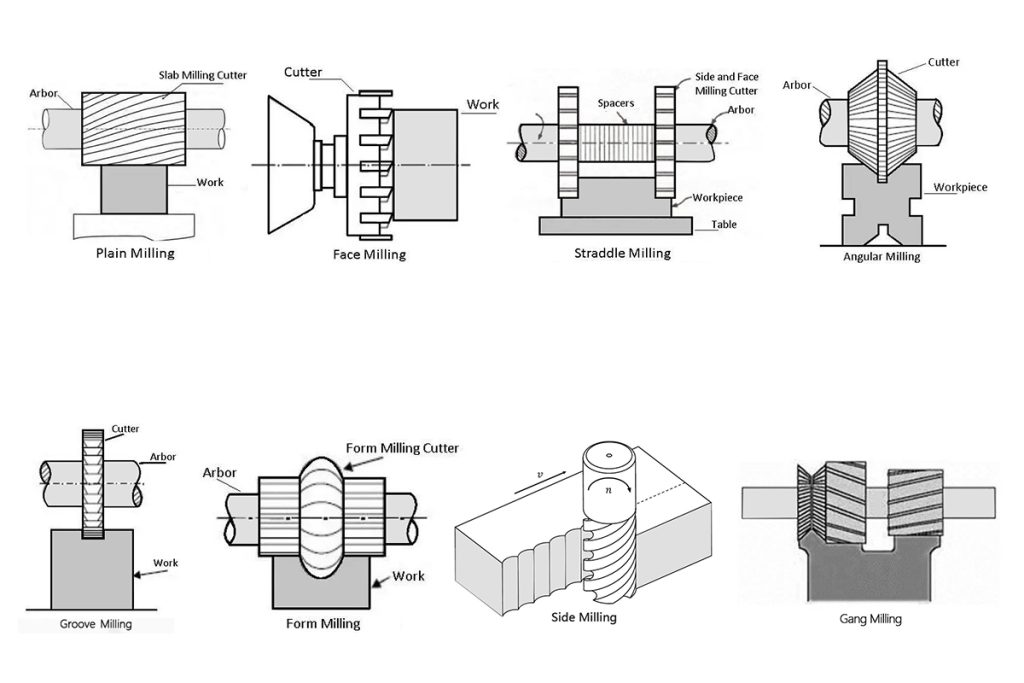
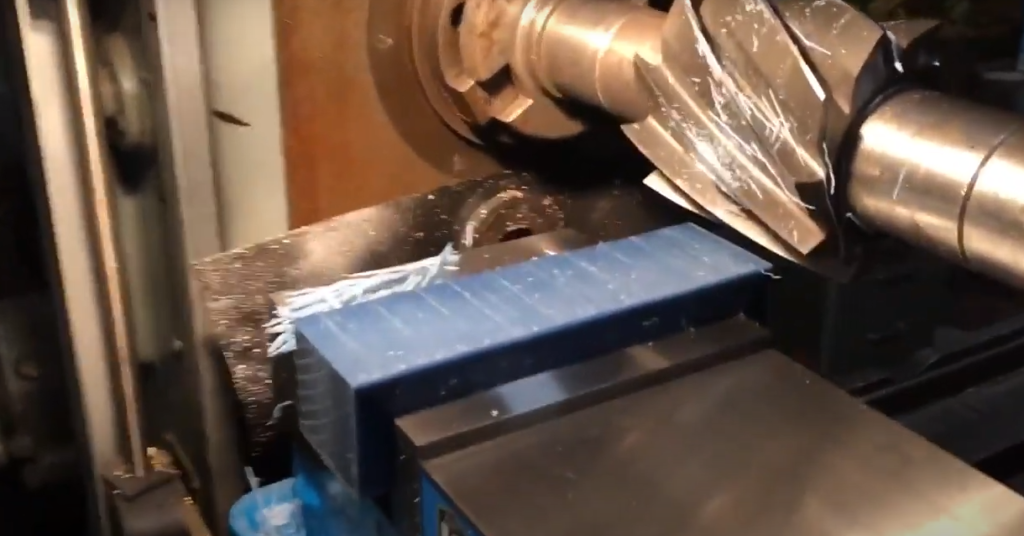
平面铣削
平面铣削也称为板铣削,用于加工与工作台平行的平面。切削作用主要发生在圆柱形刀具的圆周上,该刀具非常适合加工宽而平坦的表面。
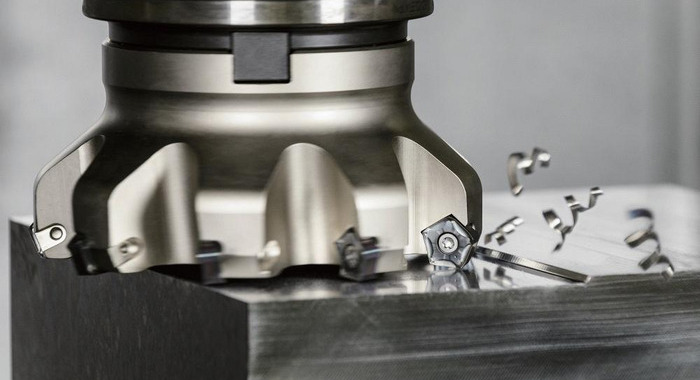
面铣
面铣与平面铣类似,但通常使用在面(底部)和圆周(侧面)上都有齿的刀具。这种设计使面铣能够有效地去除材料并产生具有出色光洁度的大而平坦的表面。它可以单独使用,也可以在普通铣削之后使用,以提高表面光洁度或实现特定的轮廓。
角度铣削
角度铣削涉及使用具有特定角度的铣刀(例如单角铣刀和双角铣刀)来加工工件上的角度特征。角度铣削产生的常见特征包括燕尾槽、倒角和 V 形槽,这些特征的方向既不垂直也不平行于工件的主轴线。
成型铣削
成形铣削是一种使用特殊形状的刀具在一次走刀中加工工件上独特轮廓的工艺,例如轮廓、曲线或凹槽。它通常用于创建复杂的形状,例如齿轮齿或复杂的模具表面。
侧铣
这是指在零件侧面铣削平坦或有角度的表面的过程。它通常涉及沿工件的侧面进行切割,以形成垂直、倾斜或轮廓表面。
铣槽或槽
开槽涉及在工件上切出狭窄的通道或凹槽。此操作通常涉及使用立铣刀或槽刀来创建各种形状和尺寸的槽,例如直槽、矩形槽或 V 形槽。槽铣削广泛用于键槽、齿轮齿和其他需要精确且直的凹槽的特征的应用,并且还可以包括用于固定固定装置或螺栓的 T 形槽铣削等特殊形式。
跨铣
跨铣是一种使用安装在同一心轴上并通过轴环间隔开的两个侧铣刀同时加工两个平行表面的操作。它通常用于加工工件的相对侧面以确保它们平行,并且通常用于创建正方形或六边形表面。
排铣
排铣是一种铣削操作,其中多个刀具安装在同一主轴上,以便在一次走刀中同时加工多个表面或特征。这种方法显着减少了加工时间,并且可以处理复杂的零件几何形状和多个表面。
CNC铣削可以制造哪些产品?
CNC 铣削是一种自动化流程,一旦设置完毕,可以连续运行数天,一致且高效生产零件。通过使用数字模板和自主加工,可以最大限度地减少人为错误,从而实现异常高精度。现代铣床变得越来越先进,能够加工方形、斜角、角、槽、复杂曲线,甚至圆形。
此外,数控铣削可以加工多种材料,包括金属、塑料、弹性体、陶瓷和复合材料。这种多功能性使得数控铣削几乎适用于制造任何零件。以下是一些典型的应用示例:
航天
数控铣削适用于制造许多采用钛、铝等材料的航空部件。这些材料重量轻且耐用。铣削加工可以满足对精度和精度的严格要求。发动机部件、起落架部件和燃料板都是通过这种技术生产的。
汽车
由于要求效率且不损失精度,汽车行业使用铣削加工。因此,它适用于使用该工艺制造的产品,包括控制面板、车轴、汽车模具。
电子产品
数控铣床的高通用性和高精度使其成为电子行业的理想选择。数控铣床不仅可以塑造传输所需的导体和金属,还可以塑造容纳这些导体的聚合物板。
医疗的
数控铣削可以使用多种等级的钛和不锈钢制造零件,这些零件通常用于制造医疗设备,例如手术刀和植入物。假肢等医疗部件需要精确且独特的设计。因此,数控铣削是此类零件的较好方法。
原型设计和模具制造
铣削因其高精度、灵活性和效率而非常适合原型制作和模具制造。数控铣床可以处理各种复杂的形状和材料,提供精确的加工结果。这使得设计人员能够快速将想法转化为物理原型或模具,便于进一步评估和优化,从而加快产品开发过程并降低制造成本。
虽然数控铣床用途广泛,但它们也有局限性。也许最大的缺点是成本。即使是适合大规模生产的最基本的数控机床也具有很高的价格,并且随着机器变得更加先进,无论是在购买还是维护方面,成本只会增加。
另一个限制与零件尺寸和几何形状有关。零件的尺寸受到数控机床尺寸的限制,而几何形状则受到切削刀具物理能力的限制。例如,零件表面下方的底切或凹陷区域等特征需要特殊工具或昂贵的多轴机器才能实现。
数控铣削也不能完全避免人为错误。操作这些高科技机器需要技能,而为特定作业设置铣床可能既耗时又复杂,对经验丰富的操作员要求很高。
CNC 铣削是您零件的正确选择吗?
现在我们对数控铣削有了大致的了解,但问题仍然是:数控铣削是您项目的正确选择吗?让我们深入探讨帮助您做出决定的关键方面:
零件几何形状
数控铣削擅长生产复杂的、非对称的形状。如果您的零件具有复杂的几何形状、锐角或多表面特征,数控铣削可能是一个不错的选择。然而,对于圆形或对称零件,数控车削可能更有效。
产量
数控铣削是中小型生产运行的理想选择。如果您的项目涉及定制零件、原型或有限数量,数控铣削通常被认为是一种经济且高效的选择。然而,对于较大的生产量,其他方法(例如注塑或冲压)可能更具成本效益。
材质选择
CNC 铣削用途广泛,适用于多种材料,包括金属、塑料、陶瓷和复合材料。如果您的项目需要对不同材料进行精确切割,数控铣削可以是可靠的解决方案。
预算考虑因素
虽然数控铣削提供高精度和灵活性,但它可能更昂贵,特别是对于简单的设计或大批量生产。根据项目的复杂性和所需数量来权衡成本效益比非常重要。
公差要求
CNC 铣削的关键优势之一是能够实现高精度和严格的公差,甚至低至 ±0.01 毫米(±0.0004 英寸)。然而,重要的是要考虑您的项目是否确实需要这种精度水平,因为更高的公差需要更多的工程资源,并会增加成本。
在评估 CNC 铣削是否适合您的零件时,请考虑具体应用。例如,如果您的零件是独立的并且不需要与其他组件集成,则它们可能不需要极其严格的公差。在这种情况下,使用 3 轴铣床选择标准化公差可能是一种更具成本效益的解决方案。另一方面,如果您的项目涉及航空航天、医疗或汽车等行业(其中精度至关重要),即使是最小的偏差可能导致功能故障。在这些情况下,使用多轴铣床可能更合适。
如果您不确定零件的公差要求,与经验丰富的 CNC 加工合作伙伴合作可以帮助您做出正确的决定。通过详细讨论您的项目目标和规格,您可以确定理想的公差,而无需在不必要的精度上花费过多。
Chiggo 是值得信赖的定制 CNC 铣削和加工定制制造合作伙伴。借助 3 轴、4 轴和 5 轴铣床,我们以具有竞争力的加工成本提供快速原型设计、模具加工和最终用途生产。立即索取 CNC 铣削报价,我们的团队将在 12 小时内回复。
数控铣床的类型
有多种数控铣床可供选择,每种铣床适合不同的任务。根据设计和功能,主要有两种类型:
立式铣床
在立式铣床中,固定切削刀具的主轴是垂直定向的。这种配置在加工过程中提供了更好的可视性,非常适合加工较小的零件或需要详细精度的任务。立式铣床是更常见的数控铣床类型,经常用于槽切割、钻孔和轮廓加工。
无论是在初始购买还是持续维护方面,它们的占地面积更小,成本更低。然而,立式铣床可能难以处理非常大或重型的零件,虽然它们提供高精度,但在大规模生产时它们可能比卧式铣床慢。
卧式铣床
卧式铣床可以执行许多与立式铣床相同的操作,但配置不同。主轴水平放置,这些机器更适合加工较重的工件。水平主轴的稳定性可实现重载切削,从而能够快速去除大量材料。这使得卧式铣床非常适合大批量生产相对简单的零件。此外,其卓越的排屑能力有助于实现更好的表面光洁度并延长刀具寿命。然而,卧式铣床价格更高,并且在较小的机械车间安装可能具有挑战性。
CNC 铣床还可以根据它们可以移动的平移轴和旋转轴的数量(通常称为自由度)进行分类。数控铣床的常见类型包括:
三轴铣床
3 轴铣床允许切削刀具沿 X、Y 和 Z 轴移动。由于启动成本较低且易于使用,这种类型的加工最为常见。它可以生产大多数标准形状,并且编程和操作更简单。运动相对简单,使其适合许多不需要复杂几何形状但受益于高零件吞吐量和工艺效率的项目。
4 轴铣床
4 轴铣床拥有 3 轴铣床的所有功能,还多了一个轴(称为 A 轴)。这使得工件能够绕 A 轴旋转进行切割,这在需要围绕圆柱体或工件侧面切割零件时特别有用。
5 轴铣床
这些机器沿着三个线性轴(X、Y、Z)运行,并添加两个旋转轴(从 A、B 和 C 轴中选择),可以旋转床身、刀头或两者。此功能消除了对多个设置的需要,并允许在单个设置中加工五个面。因此,5 轴铣床可以高精度地生产高度复杂的几何形状,使其成为航空航天部件、钛零件、医疗设备和燃气轮机部件的理想选择。
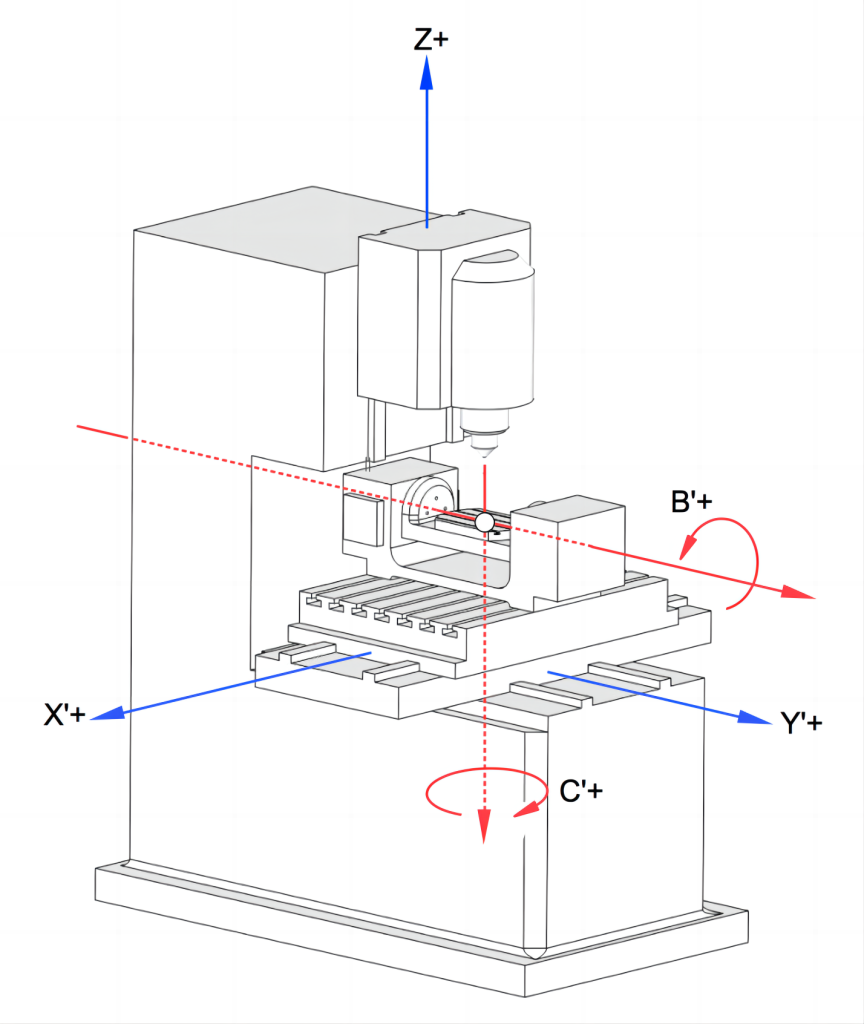
数控铣削中的旋转轴和线性轴是什么?
线性轴:
数控铣床中的线性轴负责切削刀具沿直线路径的运动。想象一下您是面对机器的操作员:
- X 轴与您的身体平行,从左向右移动。
- Y 轴垂直于您,向前和向后移动。
- Z轴平行于主轴上下移动。
旋转轴:
- A轴是指绕X轴的旋转运动,允许切削刀具或工件水平旋转。
- B轴绕Y轴旋转,提供垂直旋转,实现更灵活的加工角度。
- C 轴增加了绕 Z 轴旋转的能力,使刀具或工件能够在垂直于 Z 轴的平面内完全旋转。
数控铣床的组成部分
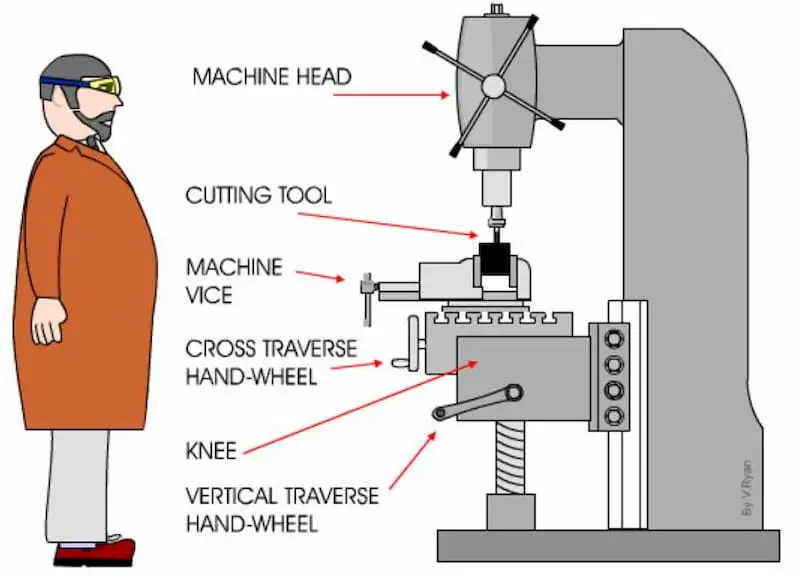
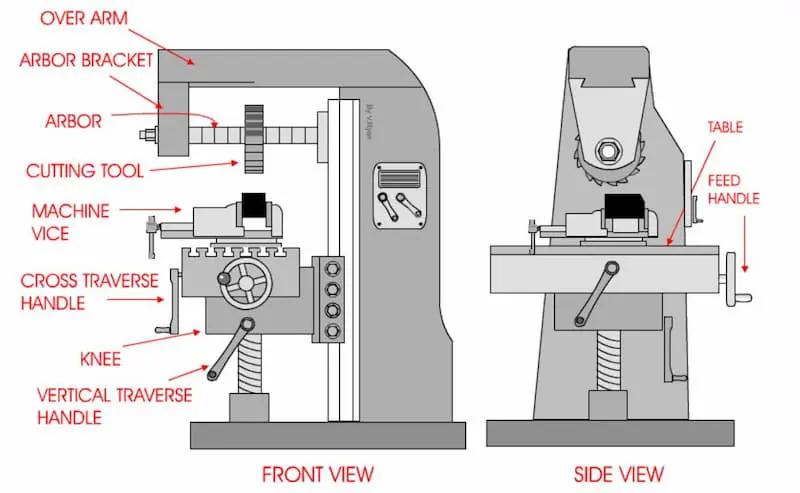
数控铣床的基本部件
无论铣床的类型如何,以下是构成标准数控铣床的关键部件:
机床床身:机床床身是安装机器所有其他部件的底座。它通常由重钢或铸铁制成,以提供稳定的基础并吸收振动。
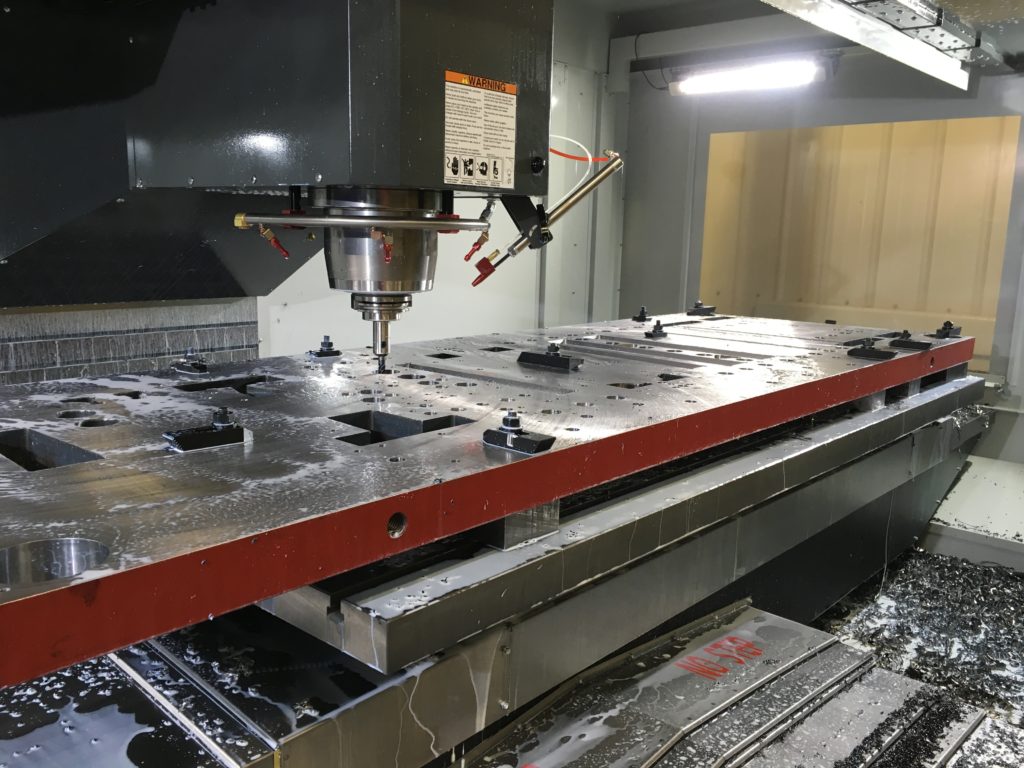
工作台:数控铣床的工作台位于机床床上。它在加工过程中将工件固定到位。标准 CNC 铣床具有可在 X 和 Y 方向移动的工作台,而一些先进的 5 轴 CNC 铣床可以旋转床身以方便更高级的加工操作。
驱动组件:驱动组件负责为各种机器元件的运动提供动力和控制。这些组件包括伺服电机或步进电机、滚珠丝杠和线性导轨。伺服电机通过驱动器将电能转化为机械运动,使工作台或主轴沿机器轴线精确移动。滚珠丝杠和直线导轨确保这种运动精确地传递到工作台和切削刀具。
冷却剂系统:冷却剂系统旨在通过将冷却剂(通常是水溶性油或切削液等液体)输送到切削区域来调节加工过程中的温度。该系统有助于减少切削刀具和工件产生的热量,防止刀具磨损和工件热变形。此外,冷却液有助于冲走切削区域的切屑和碎屑,提高整体加工质量并延长刀具寿命。
主轴:主轴包括一个用于定位刀架的锥形部分。它还包含一个旋转组件和一个用于连接切削工具的轴。主轴将切削刀具固定到位并在操作过程中引导其运动。
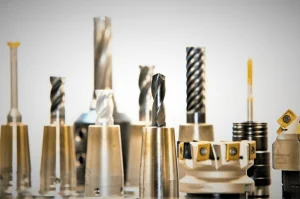
刀架:刀架通过液压装置夹紧在主轴上,旨在夹紧刀具。
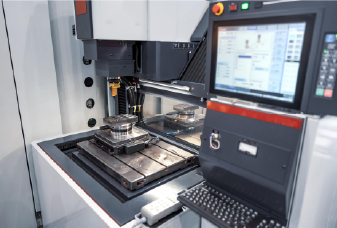
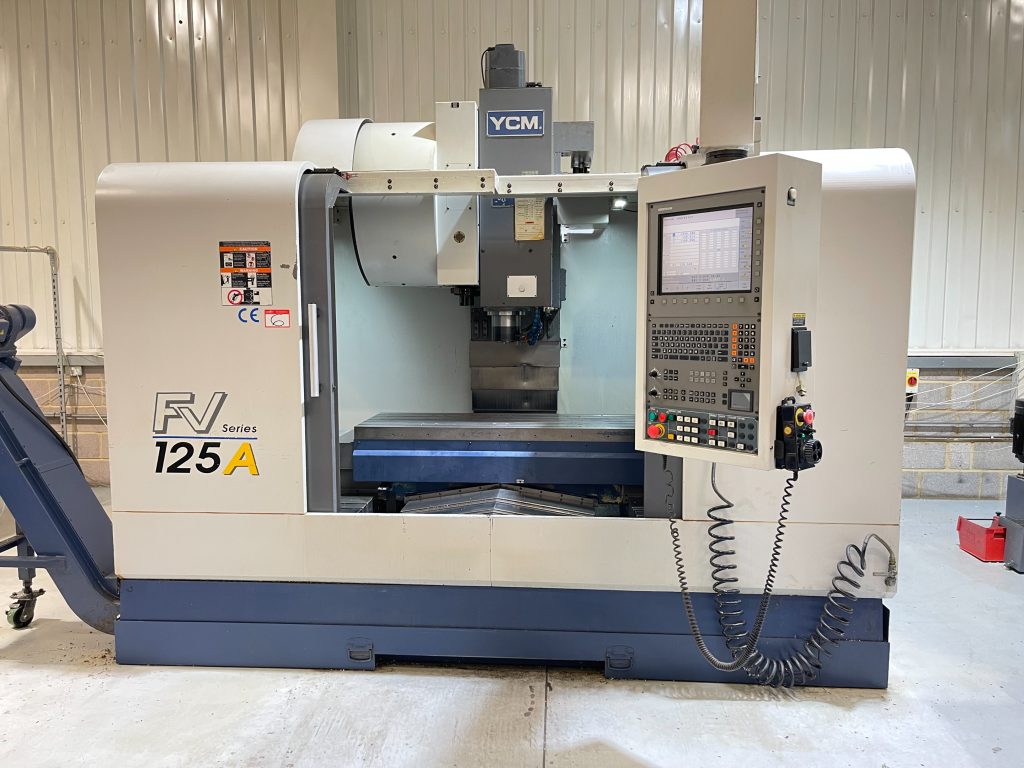
界面:数控铣床的界面通常由屏幕和连接到机器的输入设备(例如键盘或触摸屏)组成。该接口用于直接控制机器,也可以通过它执行一些基本的 CNC 编程,尽管更复杂的编程通常是离线完成的。
数控铣床附加组件
除了数控铣床的基本组件外,先进的数控铣床通常还包括各种可以显着提高效率的附加设备。一些常见的附加组件包括:
自动换刀装置(ATC):自动换刀装置是在加工过程中自动切换不同刀具的装置。 ATC 无需手动停止机器来更换刀具,而是从刀具库中选择合适的刀具并根据需要将其安装在主轴中。这加快了加工过程,减少了停机时间,并且无需人工干预即可高效完成更复杂的操作。
切屑管理系统:切屑管理系统(包括传送带和鼓风机)通常会被添加,以有效地清除切割区域中的切屑和碎片。这有助于保持工作区域清洁,并使 CNC 机床能够连续运行,而无需频繁停下来进行手动清洁,从而延长加工正常运行时间。
机械臂:机械臂模仿人臂的运动和功能,用于自动执行各种任务,例如装载原材料、移除成品零件、重新定位工件,甚至更换夹具或工具。通过将机械臂集成到数控操作中,制造商可以自动执行重复性任务,提高生产效率,实现无人值守制造,并减少人工干预的需要。