想一想金属汤匙。如果您在手柄上轻轻按下,它会弯曲一点,但放手后立即弹回。不过,更努力地推动,勺子会永久弯曲。那时,您已经超越了汤匙的屈服强度。在本文中,我们将探讨屈服强度的含义,与相关思想(如拉伸强度和弹性限制)进行比较,以及为什么在现实世界中它很重要。我们还将研究影响强度和常见材料的典型值的因素。
什么是屈服强度?
屈服强度是材料开始永久变形的应力水平。简而言之,这是材料停止反弹(弹性行为)并以无法完全逆转的方式弯曲或伸展的点。在屈服强度以下,当您卸下力时,材料恢复为原始形状(就像弹簧可以追溯到其长度)。
超过屈服强度,材料永远改变了:它已经屈服了,这意味着它已经经历了塑性变形。
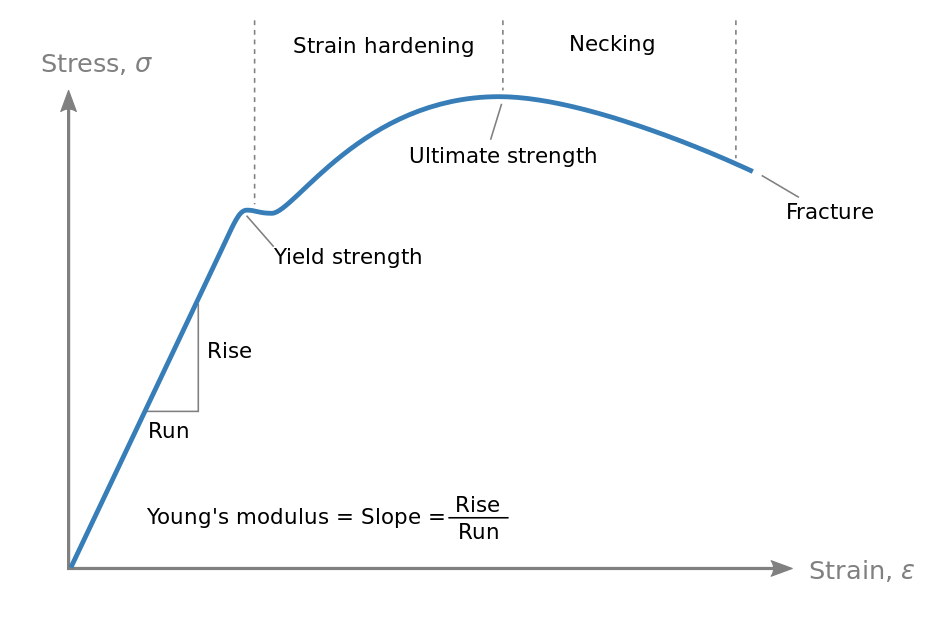
为了更好地理解这一点,让我们分解两个关键术语:压力和压力。应力是将力施加到材料除以其横截面区域的材料,或仅仅是材料内部力的强度。您可以将其视为压力,但压力描述了内部反应而不是外部推动。应变是材料在响应中的变化多少,计算为长度的变化除以原始长度。当我们策划压力抵抗压力时,我们会得到一个应力 - 应变曲线这显示了材料随着负载的增加的表现。

在应力 - 应变曲线的早期,材料的行为表现:压力和应变是成比例的(根据Hooke定律的直线),一旦去除负载,材料就会恢复其原始形状。该区域的末端是弹性限制 - 占地,某些变形仍然是永久性的。屈服强度标志着从弹性行为到塑性行为的转变,并定义了可逆变形和不可逆变形之间的边界。
对于许多延性金属,例如低碳钢,这种过渡是逐渐而不是锋利的。为了始终定义屈服强度,工程师经常使用0.2%的偏移方法:他们绘制一条平行于曲线弹性部分的线,但变为0.2%应变。该线相交曲线的点被视为屈服强度。这提供了一种实用,标准化的方法,即使不存在明显的产量点,也可以测量屈服强度。
屈服强度与拉伸强度
正如我们所定义的那样,屈服强度是材料开始永久变形的压力。拉伸强度(通常称为终极拉伸强度(UTS))是材料破裂之前可以承受的最大压力。一旦达到该点,材料将不再承担额外的负载,并且很快就会裂缝。
两者都描述了材料对压力的反应,但它们代表不同的限制:屈服强度标志着永久变形的开始,而拉伸强度则标志着断裂点。例如,在拉动钢棒时,它首先会弹性伸展。超越屈服强度,并实现永久伸长率。继续前进,直到达到拉伸强度为止,杆最终将抢购。
在实践设计中,工程师更多地专注于产量强度,因为组件必须保持功能,而不会造成持久损坏。拉伸强度仍然很重要,但通常标志着失败条件永远不会在服务中发生。
除拉伸强度外,屈服强度还经常与其他两个概念相混淆:
弹性极限:弹性极限是材料可以承受的最大应力,一旦去除负载,仍将完全返回其原始形状。低于此极限,所有变形都是弹性和可逆的。在许多情况下,弹性极限非常接近屈服强度,因此两者通常被视为相同。尽管弹性极限标志着精确的物理边界,但屈服强度提供了标准化的工程值,可以始终如一地测量并用于安全设计。
比例极限:该术语来自应力 - 应变曲线的线性部分。比例限制是遵循胡克定律的压力和压力直接比例增加的点。它通常发生在弹性极限和屈服强度之前。在这一点之外,曲线开始弯曲 - 尽管材料仍然具有弹性,但这种关系不再是完美的线性。
影响力强度的因素
屈服强度无法保持固定 - 它可以根据几种物质和环境因素而改变。这是一些最常见的:
材料组成(合金元素)
金属的构成对其产量强度产生了重大影响。在金属中,添加合金元素可以使它们变得更坚固。例如,当添加碳,锰或铬等元素时,钢的强度也会增强 - 尽管碳也更脆。铝合金从铜,镁或锌等元素中获得强度。这些添加物在金属内部产生了微小的障碍,从而阻止了位错运动(塑性变形的原子级载体),从而提高了强度。简而言之,金属的“食谱”可以使弯曲更难或更容易。这就是为什么苏打中的铝易于柔软而柔软的,而飞机机翼中的铝(与其他金属混合在一起)具有更高的屈服强度。
晶粒尺寸(微观结构)
通常,较小的晶粒意味着更高的强度,这是霍尔 - 格什关系描述的趋势。原因是晶界充当脱位运动的障碍,因此更细的谷物会产生更多的障碍,并使金属更强壮 - 到达一点点。冶金学家通过控制的固化或热机械处理来完善晶粒尺寸。例如,许多高强度的钢和超合金用非常细的晶粒设计以最大化屈服强度,而晶粒非常大的金属往往更容易产生。
热处理
金属加热和冷却的方式可以改变其结构,从而改变其屈服强度。退火(缓慢加热和冷却)软金属,降低其屈服强度,并通过缓解内部应力来使其更具延展性。淬火(在水或油中快速冷却)将结构锁定到坚硬的,压力的状态,大大提高了屈服强度,但也使金属变脆。为了恢复平衡,淬灭通常是回火,一个适度的加热步骤,可改善韧性。
通过选择正确的热处理,制造商可以根据应用使金属更难或更柔软。例如,对弹簧钢进行处理以达到高屈服强度,因此它可以弯曲而不会变形,而钢丝首先要退火以易于塑形,然后再加强。
制造过程(冷工作)
如何机械处理材料也可以改变其屈服强度。冷工作(在室温下变形金属,例如冷滚动或冷图)通过称为工作硬化的机制提高了强度。当您将金属变形时,您会在其晶体结构中引入错位和纠缠,这使得进一步变形更加困难 - 实际上,金属随着变形而变得更强壮。这就是为什么在热卷(不工作)条件下,冷滚动钢通常比同一钢具有更高的屈服强度。
温度和环境
根据经验,大多数金属在高温下会失去屈服强度。热使金属变软,因此可以用较小的力变形。在非常低的温度下,有些材料变得更加脆弱。它们塑性变形的能力降低了,因此尽管屈服应力在技术意义上可能会增加,但它们比产量更有可能破裂。
诸如腐蚀或辐射等环境因素也会降解材料。腐蚀会产生凹坑或减少横截面区域,从而有效减少结构在屈服之前可以承受的负载。例如,生锈的钢梁在载荷下可能会产生的厚度比未腐蚀的束较低,因为其有效厚度会降低,并且来自锈蚀的微裂缝会浓缩压力。
产量不同材料的强度
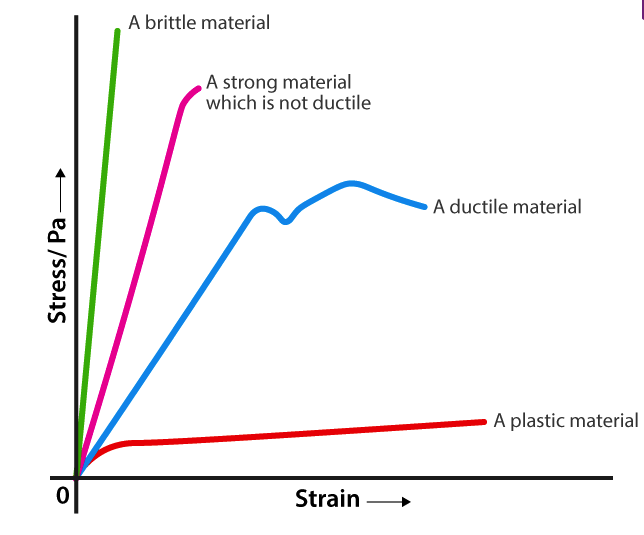
应力 - 应变曲线提供了一种简单的方法来比较不同材料对负载的反应方式。在上图中,我们可以看到四个典型的行为。随着压力的增加,每个反应都不同,其屈服强度反映了这些差异。
- 脆性材料:脆性材料,例如玻璃或陶瓷,几乎没有塑性变形。他们沿着几乎直线直线直至突然断裂。他们的屈服强度非常接近他们的最终力量,因为他们并没有真正“屈服” - 它们中断。
- 强但不是延性材料:某些材料(例如高强度钢)可以承受高应力,但显示有限的延展性。它们具有很高的屈服强度,这意味着它们可以很好地抵抗永久性变形,但是在破裂之前并没有伸展太多。
- 延性材料:低碳钢和铝合金等金属是延展的。它们在一定的应力水平上产生,然后在断裂前经历明显的塑性变形。它们的屈服强度低于最终的拉伸强度,使工程师在内部设计安全的“缓冲区”。
- 塑料材料(软聚合物):软塑料和聚合物的屈服强度相对较低。它们在小压力下很容易变形,并且可能不会显示出明显的屈服点。取而代之的是,它们稳定地伸展而没有表现出向断裂的急剧过渡。
当我们查看实际的屈服强度值时,这些一般行为变得更加清晰。下表列出了常见的工程材料及其典型的屈服强度以进行比较。
| 材料 | 屈服强度(MPA) |
| 钢 | 〜448 |
| 不锈钢 | 〜520 |
| 铜 | 〜70 |
| 黄铜 | 〜200+ |
| 铝合金 | 〜414 |
| 铸铁 | 〜130 |
典型的屈服强度值为什么产量强度在现实世界中很重要
只要我们需要材料在负载下保持其形状,屈服强度就很重要。这是一些在其中发挥关键作用的领域:
建筑和基础设施
在建筑物和桥梁中,钢梁和其他金属零件是为了高产强度而选择的,因此它们可以从车辆,风,甚至地震中携带重载,而无需弯曲或下垂。如果在正常使用过程中屈服,则该结构的安全性将有风险,这就是为什么工程师始终以边缘设计的,使压力远低于收率点的原因。
汽车安全
现代汽车使用崩溃期间旨在以受控方式屈服的粗糙区域。当撞击力超过前面板的屈服强度时,这些区域会通过永久变形而碎裂并吸收能量,而不是将全力传递给乘客。同时,机舱用更高强度的材料加固,这些材料可抵抗屈服,并保护乘员受到保护。
航空航天和运输
飞机的起落架必须承受触地得分的冲击,而不会永久弯曲。机身和机翼还面临反复的加压周期和空气动力,如果其材料缺乏足够的屈服强度,则会造成损坏。为了平衡强度与重量低,工程师经常转向高级合金,例如铝和钛。同样的原理适用于训练轨道和船体,这些训练必须在大量使用下保持僵硬,并抵抗持久的弯曲或凹痕。
日常产品
诸如扳手或螺丝刀之类的优质工具是由高收益强度钢制成的,因此它们不会在正常使用下弯曲,而一旦压力超过其屈服强度,便宜的工具通常会扭曲或承受永久弯曲。可以在简单的外套衣架中看到相同的想法:带有光负载,它会弹回,但是较重的负载或急转弯将其超过其产量点,使形状永久变化。屈服强度还可以指导较大物品(例如自行车框架)的设计,这些物品必须带有骑手的重量并吸收颠簸而不会弯曲,同时仍然足够轻便容易处理。
与Chiggo一起工作
无论您是设计需要精确产量强度值还是为日常应用的耐用零件的轻量级航空航天组件,Chiggo都提供了专业知识和制造能力,以实现它。我们的团队结合了高级CNC加工,3D打印和带有深层材料知识的注入成型,以确保您的零件按照预期的方式执行。立即上传您的CAD文件以获取即时报价!